
01
Материал и заготовка
Укажите марку материала, диапазон толщины, поверхность/отделку, размер заготовки и вес детали.
Гибка панелей | Серия PB-M
Обработка заготовок прижимным рычагом и сменная вручную сегментная оснастка для сервоэлектрической гибки панелей.
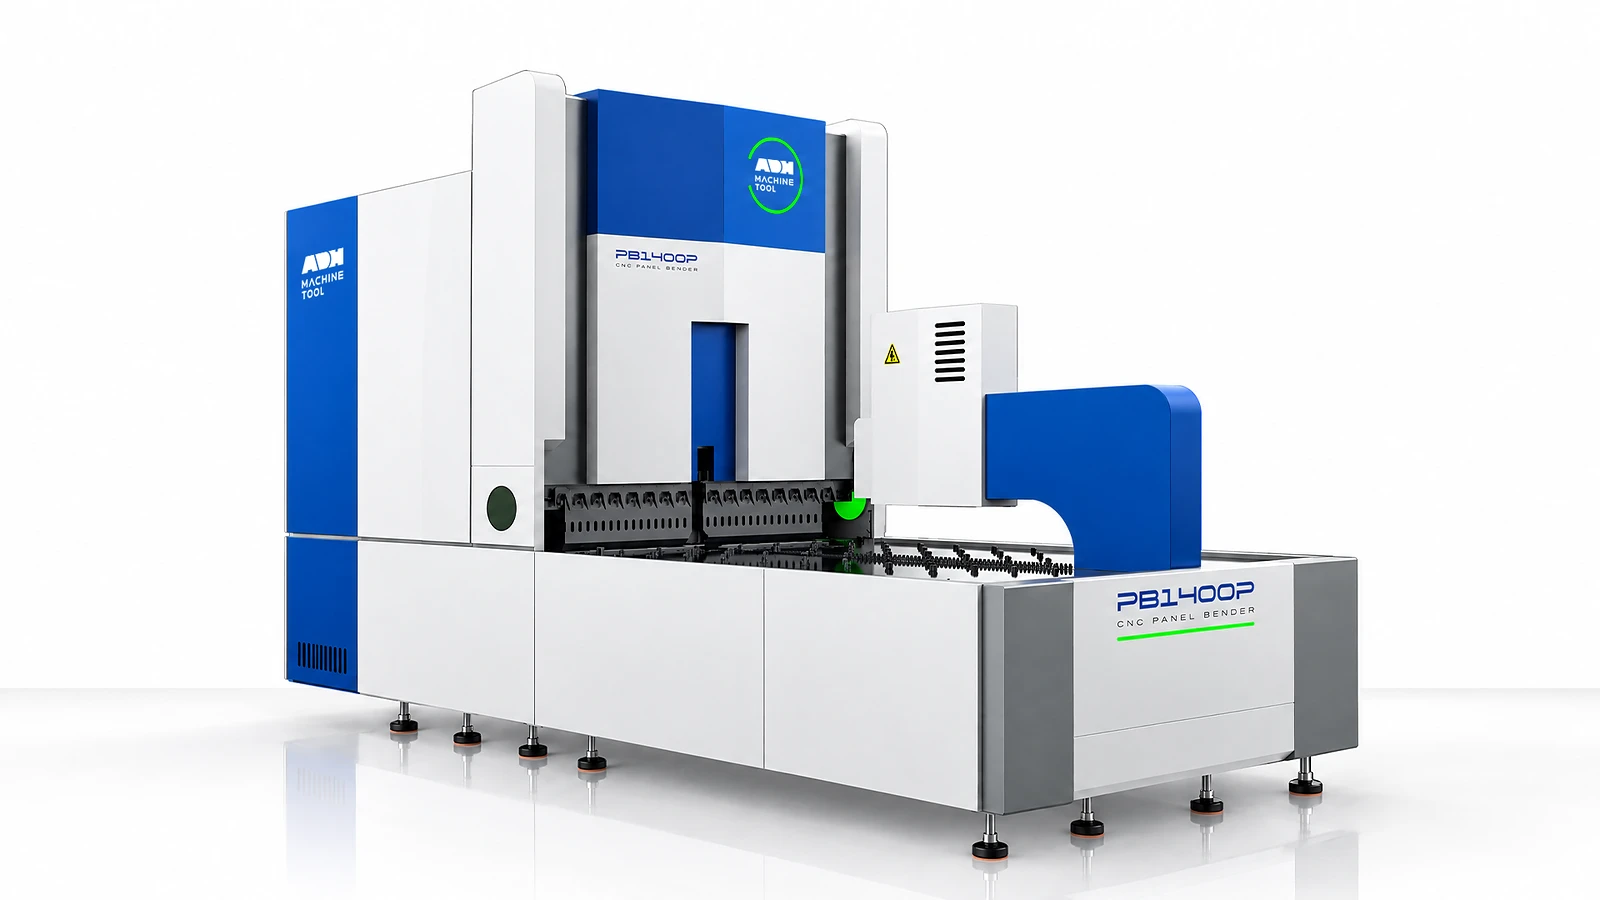
Технические характеристики
PB-M1600 принимает заготовку с максимальным размером гибкого элемента 1600 × 1200 мм. Максимальная толщина материала составляет 2 мм для нержавеющей стали 304, 2,5 мм для холоднокатаной стали и 3 мм для алюминия. Сравните размеры PB-M ниже и сверьте предельные значения со знаком «звездочка» с оснасткой, последовательностью отбортовки и маркой материала вашей детали.
| Модель | Макс. толщина · Нержавеющая сталь 304 | Макс. толщина · Холоднокатаная сталь | Макс. толщина · Алюминий | Самое быстрое время гибки* | Макс. ширина гибки | Высота гибки | Номинальное напряжение | Общая мощность | Шум* | Мин. толщина материала* | Мин. внутренний размер с четырех сторон* | Мин. внутренний размер с двух сторон* | Макс. размер гибки* | Диагональ | Вес | Оси | Длина | Ширина | Высота |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Единица | мм | мм | мм | с/гиб | мм | мм | V | кВт | дБ | мм | мм | мм | мм | мм | t | количество | мм | мм | мм |
| PB-M1600 | 2 | 2.5 | 3 | 0.2 | 1600 | 200 | 380 | ≈38 | ≈50 | ≈0.35 | 280×180 | 180 | 1600×1200 | 2340 | 11 | 15 | 4780 | 2150 | 2900 |
| PB-M2100 | 2 | 2.5 | 3 | 0.2 | 2190 | 200 | 380 | ≈76 | ≈50 | ≈0.35 | 280×180 | 180 | 2100×1200 | 2854 | 19 | 15 | 5650 | 2750 | 3200 |
| PB-M2600 | 2 | 2.5 | 3 | 0.2 | 2610 | 200 | 380 | ≈108 | ≈50 | ≈0.35 | 280×180 | 180 | 2600×1200 | 3240 | 23 | 15 | 6130 | 3250 | 3250 |
| PB-M3200 | 2 | 2.5 | 3 | 0.2 | 3200 | 200 | 380 | ≈154 | ≈50 | ≈0.35 | 335×200 | 200 | 3200×1200 | 3794 | 27 | 15 | 6900 | 3850 | 3500 |
| PB-M4200 | 2 | 2.5 | 3 | 0.2 | 4200 | 200 | 380 | ≈182 | ≈50 | ≈0.35 | 335×280 | 280 | 4200×1200 | 4752 | 36 | 19 | 7500 | 4900 | 3600 |
| PB-M2100-300 | 1.5 | 2 | 2.5 | 0.2 | 2100 | 300 | 380 | ≈76 | ≈50 | ≈0.35 | 280×180 | 180 | 2100×1200 | 3036 | 21 | 15 | 5800 | 2750 | 3400 |
| PB-M2600-300 | 1.5 | 2 | 2.5 | 0.2 | 2600 | 300 | 380 | ≈108 | ≈50 | ≈0.35 | 280×180 | 180 | 2600×1200 | 3426 | 25 | 15 | 6300 | 3250 | 3550 |
| PB-MH2600 | 1.5 | 2 | 2.5 | 0.2 | 2600 | 200 | 380 | ≈66 | ≈50 | ≈0.35 | 280×180 | 180 | 2600×1200 | 3240 | 21 | 15 | 6130 | 3150 | 3200 |
| PB-MH2100 | 1.5 | 2 | 2.5 | 0.2 | 2100 | 200 | 380 | ≈53 | ≈50 | ≈0.35 | 280×180 | 180 | 2100×1200 | 2854 | 17.5 | 15 | 5650 | 2650 | 3150 |
Входные данные для применения
01
Укажите марку материала, диапазон толщины, поверхность/отделку, размер заготовки и вес детали.
02
Предоставьте ширину/высоту гиба, геометрию фланца, минимальные внутренние размеры, радиус и последовательность гибки.
03
Подтвердите использование ручного сегментированного инструмента, зоны зажима, поворот детали, смешивание партий и метод загрузки/выгрузки.
04
Подтвердите параметры электропитания, доступ, зоны безопасности, зоны технического обслуживания и план измерений репрезентативной детали.
Демонстрация соответствующего оборудования
В этом справочном видео показан станок PB-A1630 с автоматической сменой инструмента. В PB-M используется ручная настройка сегментированного инструмента; используйте этот видеоматериал для ознакомления с процессом гибки панелей, а не с конфигурацией оснастки PB-M.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
В PB-M используются прижимные рычаги для удержания и поворота заготовки с ручной настройкой сегментированного инструмента. Изучите зоны захвата, зазор для формовки и программу для предполагаемого семейства панелей.
01
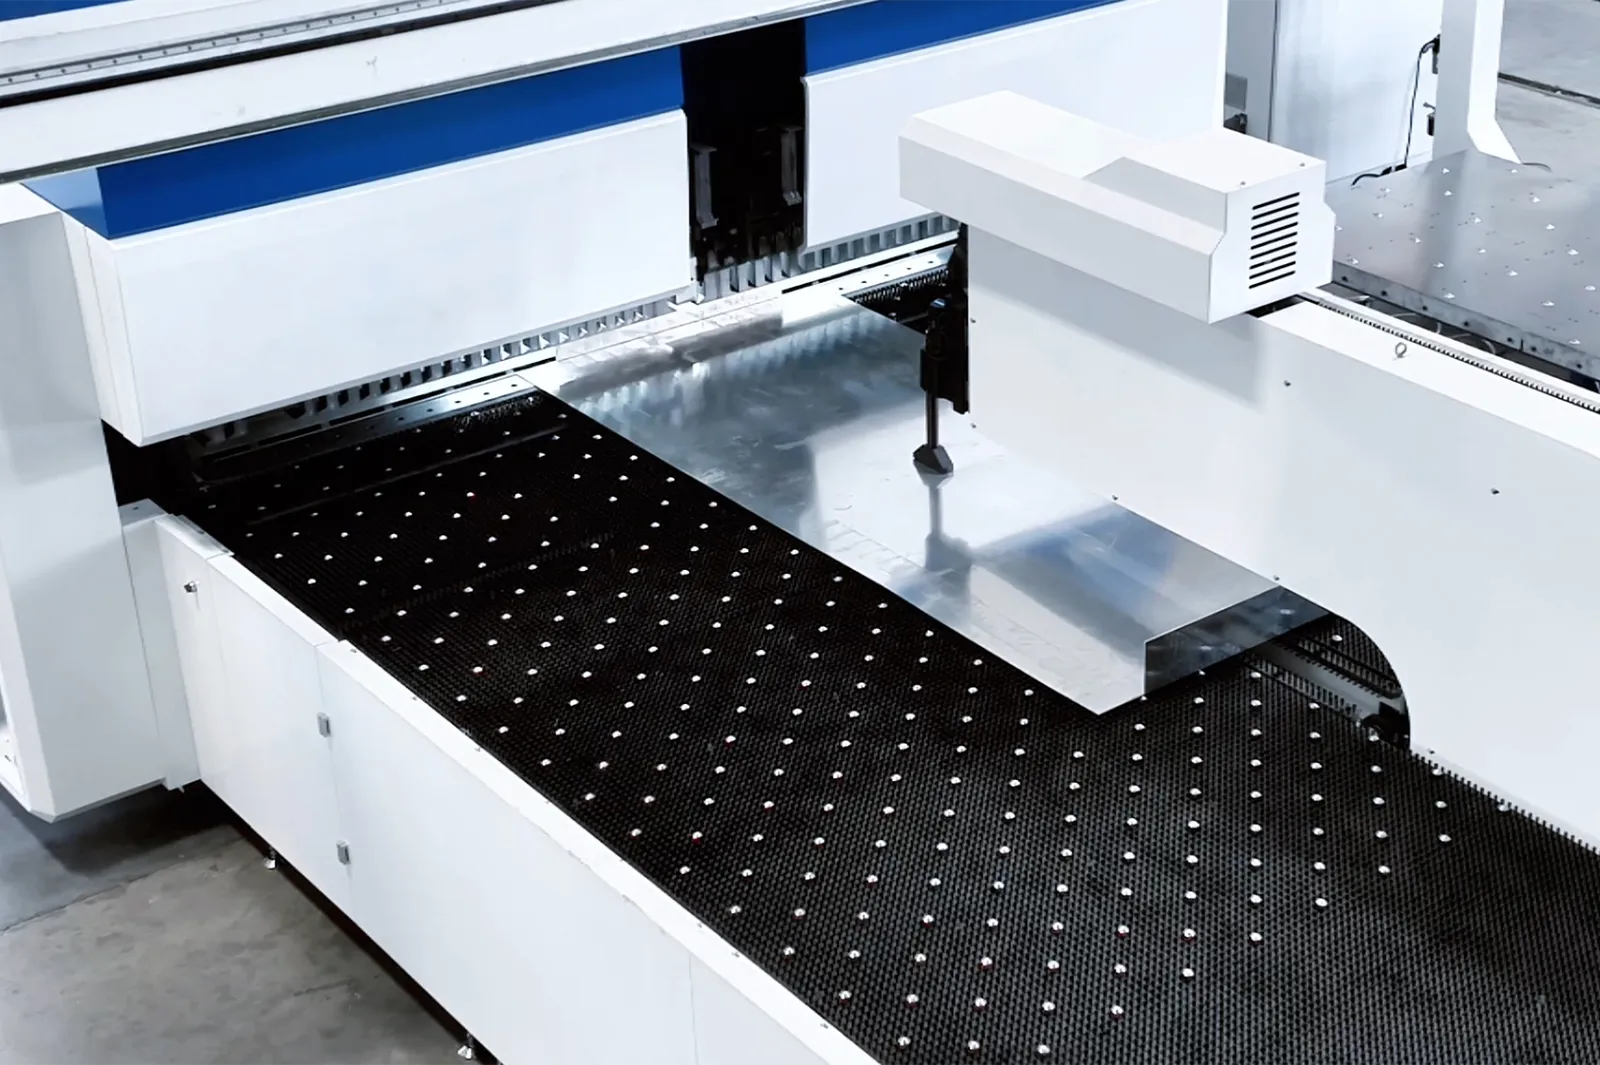
PB-M3200 использует 15 осей, а PB-M4200 — 19. Сервоприводы координируют подачу панелей, позиционирование, вращение и формовку.
Проверьте, что эти оси делают для вашей детали. Ход, полезная геометрия и выбранная конфигурация станка имеют значение наряду с количеством осей.
02
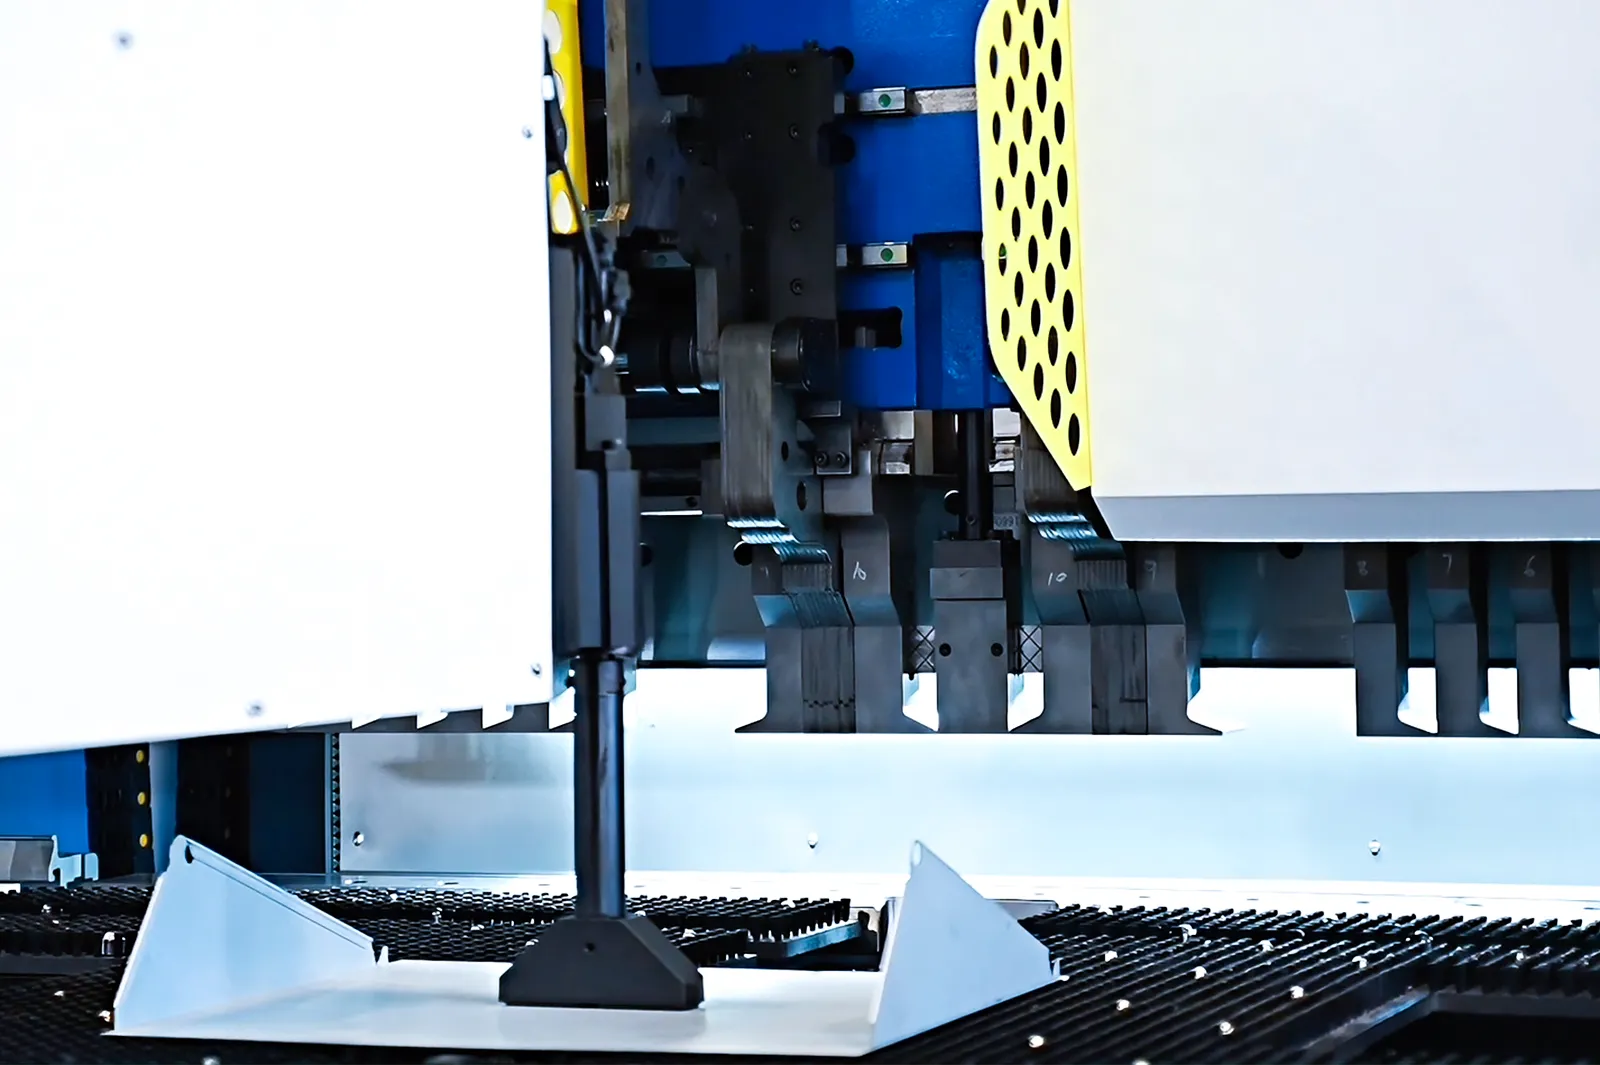
Прижимные рычаги удерживают и поворачивают заготовку в соответствии с запрограммированной последовательностью. Зоны их захвата должны оставаться доступными по мере изменения формы панели.
Проверьте развертку, минимальную геометрию зажима и возможные помехи на каждом сгибе. Контакт с поверхностью и траекторию вращения следует проверять на фактическом материале.
03
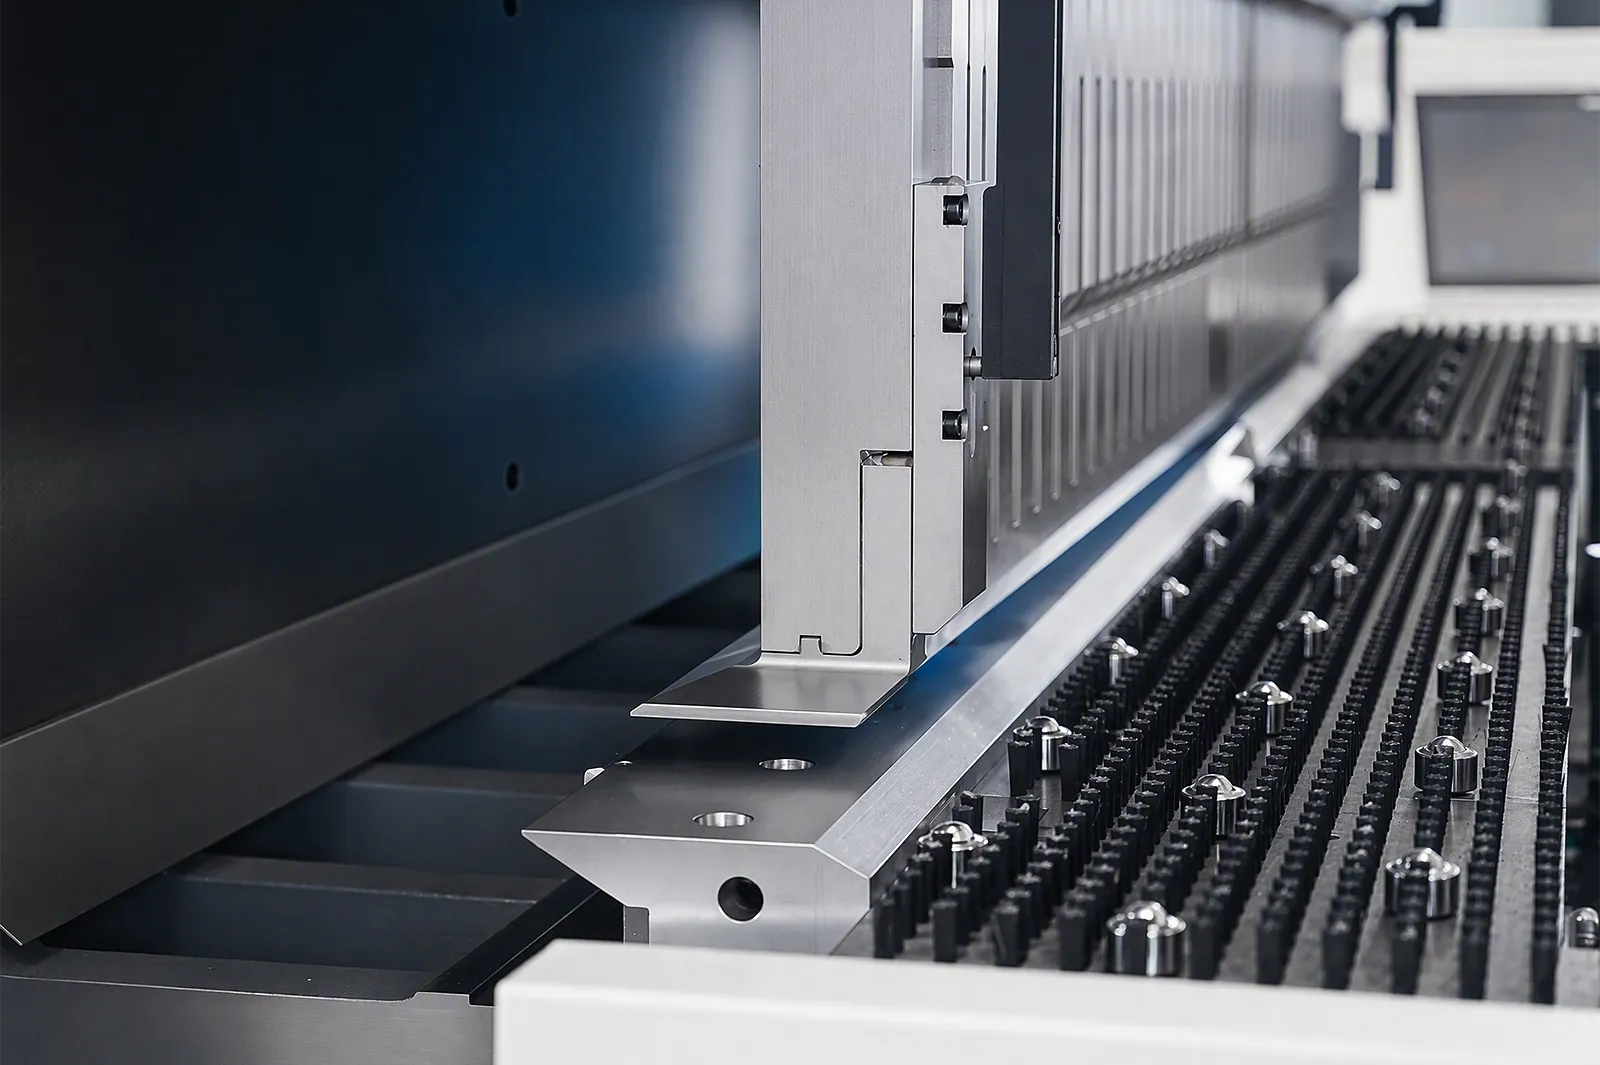
Конфигурация M предполагает ручную смену инструмента. Сегментированный инструмент подготавливается для требуемой рабочей длины и зазоров фланца до начала последовательности гибки.
Ознакомьтесь с поставляемыми сегментами и методом переналадки для вашего набора задач. PB-A — это отдельный маршрут, если требуется автоматическая смена инструмента, выбранная программой.
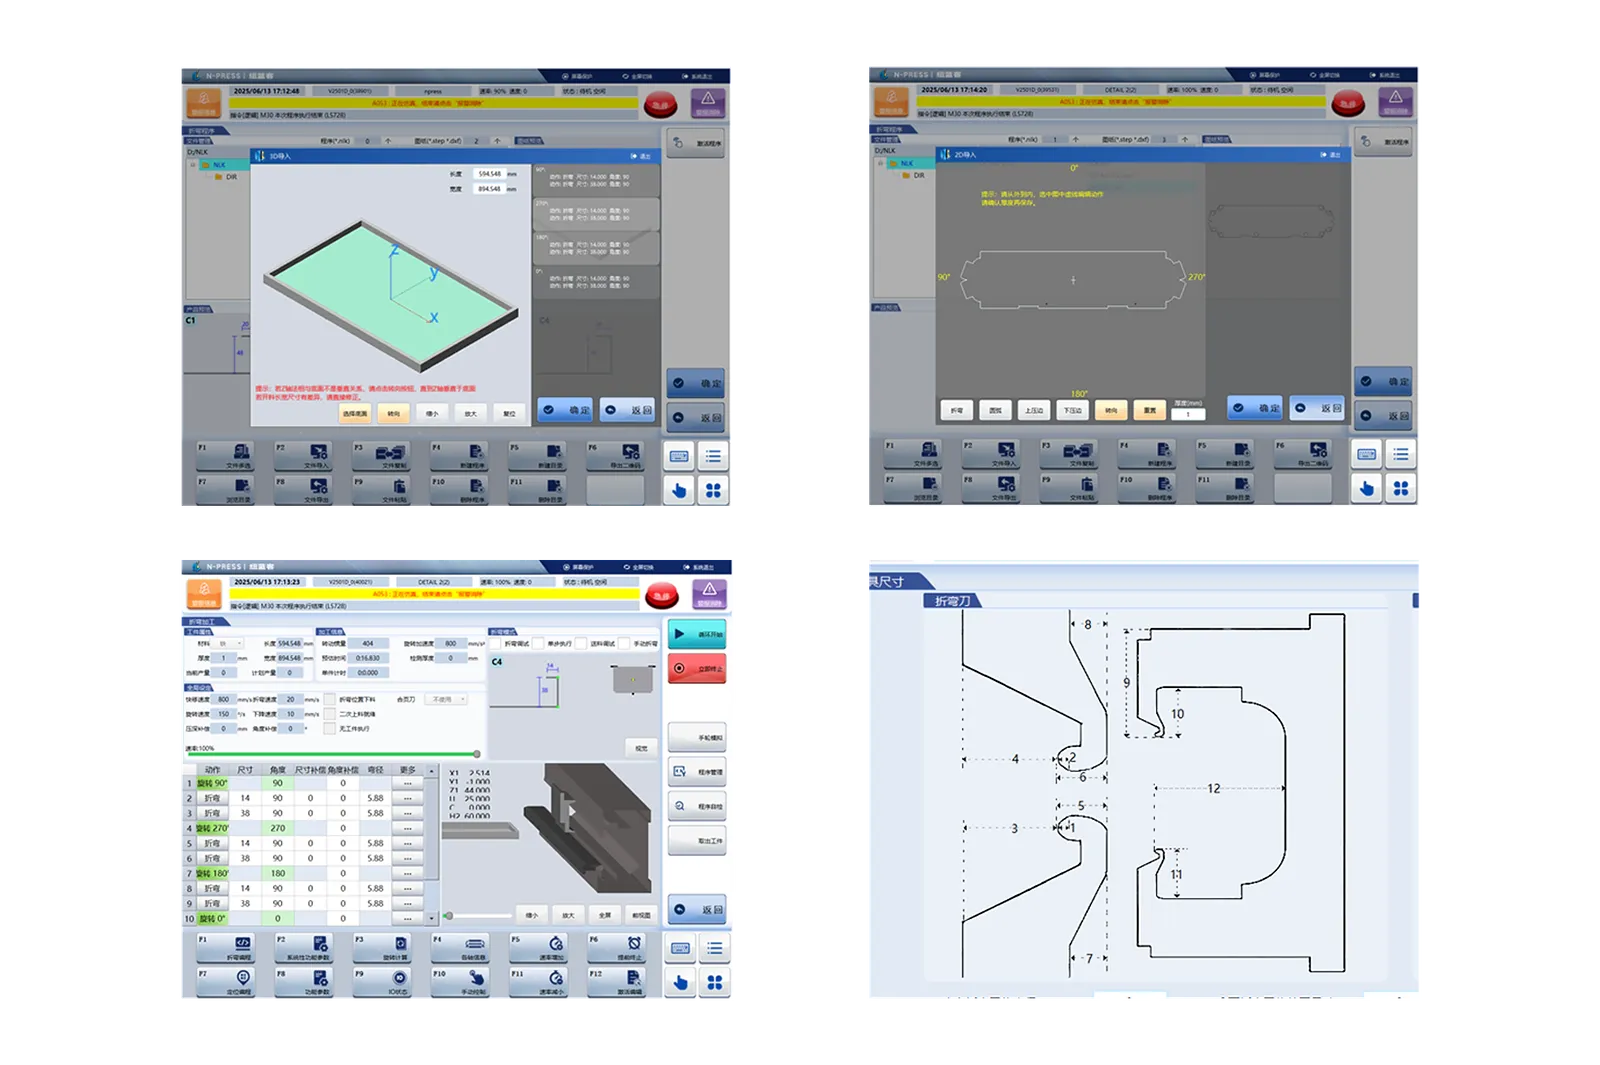
Программирование
Программа определяет положение детали, ручную настройку инструмента и порядок гибки.
Продемонстрируйте ввод чертежа, а также поставляемые функции компенсации и программного обеспечения на репрезентативных деталях.
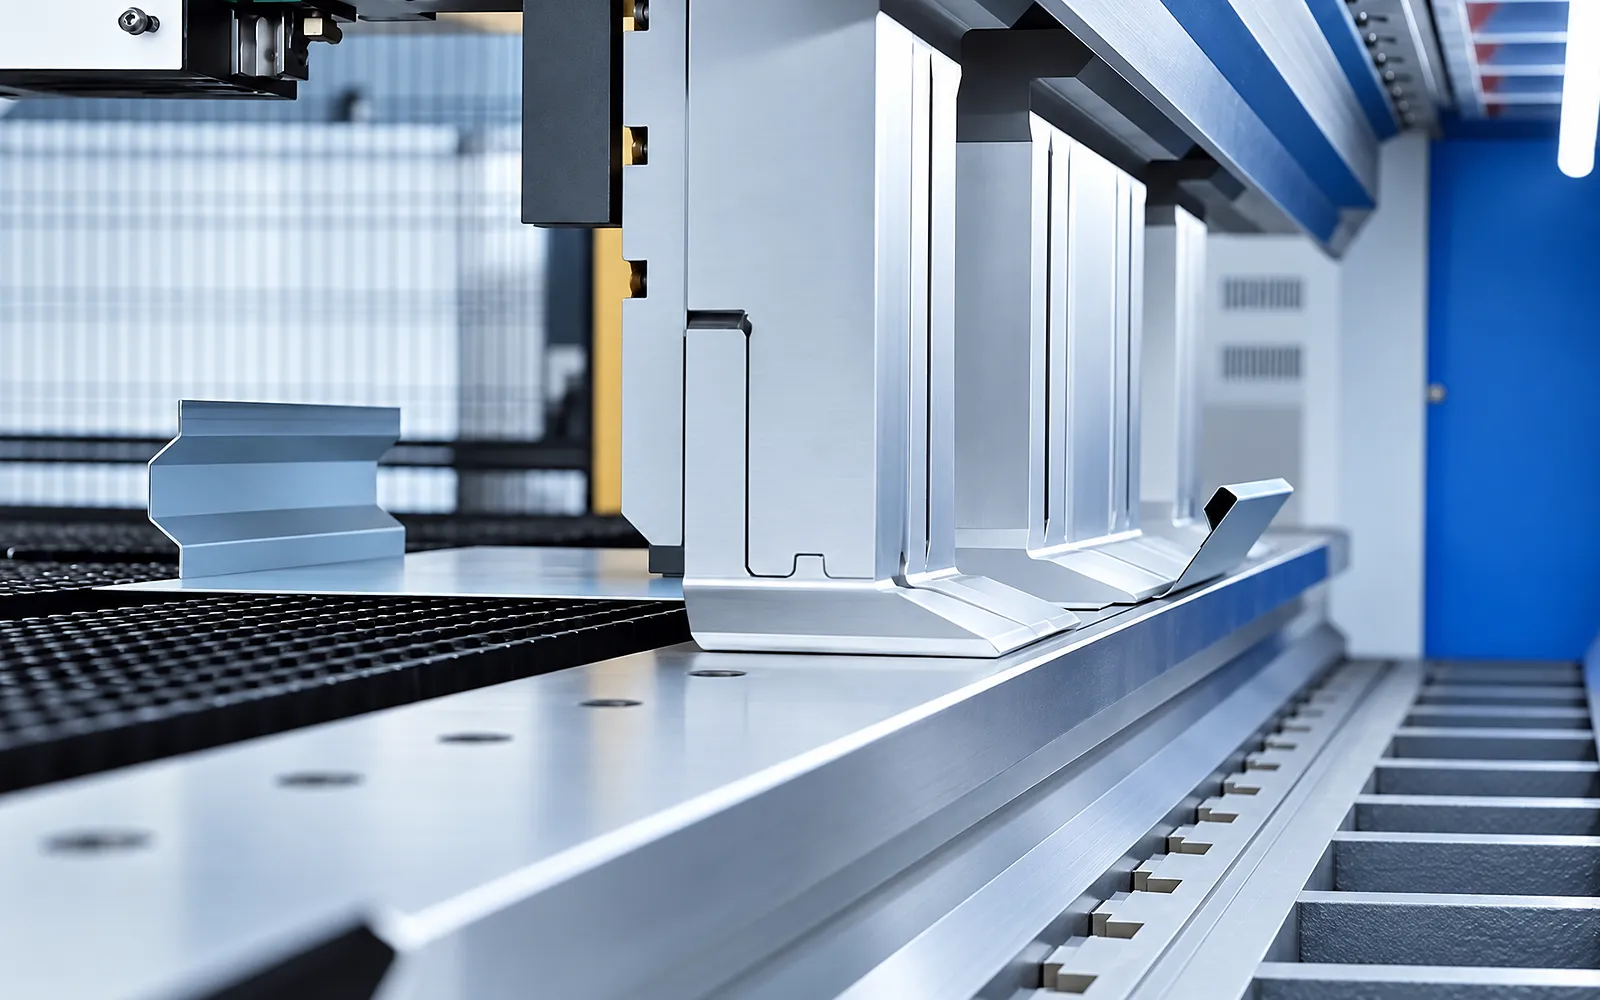
Проверка на столкновения
Моделирование и проверка на наличие помех (если предусмотрено) помогают оценить зазоры по мере изменения формы панели.
Подтвердите доступные функции и рабочий процесс восстановления в поставленном пакете.
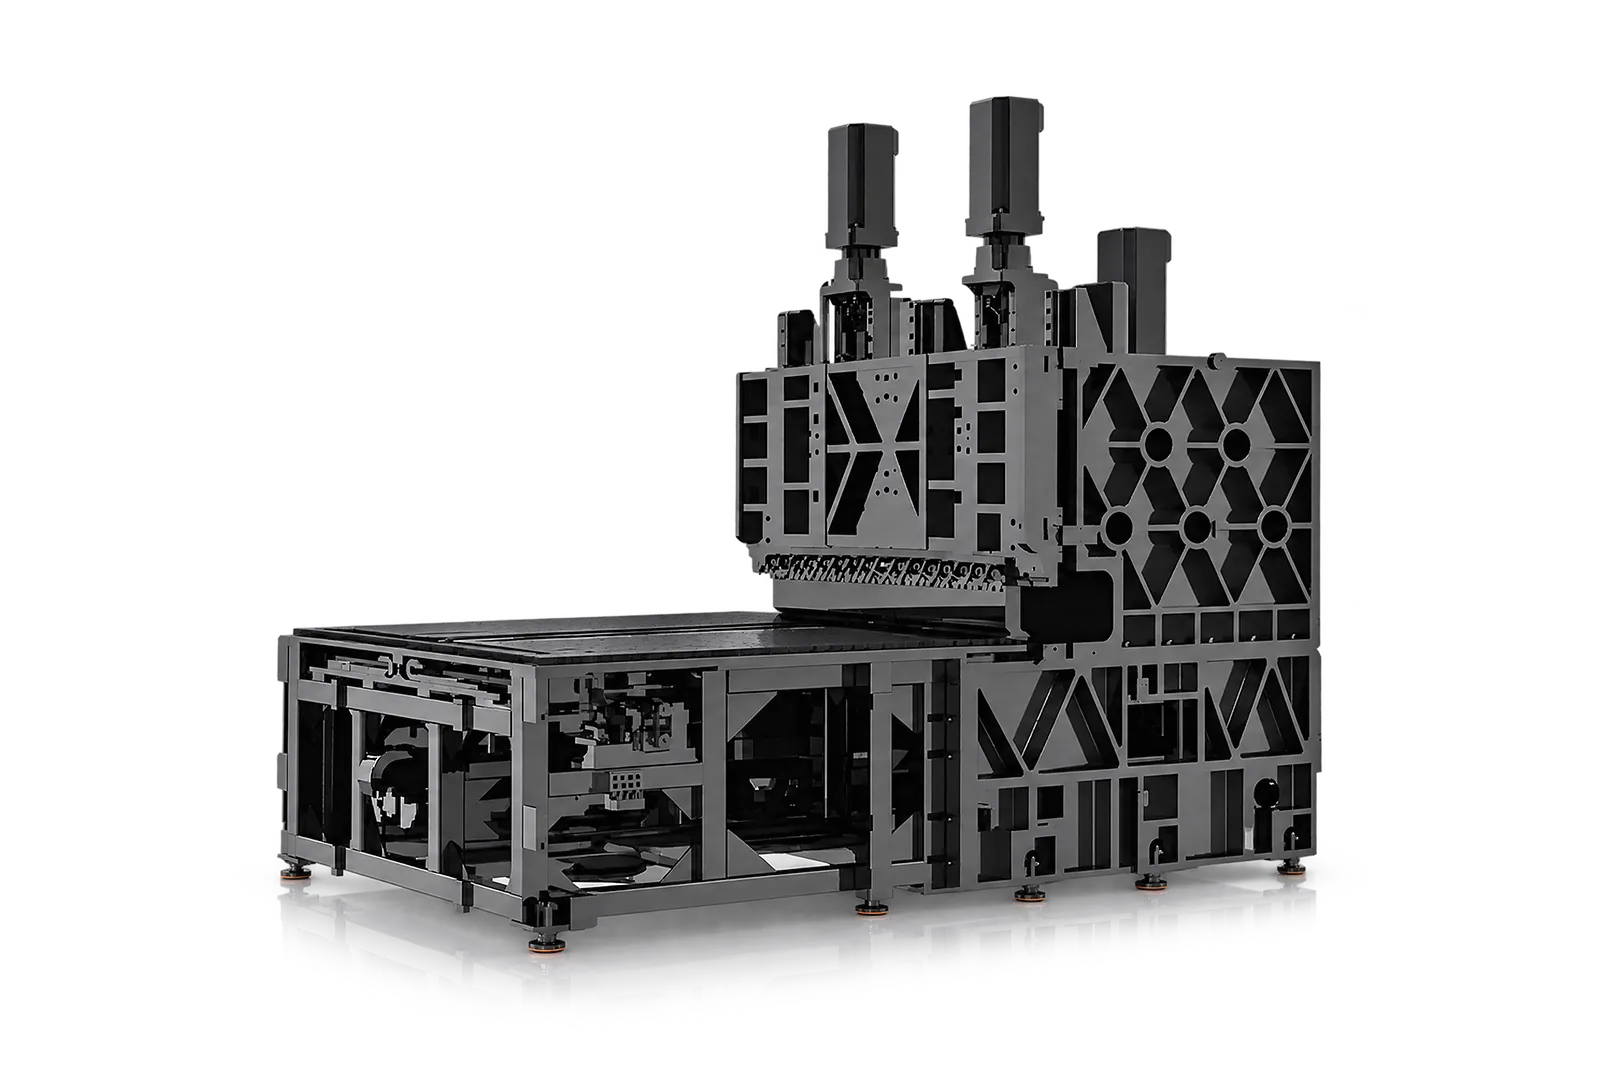
Варианты исполнения станка
Стандартные, высотные и гибридные варианты имеют разные рабочие зоны и технические данные станка.
Считайте размеры, толщину и массу для выбранного варианта.
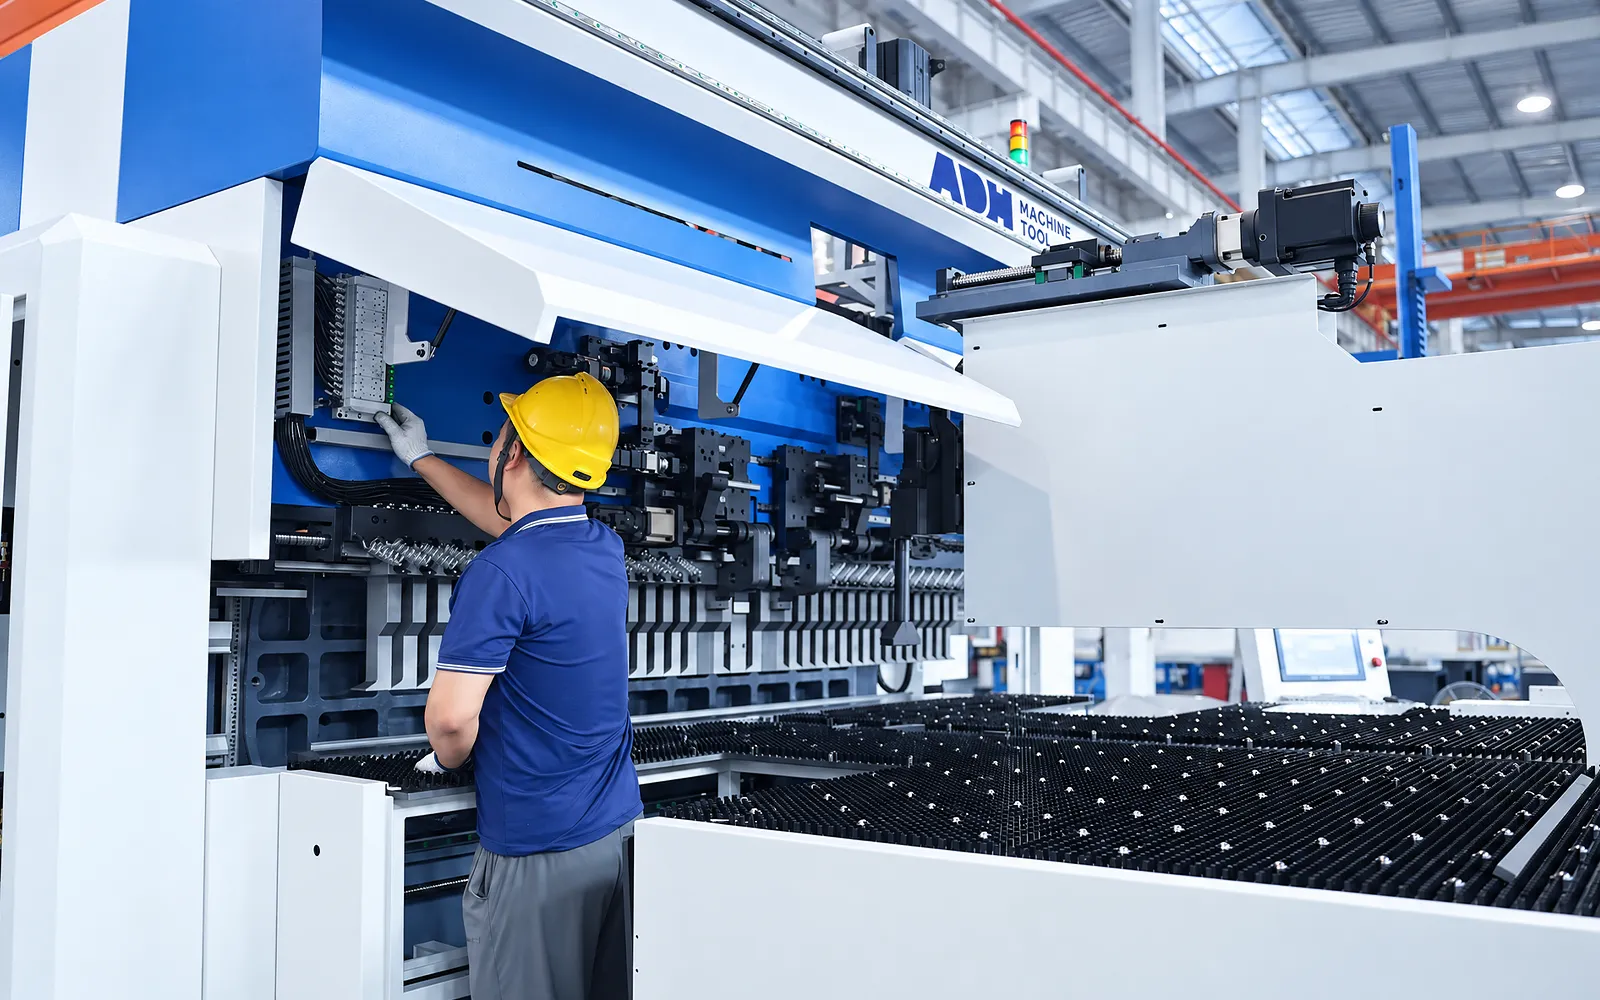
Доступ для обслуживания
Компоненты привода и смазка определяют необходимый доступ для обслуживания вокруг станка.
Укажите требования к компонентам, калибровке и запасным частям для условий эксплуатации.
06
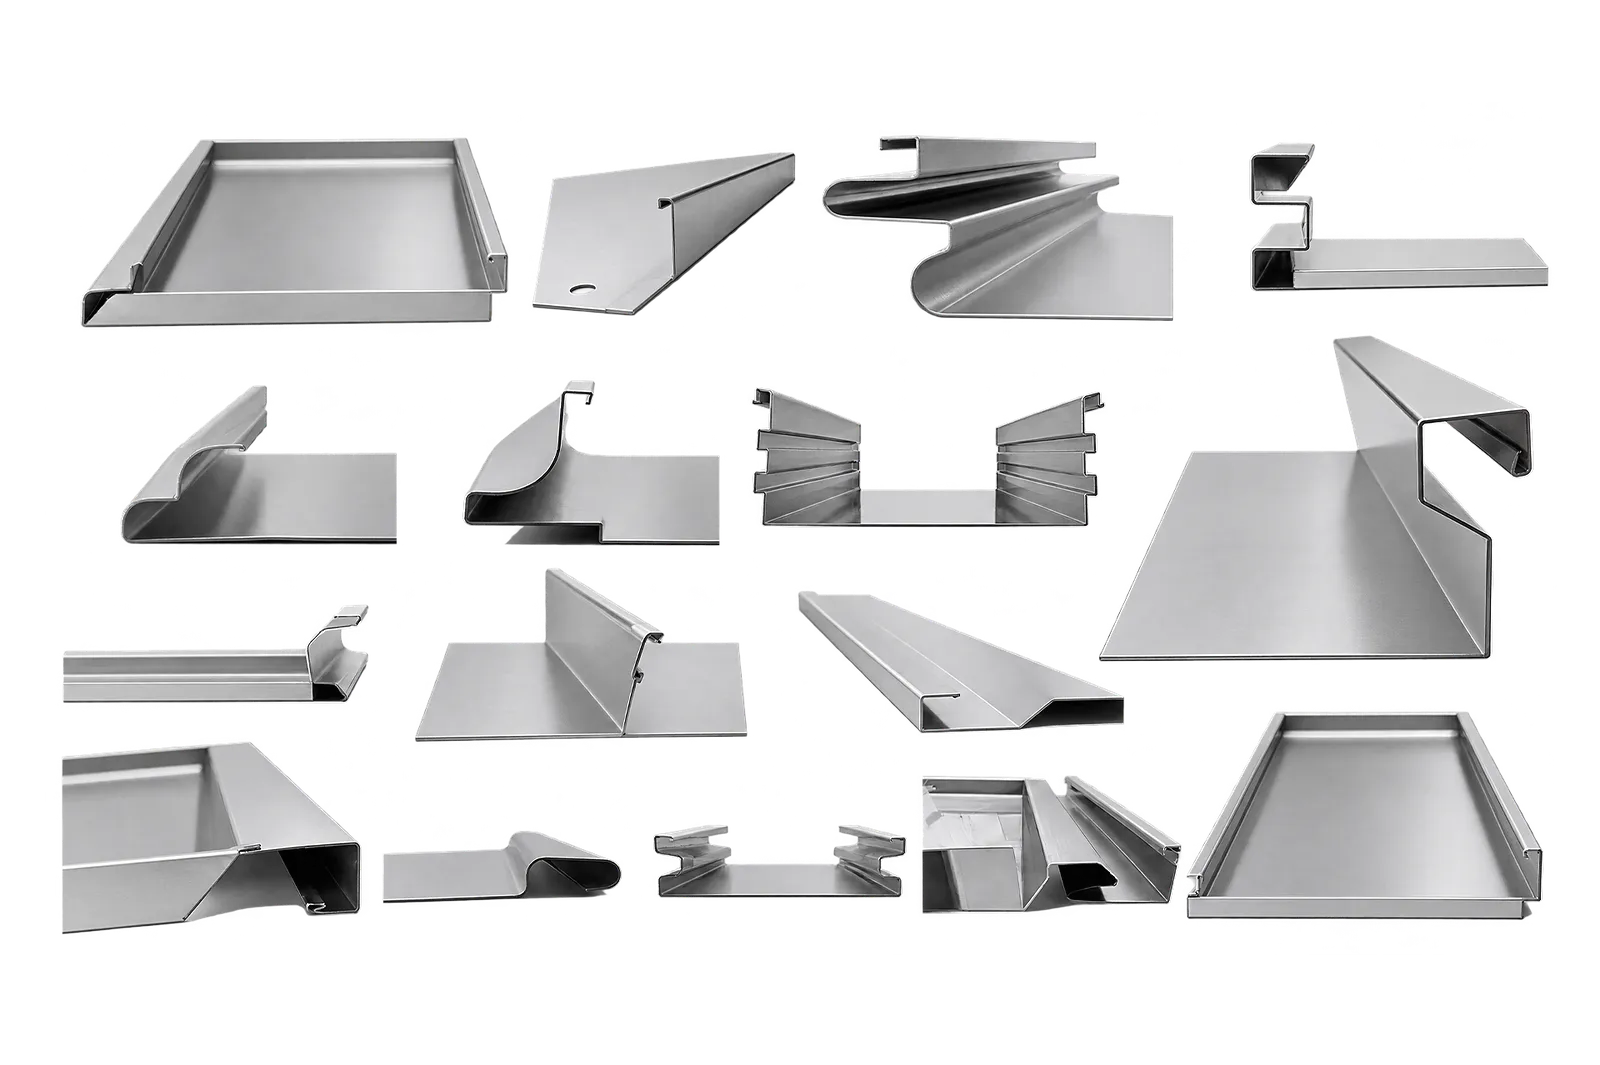
Представительный прогон панели позволяет отработать ручную настройку инструмента, удержание прижимным рычагом, вращение и последовательность гибки. Проверьте готовые размеры и поверхность.
Согласуйте материал, направление волокон, чертеж и точки контроля. Используйте фактическую номенклатуру панелей для анализа потребностей в переналадке и погрузочно-разгрузочных работах.
Конфигурация
В таблице представлены девять вариантов M, высотой 300 мм и PB-MH; приблизительные значения отмечены символом ≈.
Оси/функции, контроллер, сегментированная оснастка, зажим, погрузочно-разгрузочные работы, безопасность и электрические детали окончательно утверждаются в коммерческом предложении.
Проверьте захват, вращение, зазор, последовательность гибки и измерения готовой детали на согласованной представительной панели.
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.