
01
Материал и толщина
Укажите марку материала, предел прочности на сдвиг, диапазон толщины и состояние поверхности, чтобы опубликованная производительность могла быть правильно интерпретирована.
Гильотинная резка · Серия QC12K/E
Гидравлическая платформа для резки листового металла с качающейся верхней балкой, сварной рамой, прижимом материала и программируемым задним упором для повторяемой штамповки заготовок.
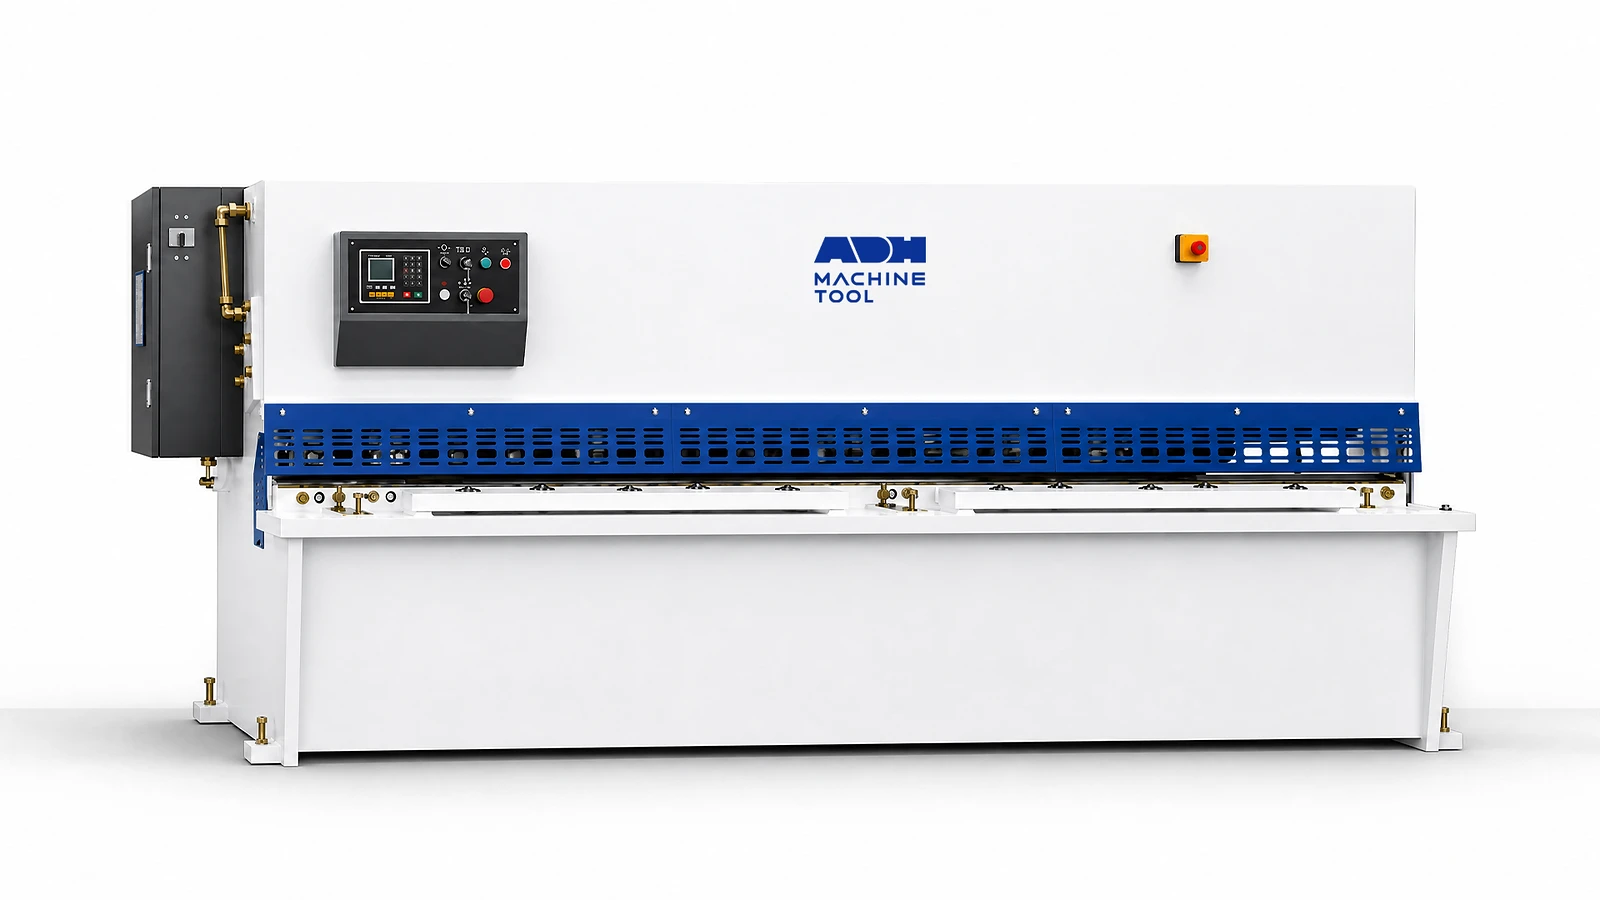
Технические характеристики
Гильотинные ножницы с маятниковой балкой QC12K-4 × 2500 рассчитаны на толщину 4 мм при ширине 2500 мм, с частотой 33 хода в минуту и углом реза 1,5°. Сравните ширину, ход заднего упора и частоту ходов ниже, затем сопоставьте номинал по толщине с прочностью вашего материала.
| Модель | Толщина резки | Ширина резки | Масляный бак | Частота ходов | Диапазон заднего упора | Угол резки | Основная мощность | Насос | Вес | Габаритные размеры |
|---|---|---|---|---|---|---|---|---|---|---|
| Единица | мм | мм | л | раз/мин | мм | ° | кВт | мл/об | t | Д×Ш×В мм |
| QC12K-4*2500 | 4 | 2500 | 140 | 33 | 20–650 | 1.5 | 7.5 | 25 | 3.6 | 3035×1570×1720 |
| QC12K-4*3200 | 4 | 3200 | 190 | 26 | 20–650 | 1.5 | 7.5 | 25 | 5.7 | 3750×1640×1850 |
| QC12K-4*4000 | 4 | 4000 | 190 | 23 | 20–800 | 1.5 | 7.5 | 25 | 7.7 | 4550×1900×1900 |
| QC12K/E-4*5000 | 4 | 5000 | 320 | 16 | 20–800 | 1.5 | 7.5 | 25 | 8.8 | 5700×1900×2000 |
| QC12K/E-4*6000 | 4 | 6000 | 440 | 12 | 20–800 | 1.5 | 15 | 32 | 17.5 | 6500×2460×2250 |
| QC12K-6*2500 | 6 | 2500 | 190 | 17 | 20–650 | 2 | 7.5 | 25 | 5.7 | 3050×1650×1900 |
| QC12K-6*3200 | 6 | 3200 | 190 | 17 | 20–650 | 1.5 | 7.5 | 25 | 6.7 | 3750×1650×1900 |
| QC12K-6*4000 | 6 | 4000 | 190 | 15 | 20–800 | 1.5 | 7.5 | 25 | 8.4 | 4550×2000×2000 |
| QC12K/E-6*5000 | 6 | 5000 | 320 | 11 | 20–800 | 1.5 | 15 | 32 | 13.0 | 5700×2450×2300 |
| QC12K/E-6*6000 | 6 | 6000 | 440 | 8 | 20–800 | 1.5 | 15 | 32 | 20.1 | 6550×2470×2500 |
| QC12K/E-8*2500 | 8 | 2500 | 190 | 13 | 20–650 | 2 | 11 | 32 | 6.0 | 3060×1650×1900 |
| QC12K/E-8*3200 | 8 | 3200 | 190 | 13 | 20–650 | 1.5 | 11 | 32 | 7.0 | 3760×1650×1900 |
| QC12K/E-8*4000 | 8 | 4000 | 190 | 12 | 20–800 | 1.5 | 15 | 32 | 9.1 | 4560×1960×1920 |
| QC12K/E-8*5000 | 8 | 5000 | 320 | 10 | 20–800 | 1.5 | 18.5 | 40 | 13.2 | 5600×2360×2180 |
| QC12K/E-8*6000 | 8 | 6000 | 440 | 9 | 20–800 | 1.5 | 18.5 | 40 | 22.1 | 6600×2450×2500 |
| QC12K/E-10*2500 | 10 | 2500 | 190 | 13 | 20–800 | 2 | 15 | 32 | 7.2 | 3050×2000×1920 |
| QC12K/E-10*3200 | 10 | 3200 | 190 | 13 | 20–800 | 1.5 | 15 | 32 | 8.8 | 3800×2000×1920 |
| QC12K/E-10*4000 | 10 | 4000 | 400 | 9 | 20–800 | 1.5 | 22 | 50 | 12.2 | 4700×2100×2200 |
| QC12K/E-10*6000 | 10 | 6000 | 440 | 6 | 20–800 | 1.5 | 22 | 50 | 28.3 | 6600×2100×2300 |
| QC12K/E-12*2500 | 12 | 2500 | 400 | 12 | 20–800 | 2 | 22 | 50 | 10.1 | 3170×2150×2180 |
| QC12K/E-12*3200 | 12 | 3200 | 400 | 10 | 20–800 | 2 | 22 | 50 | 11.8 | 3800×2150×2180 |
| QC12K/E-12*4000 | 12 | 4000 | 400 | 8 | 20–800 | 1.75 | 22 | 50 | 14.2 | 4700×2280×2200 |
| QC12K/E-12*5000 | 12 | 5000 | 440 | 6 | 20–800 | 2 | 30 | 63 | 19.6 | 5800×2450×2400 |
| QC12K/E-12*6000 | 12 | 6000 | 440 | 5 | 20–800 | 2 | 30 | 63 | 32 | 6600×2600×2700 |
| QC12K/E-16*2500 | 16 | 2500 | 400 | 13 | 20–800 | 2.5 | 22 | 50 | 11.3 | 3250×2300×2200 |
| QC12K/E-16*3200 | 16 | 3200 | 400 | 10 | 20–800 | 2 | 22 | 50 | 13.0 | 3870×2300×2180 |
| QC12K/E-16*4000 | 16 | 4000 | 600 | 9 | 20–800 | 1.75 | 22 | 50 | 17.6 | 4700×2575×2200 |
| QC12K/E-16*5000 | 16 | 5000 | 600 | 7 | 20–800 | 2.5 | 30 | 63 | 24.7 | 5900×2600×2700 |
| QC12K/E-16*6000 | 16 | 6000 | 600 | 5 | 20–800 | 2.5 | 30 | 63 | 38.0 | 6600×2700×2900 |
| QC12K/E-20*2500 | 20 | 2500 | 500 | 8 | 20–800 | 2.5 | 30 | 80 | 14.7 | 3300×2580×2300 |
| QC12K/E-20*3200 | 20 | 3200 | 500 | 7 | 20–800 | 2.5 | 30 | 80 | 16.5 | 4150×2600×2500 |
| QC12K/E-20*4000 | 20 | 4000 | 550 | 5 | 20–800 | 2.5 | 30 | 80 | 23.7 | 4850×2600×2800 |
Параметры резки
Номинальной толщины недостаточно; марка материала, ширина, критерии кромки, поддержка и безопасность определяют практический выбор станка.
01
Укажите марку материала, предел прочности на сдвиг, диапазон толщины и состояние поверхности, чтобы опубликованная производительность могла быть правильно интерпретирована.
02
Определите ширину реза, минимальную и максимальную длину реза, диапазон заднего упора, размер заготовки и последующий процесс формовки.
03
Зафиксируйте требования к прямолинейности, перпендикулярности, заусенцам и кромке, а также частоту ходов, размер партии и схему переналадки.
04
Подтвердите требования к передней поддержке, задней системе обработки, функциям контроллера, настройке зазора между ножами, ограждению, ножному управлению и месту назначения.
Станок в работе
Посмотрите на последовательность резки QC12K/E и оцените поддержку, позиционирование и удаление листа для вашей работы.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
В ножницах QC12K/E используется верхняя балка, которая качается вокруг оси. Настройка ножей, прижим листа и базовая кромка совместно определяют рез.
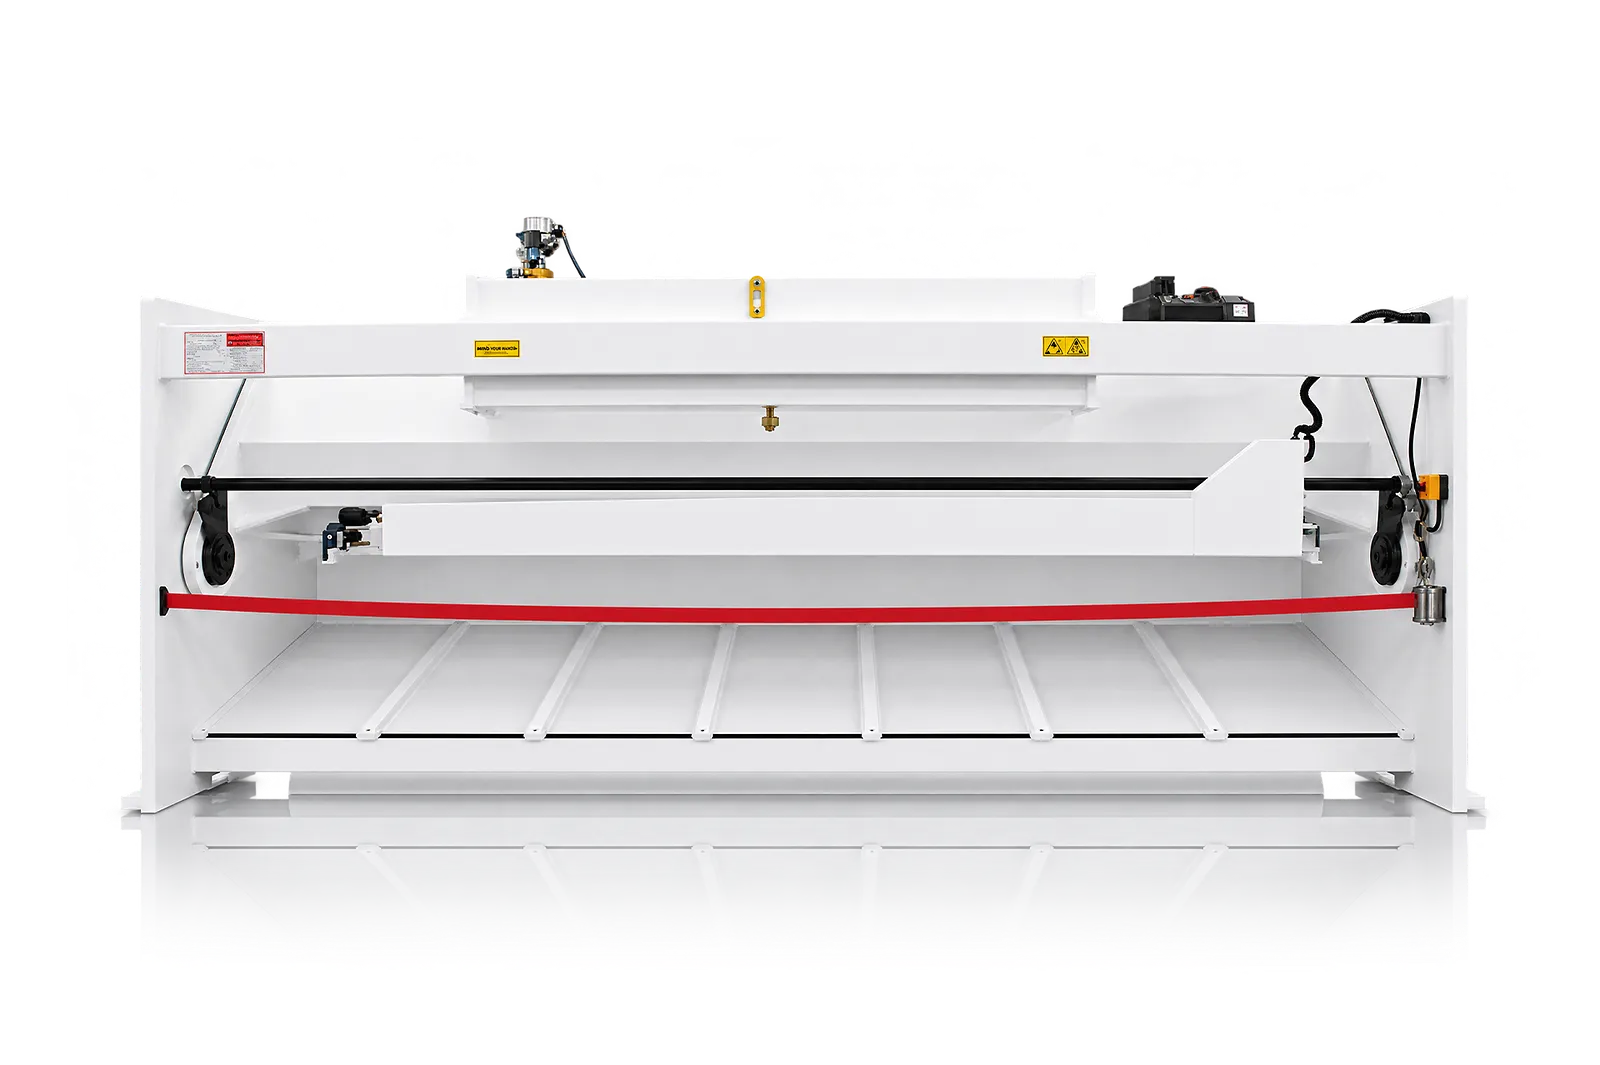
Качающаяся балка
Сварная рама несет рабочий стол и поворотную верхнюю балку. Гидравлическое движение приводит в действие ход.
Выберите рабочую длину, толщину и заявленную производительность по материалу для одной и той же модели QC12K/E.
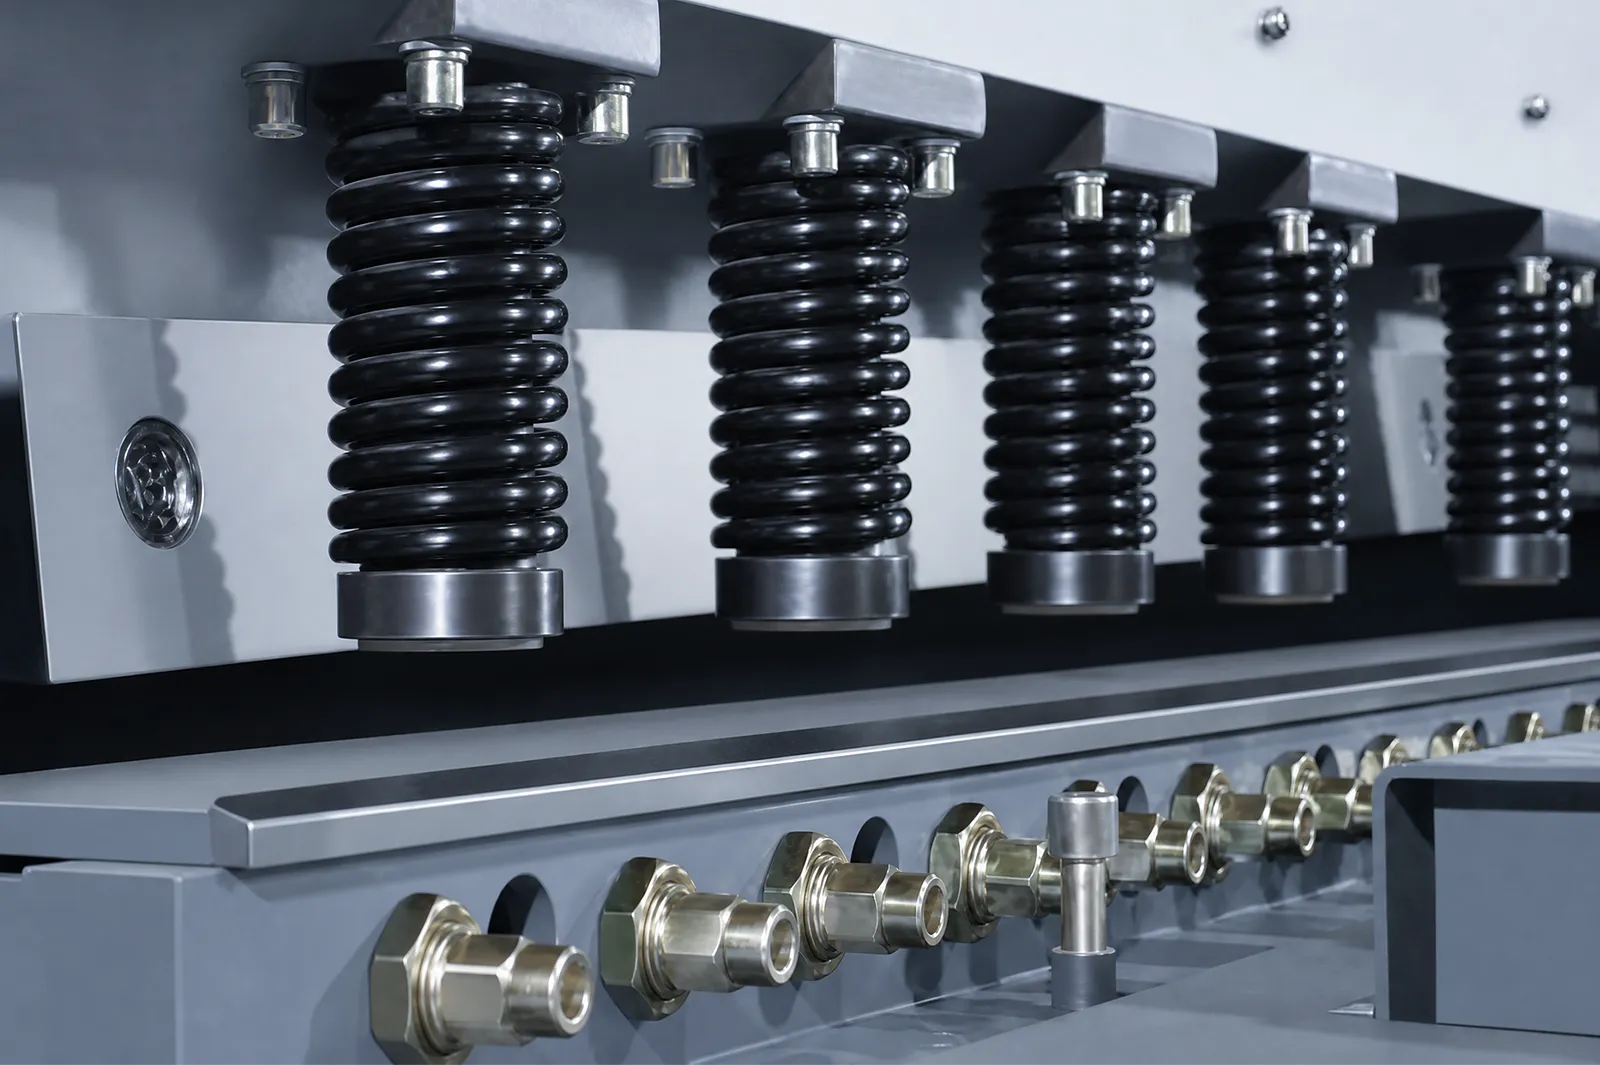
Прижимы
Прижимы фиксируют лист до того, как ножи разделят материал.
Проверьте устройство фиксации и поддержки для предполагаемого листа. Данные о гидравлике и частоте ходов зависят от конкретной модели.
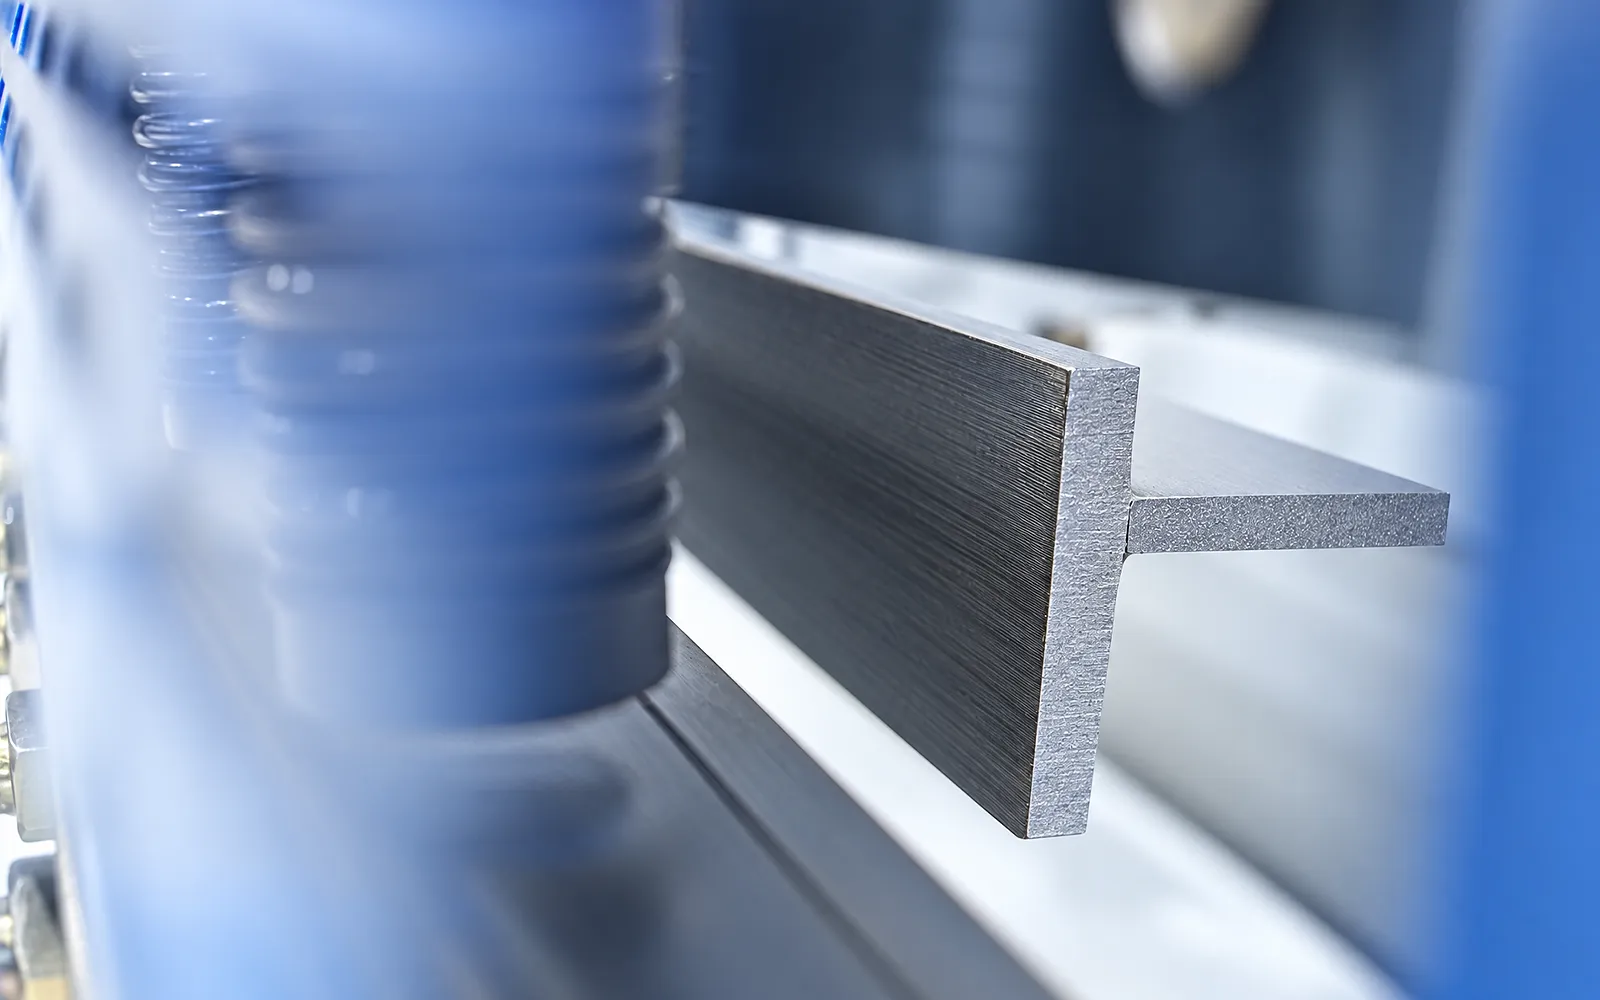
Геометрия ножей
Выбранный комплект ножей и их состояние влияют на разделение материала.
Проверьте оснастку для вашей обычной работы и требуемое качество резки.
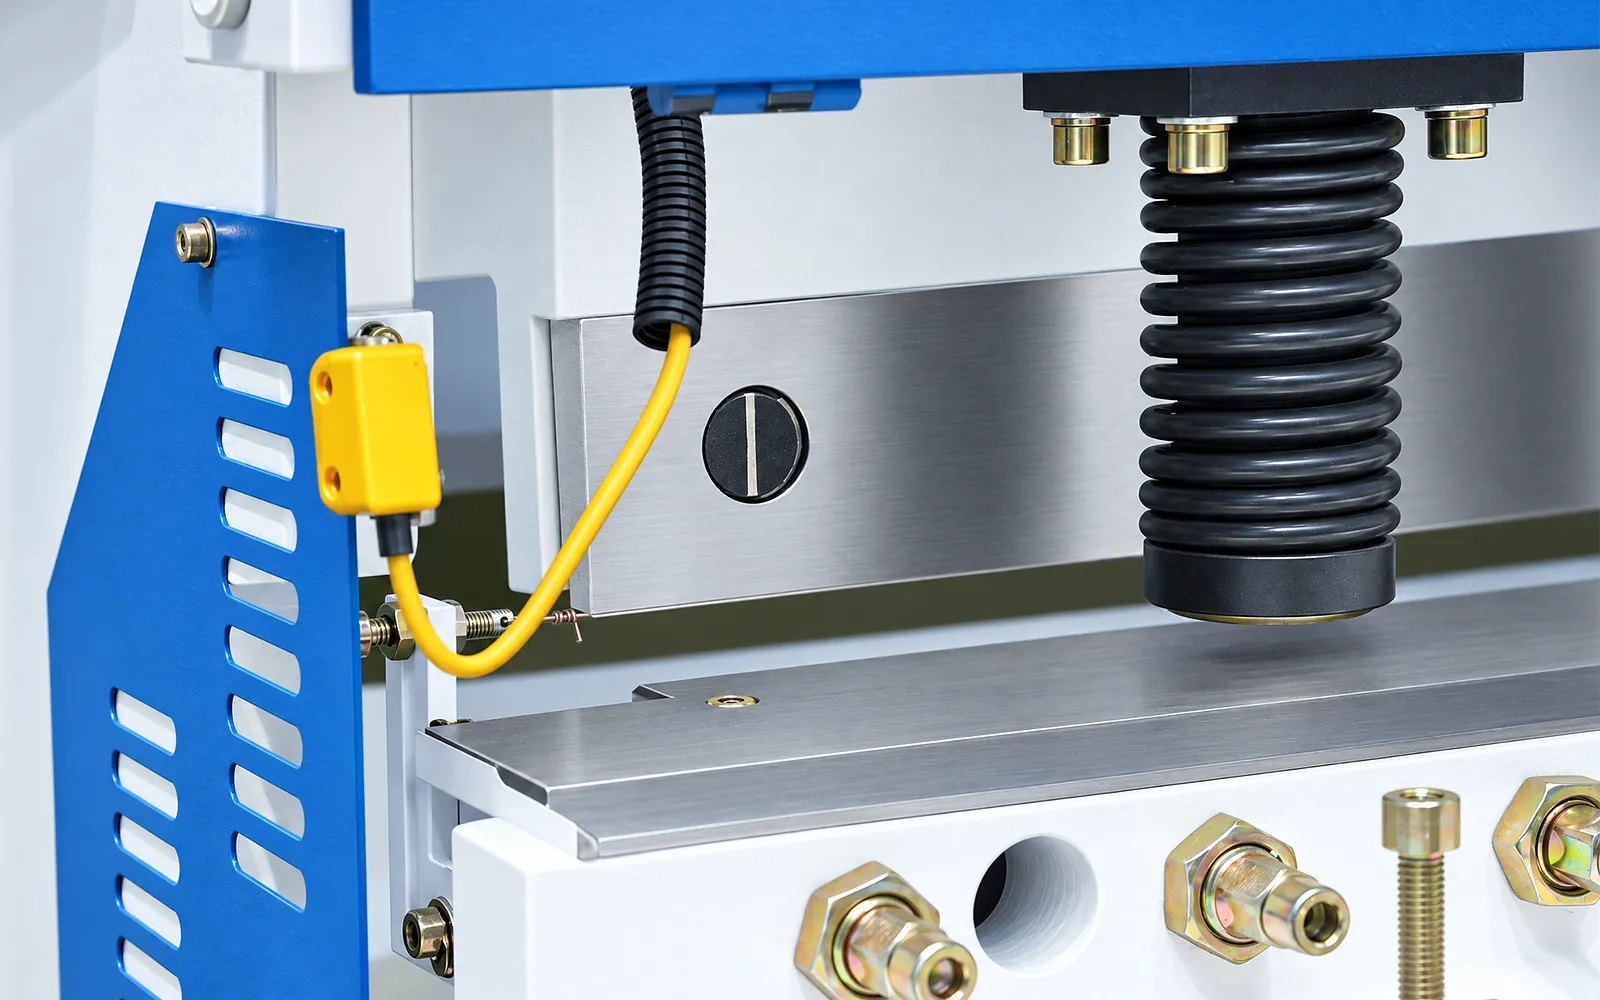
Зазор между ножами
Зазор между режущими кромками должен соответствовать материалу и толщине.
Проверьте метод регулировки и подтвердите правильность настройки на предназначенном для этого листе.
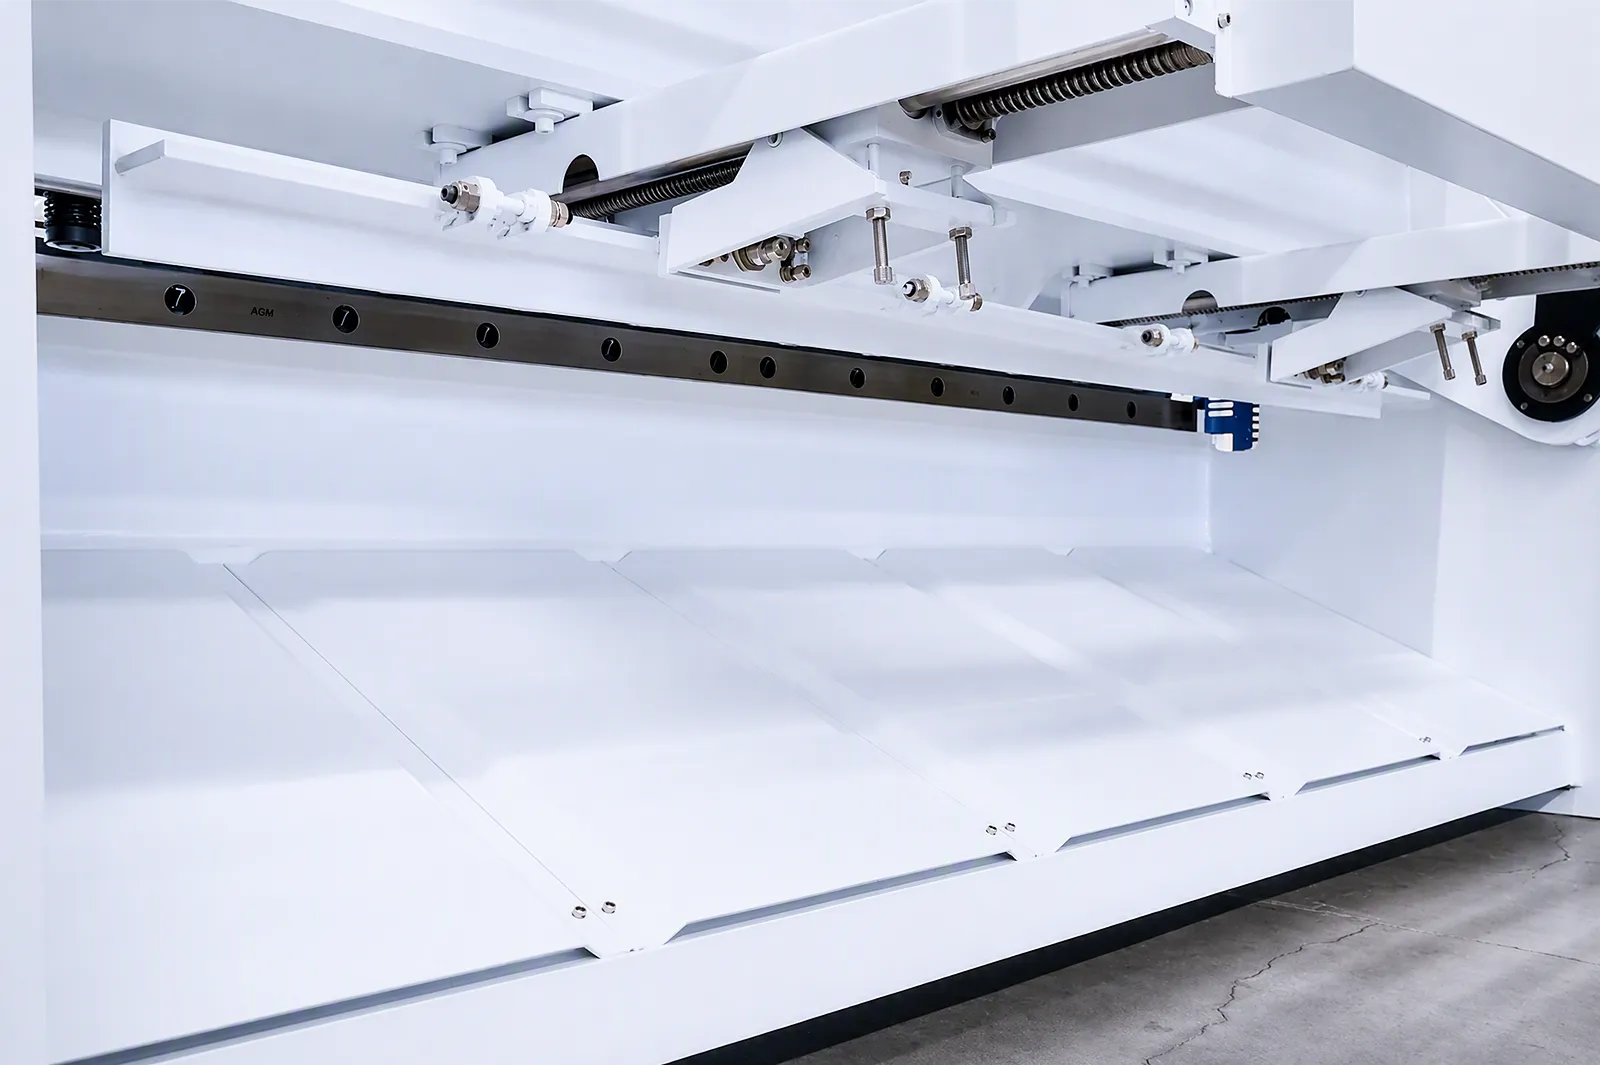
Задний упор
Задний упор фиксирует лист для получения требуемой длины реза.
Проверьте короткие резы, требования к доступу и позиционированию. Сервопозиционирование зависит от поставленного пакета.
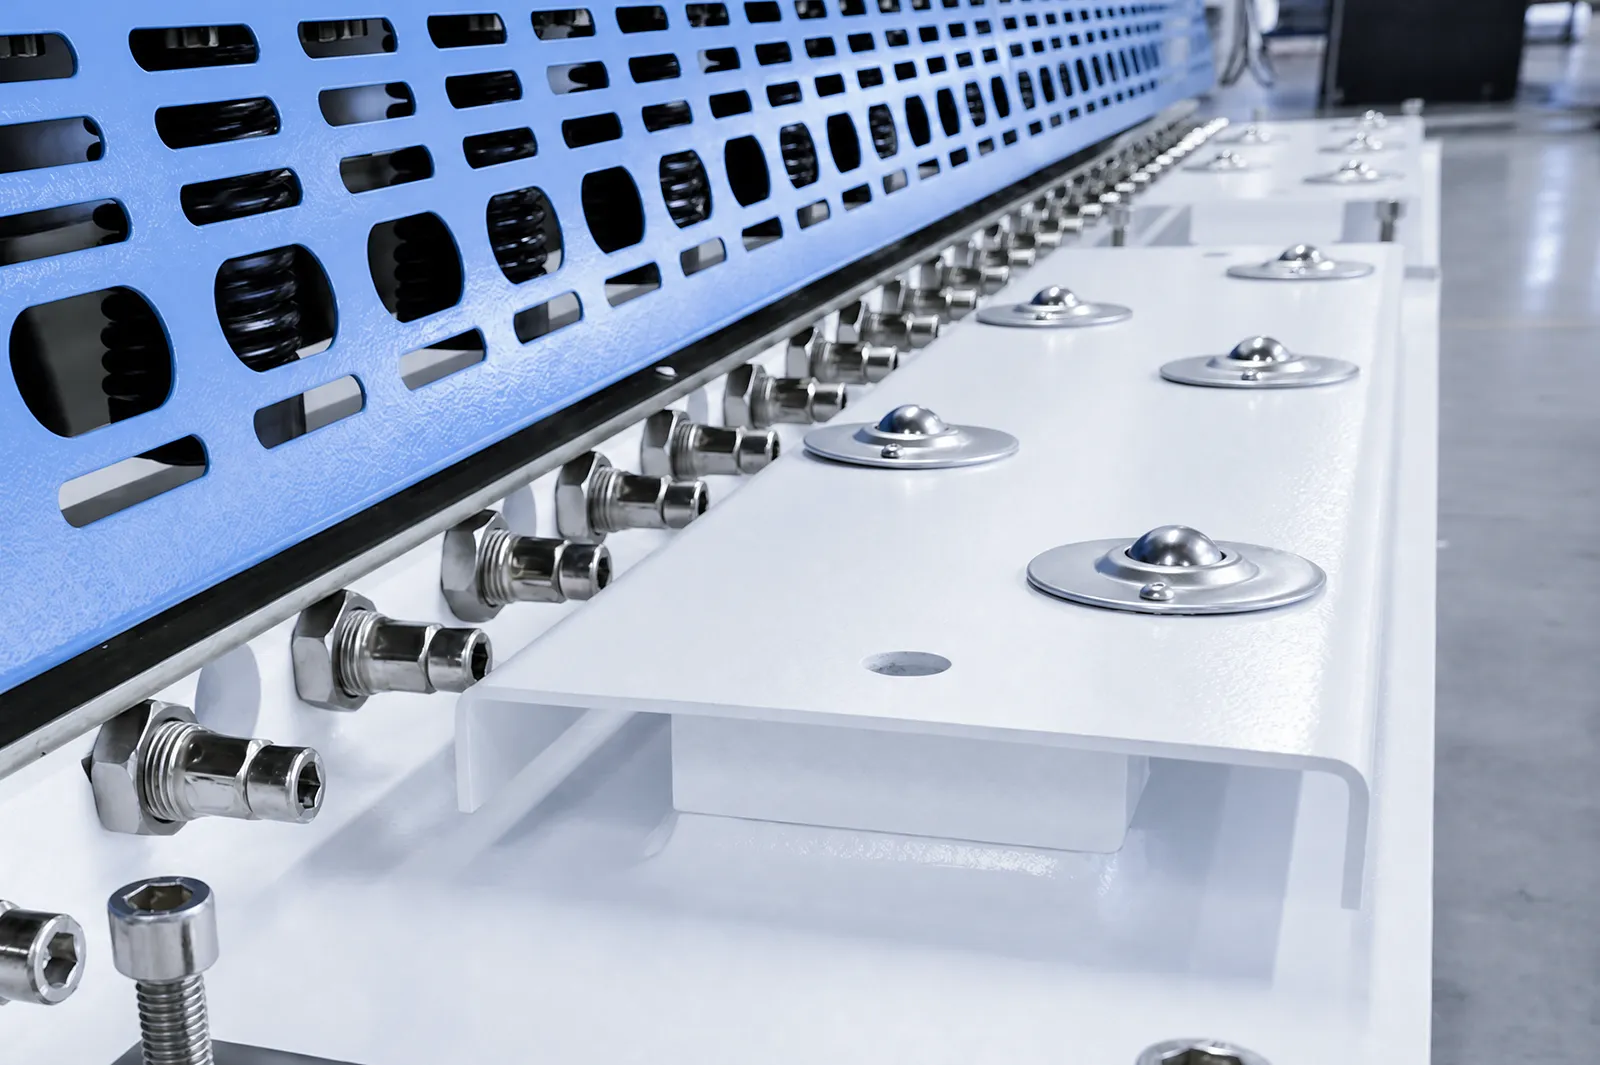
Поддержка листа
Рабочий стол и передние опоры помогают оператору поддерживать и подавать лист.
Проверьте вес материала и удаление обрезков. Задняя опора зависит от выбранного пакета.
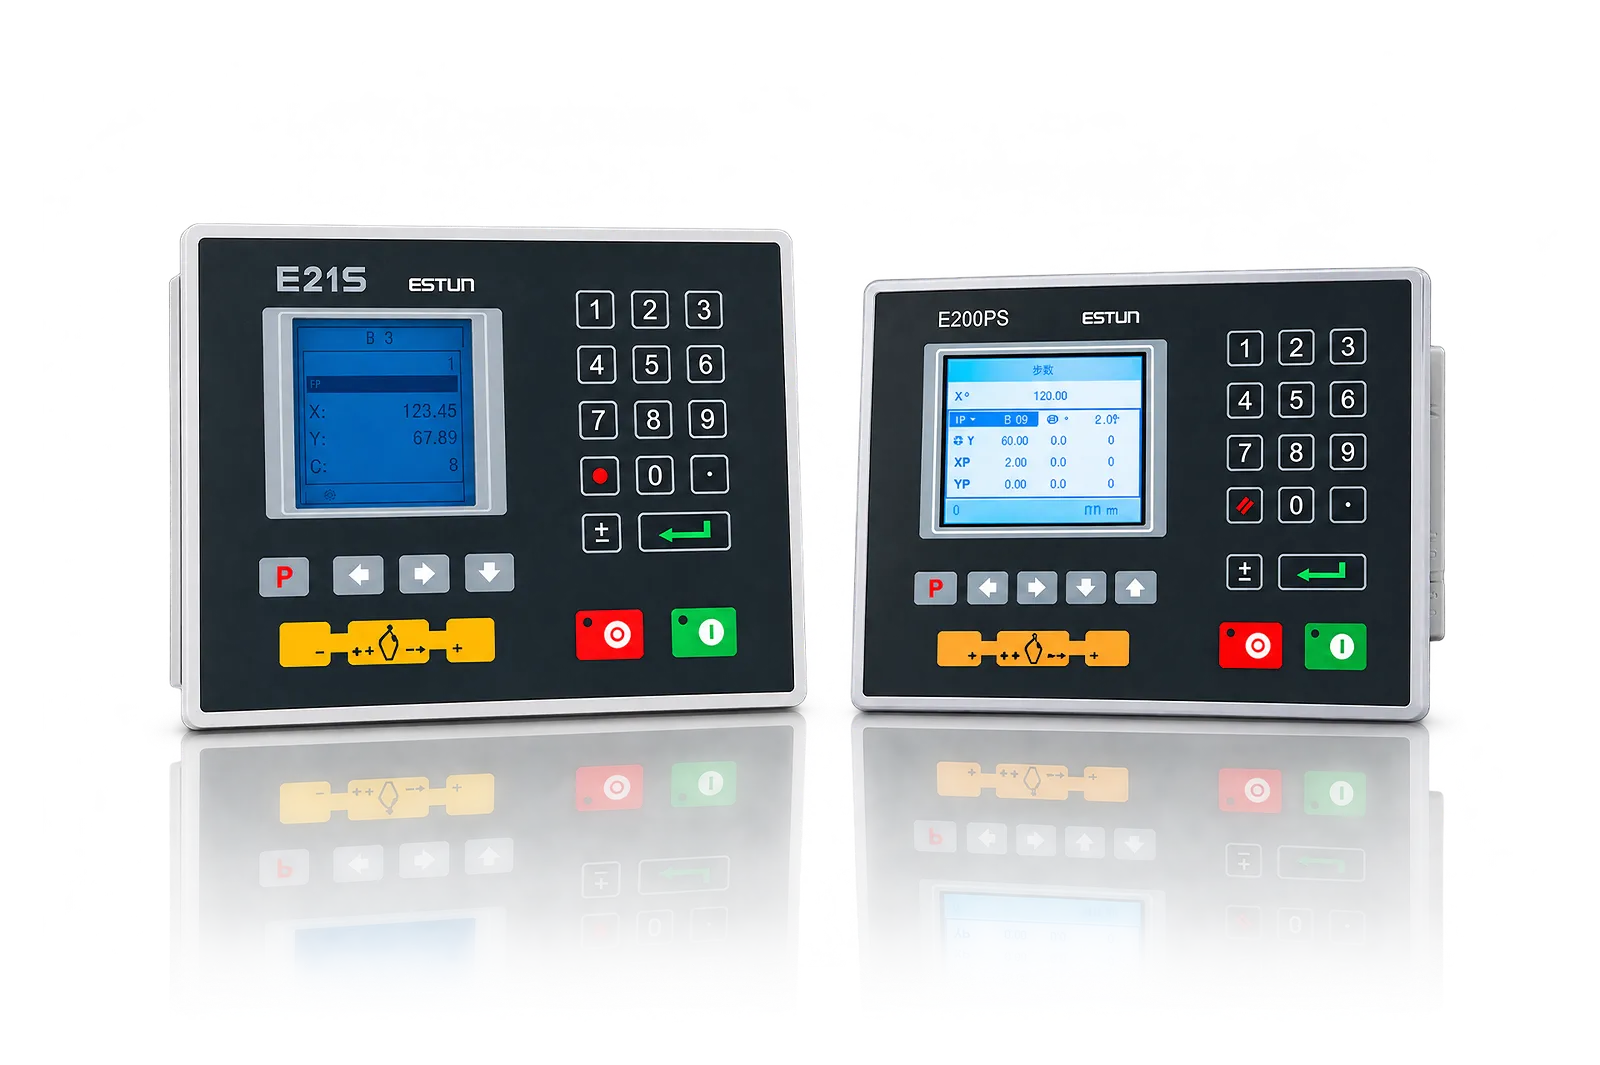
Контроллер
Контроллер управляет предоставленными функциями программирования и позиционирования.
Проверьте, как вводятся, вызываются и регулируются длины. Функции автоматической настройки различаются в зависимости от конфигурации.
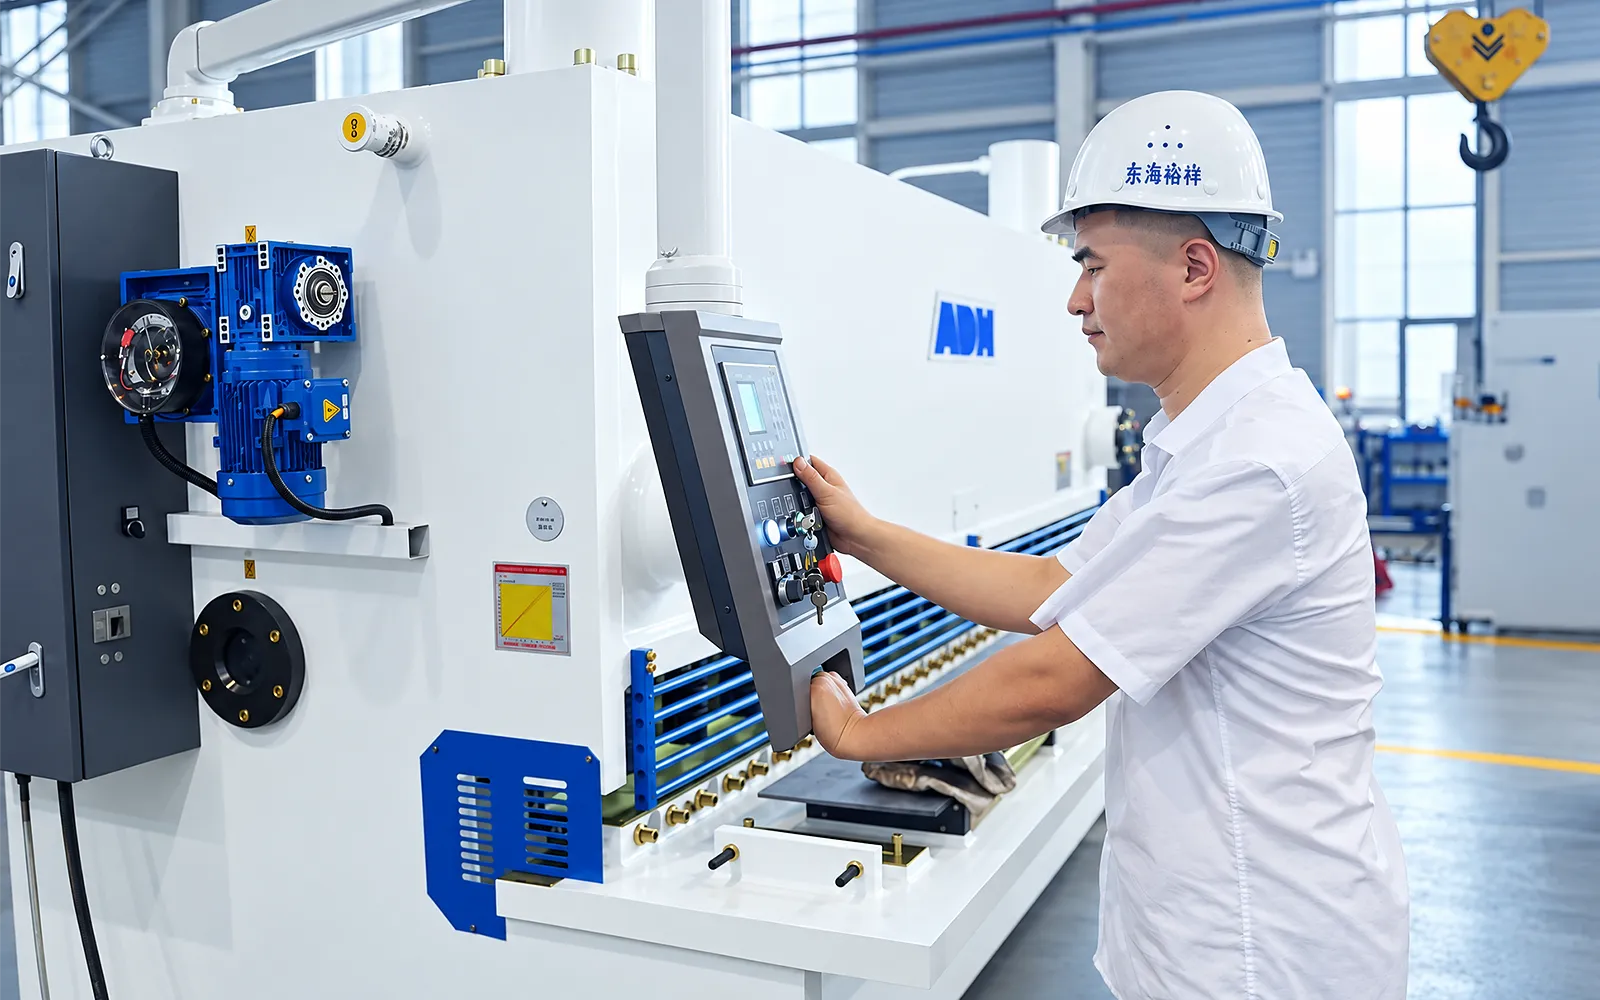
Защищенный доступ
Доступ оператора и задний доступ должны быть проверены вместе с рабочим процессом резки.
Подтвердите наличие защиты зева, ножных переключателей, аварийных остановов и любых оптических устройств в поставленной конфигурации.
05
Пробная резка позволяет оценить материал, настройку ножей, фиксацию и позиционирование. Проверьте готовое изделие на соответствие размерам и состоянию кромки согласно чертежу.
Используйте предназначенный материал и толщину, а также запланированный метод поддержки и удаления. Согласуйте критерии контроля перед оценкой результата.
Выберите пакет в соответствии с материалом и критериями приемки
Используйте данные выбранной модели QC12K/E для числового выбора; прочность материала и поставляемые опции определяют применение каждой строки.
Используйте строку выбранной модели QC12K/E для толщины, ширины, частоты ходов, заднего упора, угла, мощности, насоса, веса и размеров.
Требуется подтверждение контроллера, сервопривода заднего упора, функций зазора или хода, задней поддержки, световой защиты, ограждения и марки ножей.
Подтвердите предел прочности материала на сдвиг, критерии качества резки, настройку ножей, поддержку и обработку, электропитание и полный комплект безопасности.
Связанные станки и выбор
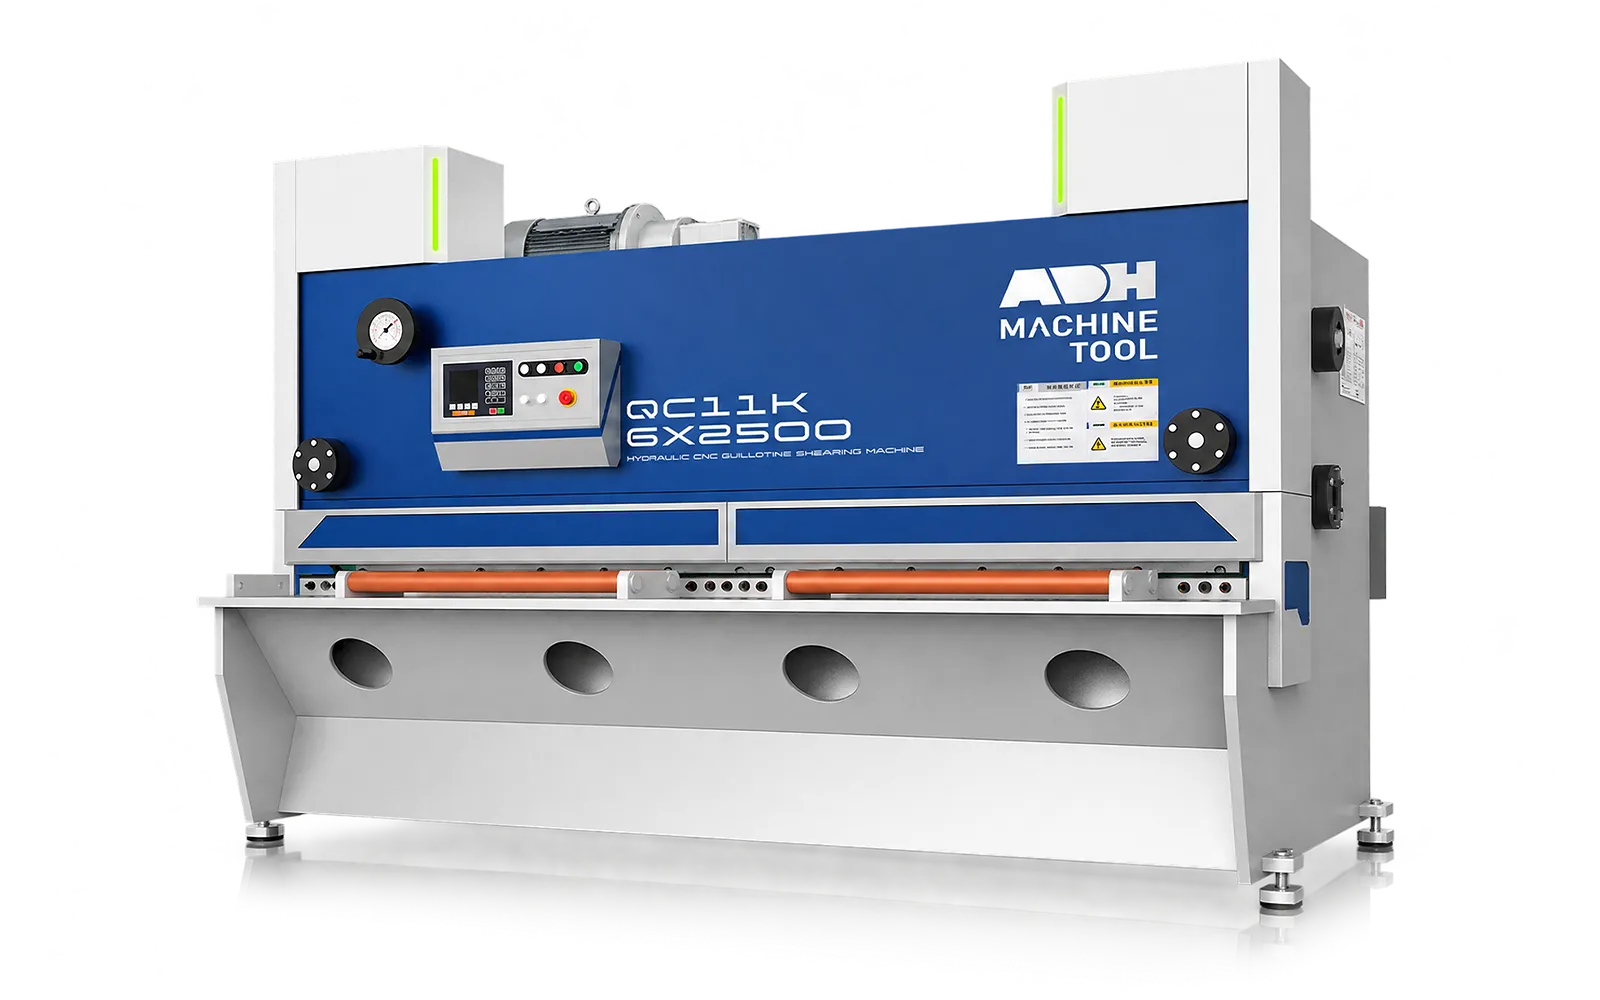
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.