
01
Лист и загрузка
Укажите размер листа, вес, плоскостность, состояние поверхности и доступ для загрузки/выгрузки.
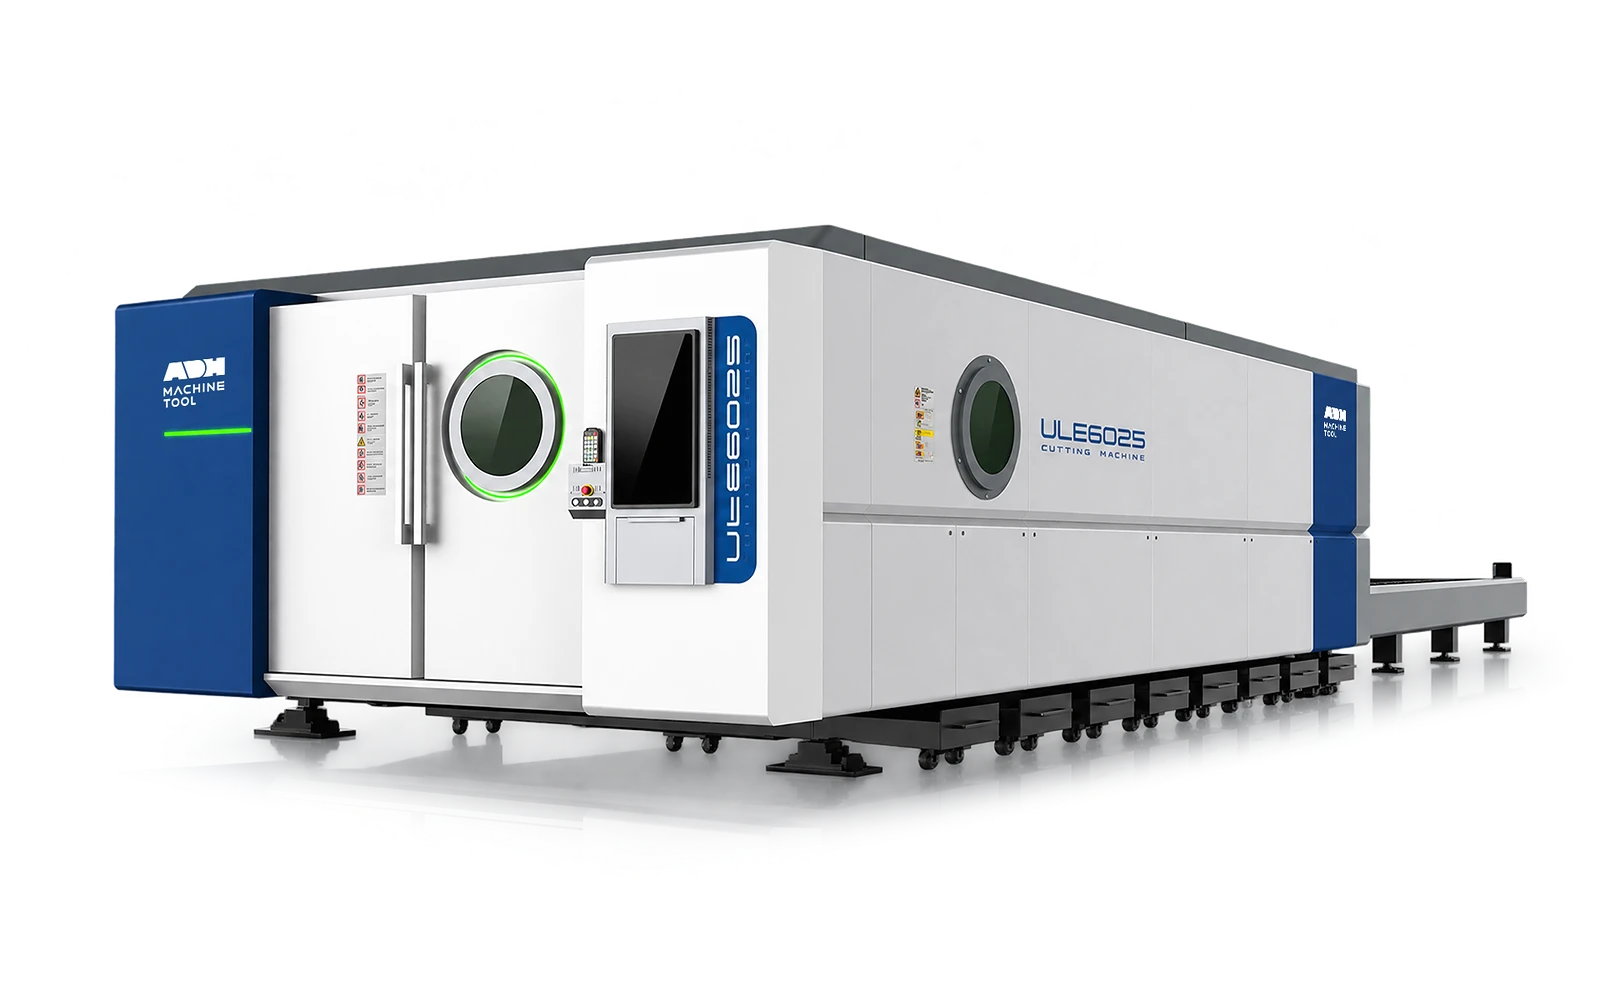
Волоконная лазерная резка | Серия ULF
Платформа для лазерной резки листового металла с прямым доступом для производителей, которым требуется определенный рабочий формат, комплект источника и маршрут загрузки.
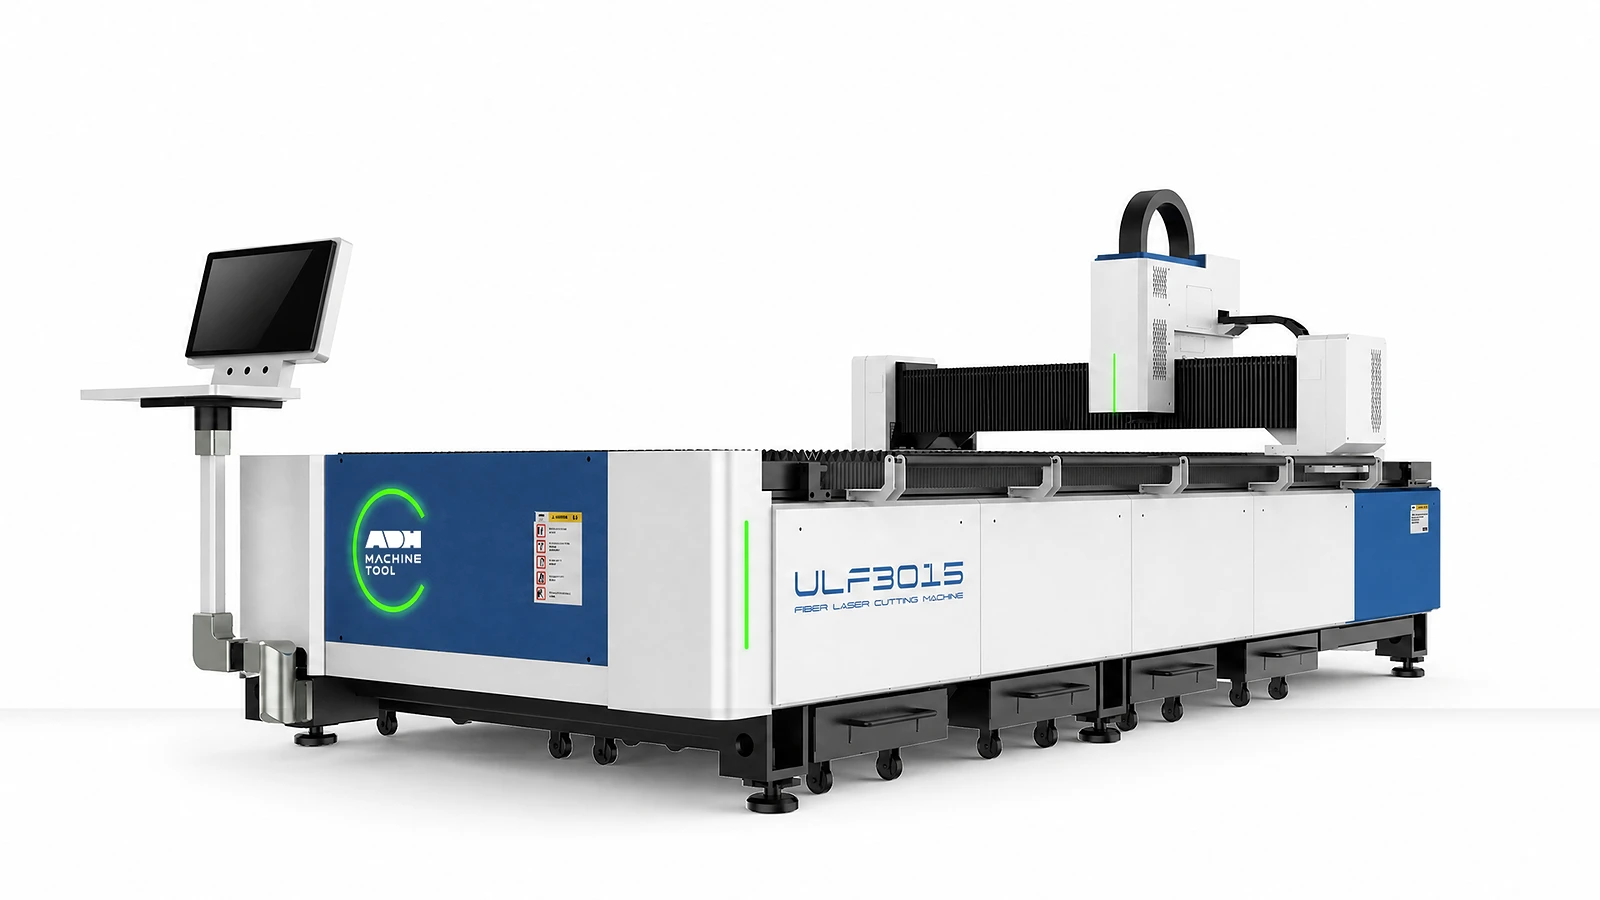
Технические характеристики
Выберите одну модель G или E. Максимальная скорость зависит от комплектации привода. Ускорение является одноосевым для ULF-G и двухосевым (связанным) для ULF-E. Нагрузка на стол ULF-G предполагает равномерно распределенный, устойчиво размещенный груз.
| Модель | Семейство | Мощность лазера | Зона обработки | Ход по оси Z | Зазор луча | Точность позиционирования (единица измерения как указано) | Повторяемость (единица измерения как указано) | Макс. сопряженная скорость | Максимальное ускорение | Нагрузка на стол | Габаритные размеры | Номинальное напряжение | Частота |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Единица | кВт | мм | мм | мм | м/мин | g | кг | мм | V | Гц | |||
| 3015G | ULF-G | 1.5–6 | 3100×1530 | 150 | 100 | ≤±0.03мм/м | ≤±0.02мм/м | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (одна ось) | 900 | 4700×2345×1850 | 380 | 50 |
| 4015G | ULF-G | 1.5–6 | 4100×1530 | 150 | 100 | ≤±0.03мм/м | ≤±0.02мм/м | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (одна ось) | 1200 | 6000×2345×1850 | 380 | 50 |
| 6015G | ULF-G | 1.5–6 | 6100×1530 | 150 | 100 | ≤±0.03мм/м | ≤±0.02мм/м | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (одна ось) | 1800 | 8300×2345×1850 | 380 | 50 |
| 4020G | ULF-G | 1.5–6 | 4100×2050 | 150 | 100 | ≤±0.03мм/м | ≤±0.02мм/м | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (одна ось) | 1600 | 6000×2916×1850 | 380 | 50 |
| 6020G | ULF-G | 1.5–6 | 6100×2050 | 150 | 100 | ≤±0.03мм/м | ≤±0.02мм/м | 90 (Inovance/BOCHU S9); 70 (Delta) | 1,4 (одна ось) | 2400 | 8300×2916×1850 | 380 | 50 |
| 3015E | ULF-E | 1.5–12 | 3100×1530 | 150 | 110/210 | ≤±0.03мм | ≤±0.02мм | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (связанные оси) | 1100 | 4700×2345×1950 | 380 | 50 |
| 4015E | ULF-E | 1.5–12 | 4100×1530 | 150 | 110/210 | ≤±0.03мм | ≤±0.02мм | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (связанные оси) | 1500 | 6000×2345×1950 | 380 | 50 |
| 6015E | ULF-E | 1.5–12 | 6100×1530 | 150 | 110/210 | ≤±0.03мм | ≤±0.02мм | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (связанные оси) | 2200 | 8300×2345×1950 | 380 | 50 |
| 4022E | ULF-E | 1.5–12 | 4100×2200 | 150 | 110/210 | ≤±0.03мм | ≤±0.02мм | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (связанные оси) | 2000 | 6000×3250×1950 | 380 | 50 |
| 6022E | ULF-E | 1.5–12 | 6100×2200 | 150 | 110/210 | ≤±0.03мм | ≤±0.02мм | 140 (Inovance/BOCHU S9); 100 (Delta) | 1,7 (связанные оси) | 3000 | 8300×3250×1950 | 380 | 50 |
| 6026E | ULF-E | 6–60 | 6100×2600 | 250 | 190 | ≤±0.03мм | ≤±0.02мм | 140 | 1,7 (связанные оси) | 3900 | 8700×3800×2050 | 380 | 50 |
| 8026E | ULF-E | 6–60 | 8000×2600 | 250 | 190 | ≤±0.04мм | ≤±0.02мм | 140 | 1,7 (связанные оси) | 5200 | 11000×3800×2050 | 380 | 50 |
| 13026E | ULF-E | 6–60 | 13000×2600 | 250 | 190 | ≤±0.07мм | ≤±0.03мм | 140 | 1,7 (связанные оси) | 14000 | 16300×3750×2450 | 380 | 50 |
| 13032E | ULF-E | 6–60 | 13000×3200 | 200 | 160 | ≤±0.07мм | ≤±0.03мм | 140 | 1.4 (связанные оси) | 18000 | 16500×4350×2450 | 380 | 50 |
| 26026E | ULF-E | 6–60 | 26000×2600 | 250 | 190 | ≤±0.07мм/10м | ≤±0.05мм | 140 | 1,7 (связанные оси) | 28000 | 31000×3750×2450 | 380 | 50 |
| 26032E | ULF-E | 6–60 | 26000×3200 | 200 | 160 | ≤±0.07мм/10м | ≤±0.05мм | 140 | 1.4 (связанные оси) | 36000 | 31500×4350×2450 | 380 | 50 |
Входные данные для резки листов
Для широкоформатной работы с крупногабаритными листами сравните максимальный размер листа и распределенную нагрузку на стол с маршрутом погрузки, грузоподъемностью лифта и зонами выгрузки. Учтите время, необходимое для удаления деталей и оставшегося каркаса перед загрузкой следующего листа.
01
Укажите размер листа, вес, плоскостность, состояние поверхности и доступ для загрузки/выгрузки.
02
Подтвердите материал, толщину, газ, критерии кромки и репрезентативный образец резки.
03
Определите состав деталей, раскрой, обработку остатков и рабочее окно.
04
Подтвердите параметры питания, охлаждения, вытяжки, программного обеспечения и любого интерфейса данных.
Станок в работе
Посмотрите последовательность резки ULF, затем сравните ее стол, движение, процесс и системы управления ниже.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
ULF объединяет загрузку, резку и выгрузку деталей на одном рабочем столе. Согласуйте рабочий формат, подвижную головку, пакет для резки и маршрут обработки материала с вашими листовыми работами.
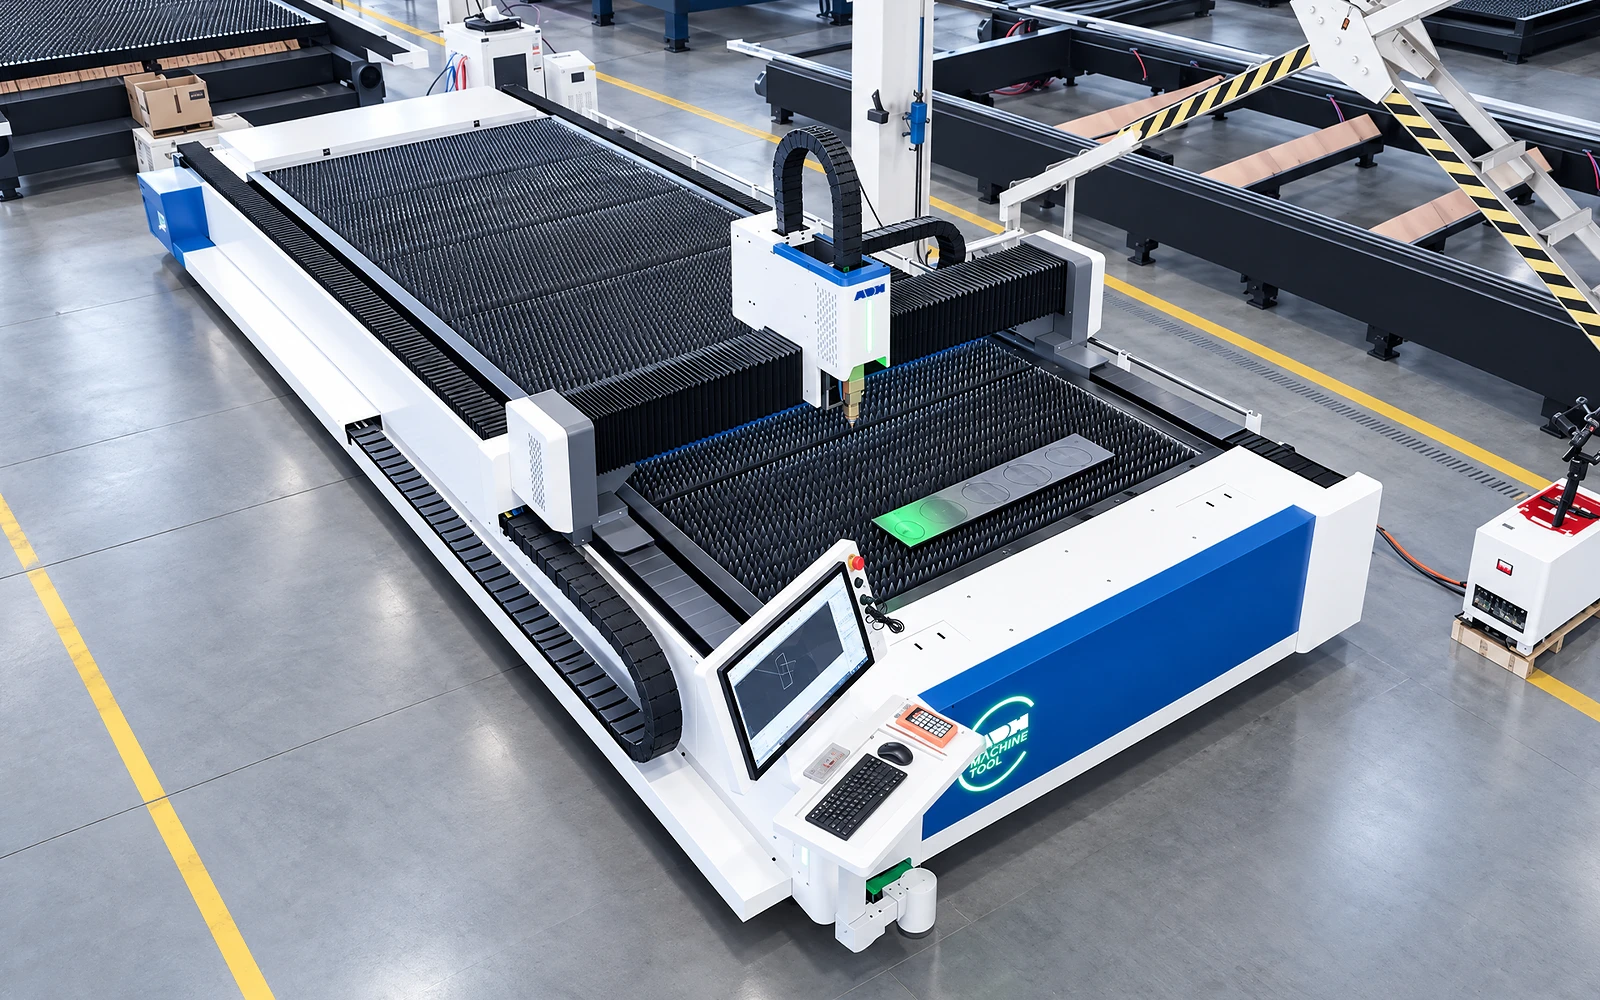
01
Загрузка, резка и удаление деталей осуществляются на одном столе. Лист лежит на опорах, пока режущая головка движется по запрограммированной траектории.
Проверьте вес листа, доступ для загрузки, удаление готовых деталей и остатков. Этот рабочий процесс следует оценивать с учетом предполагаемого состава заданий и метода обработки.
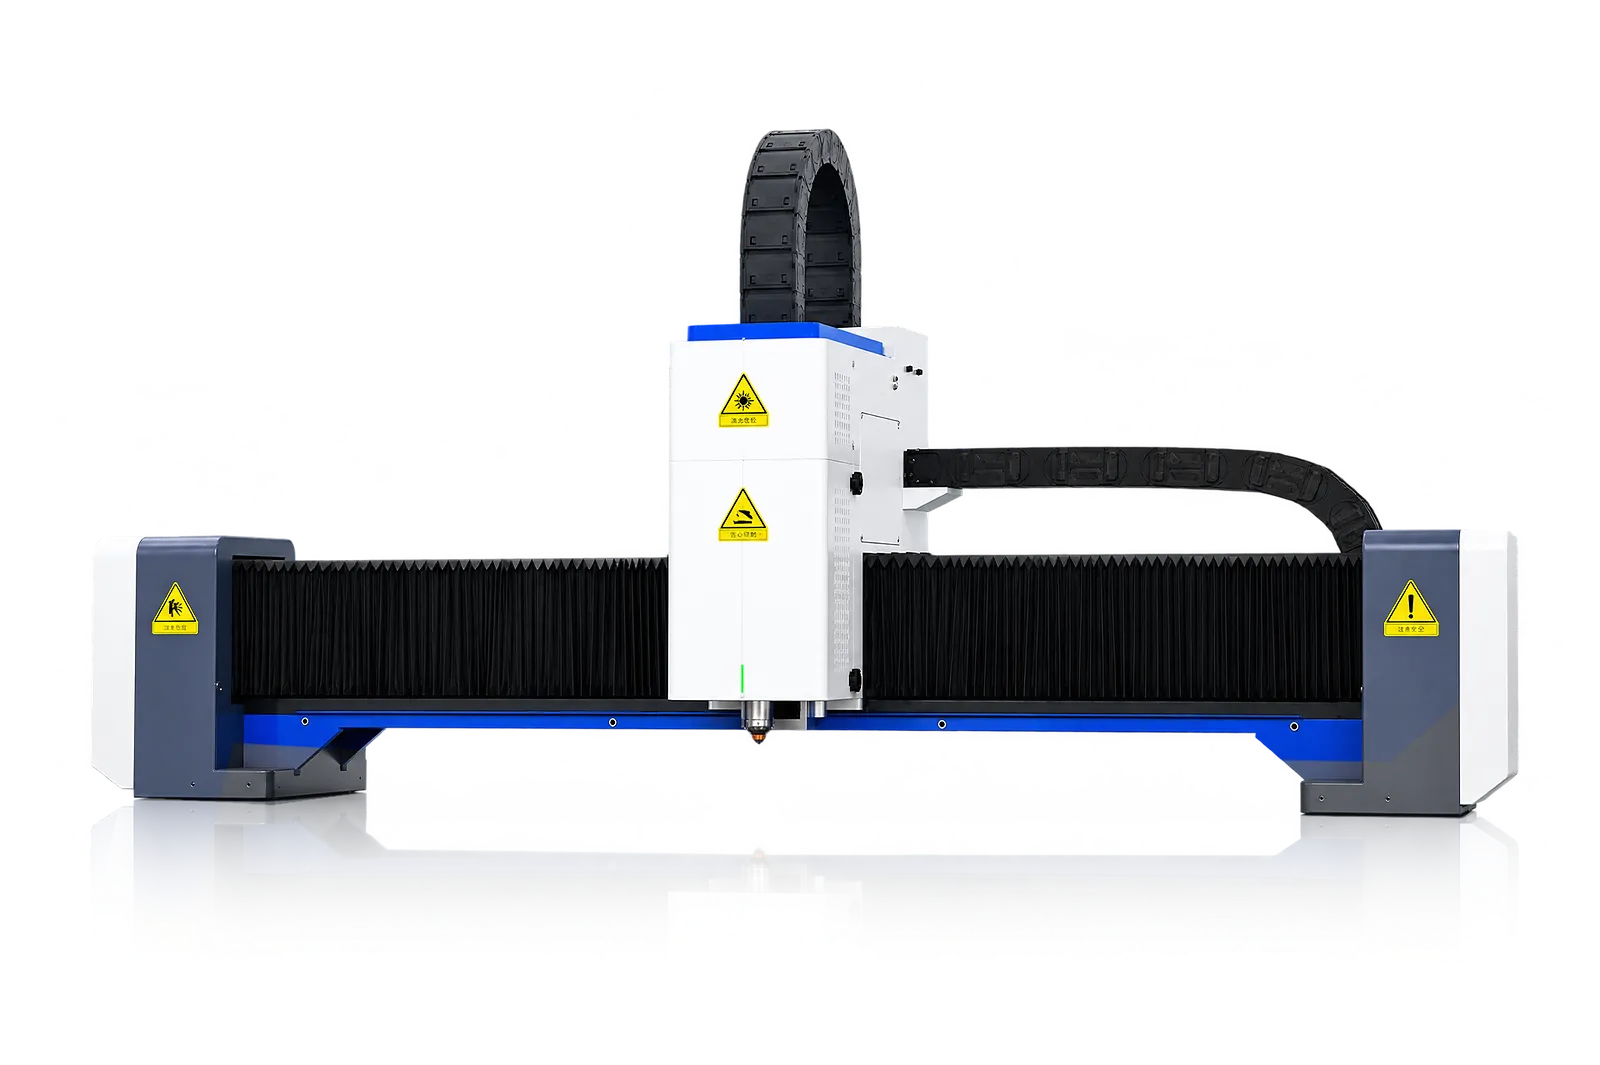
02
Балка и приводы позиционируют режущую головку над рабочим столом. Защита трансмиссии и смазка поддерживают систему перемещения во время повседневной эксплуатации.
Считывайте данные о ходе, скорости, ускорении и позиционировании для конкретной модели G или E. Значение для одного формата не следует обобщать для другого.
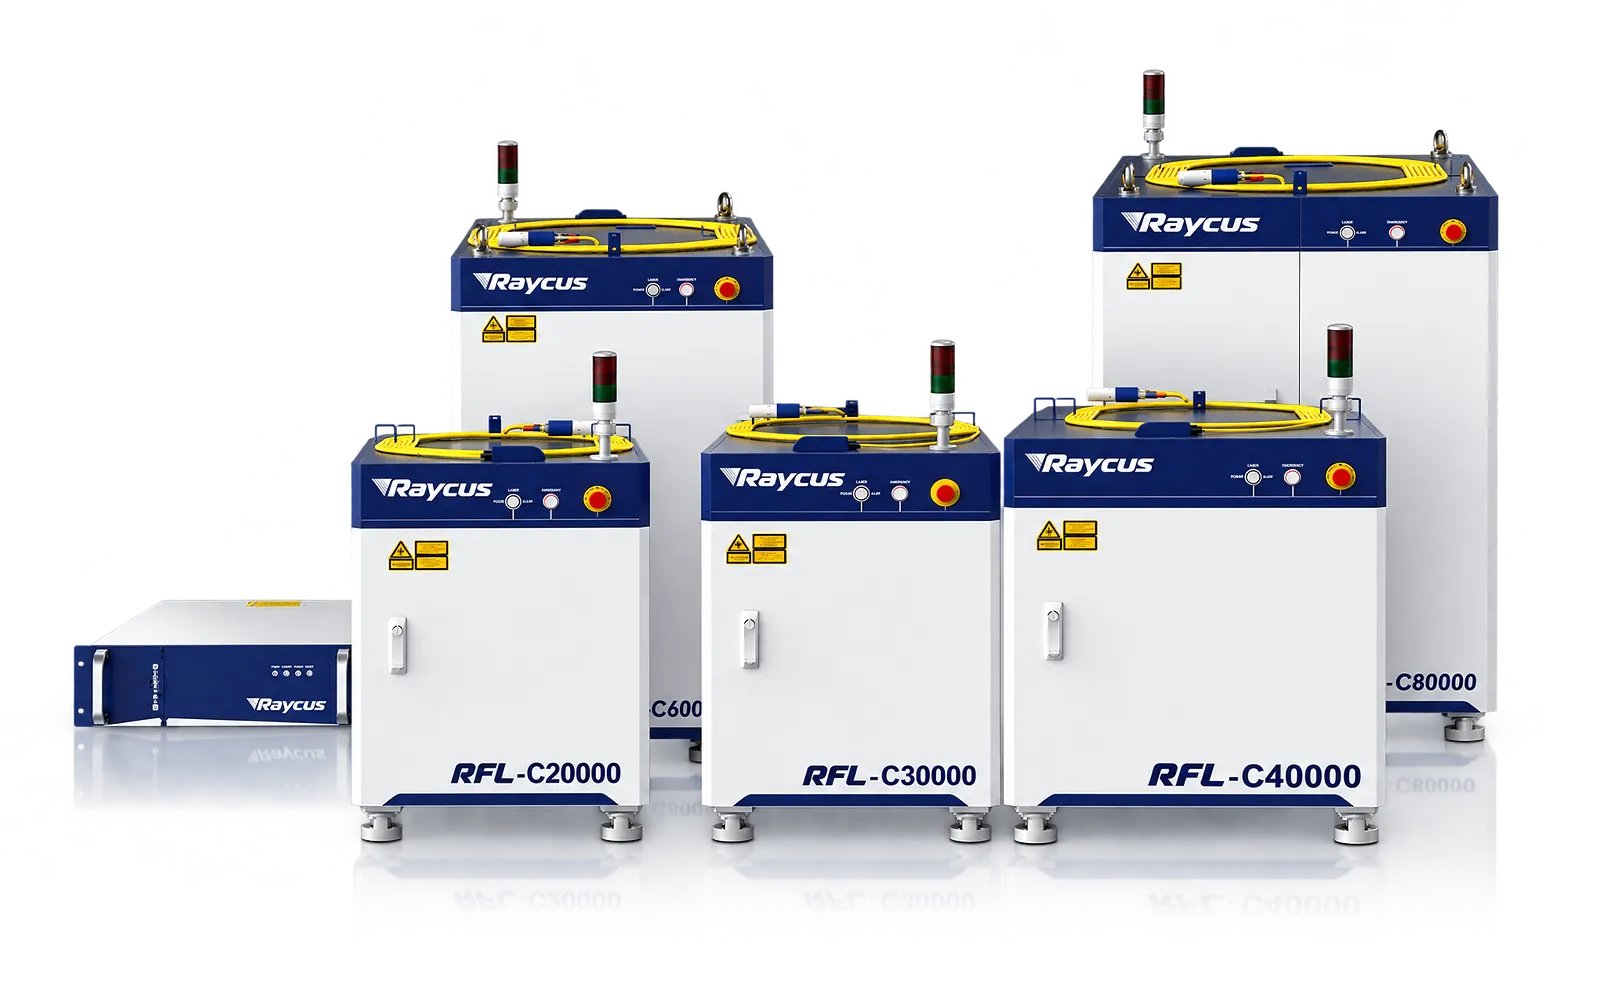
Лазерный источник
Лазерный источник обеспечивает процесс резки для выбранного материала и толщины.
Проверьте выходную мощность на репрезентативных деталях; производительность зависит от всей конфигурации в целом.
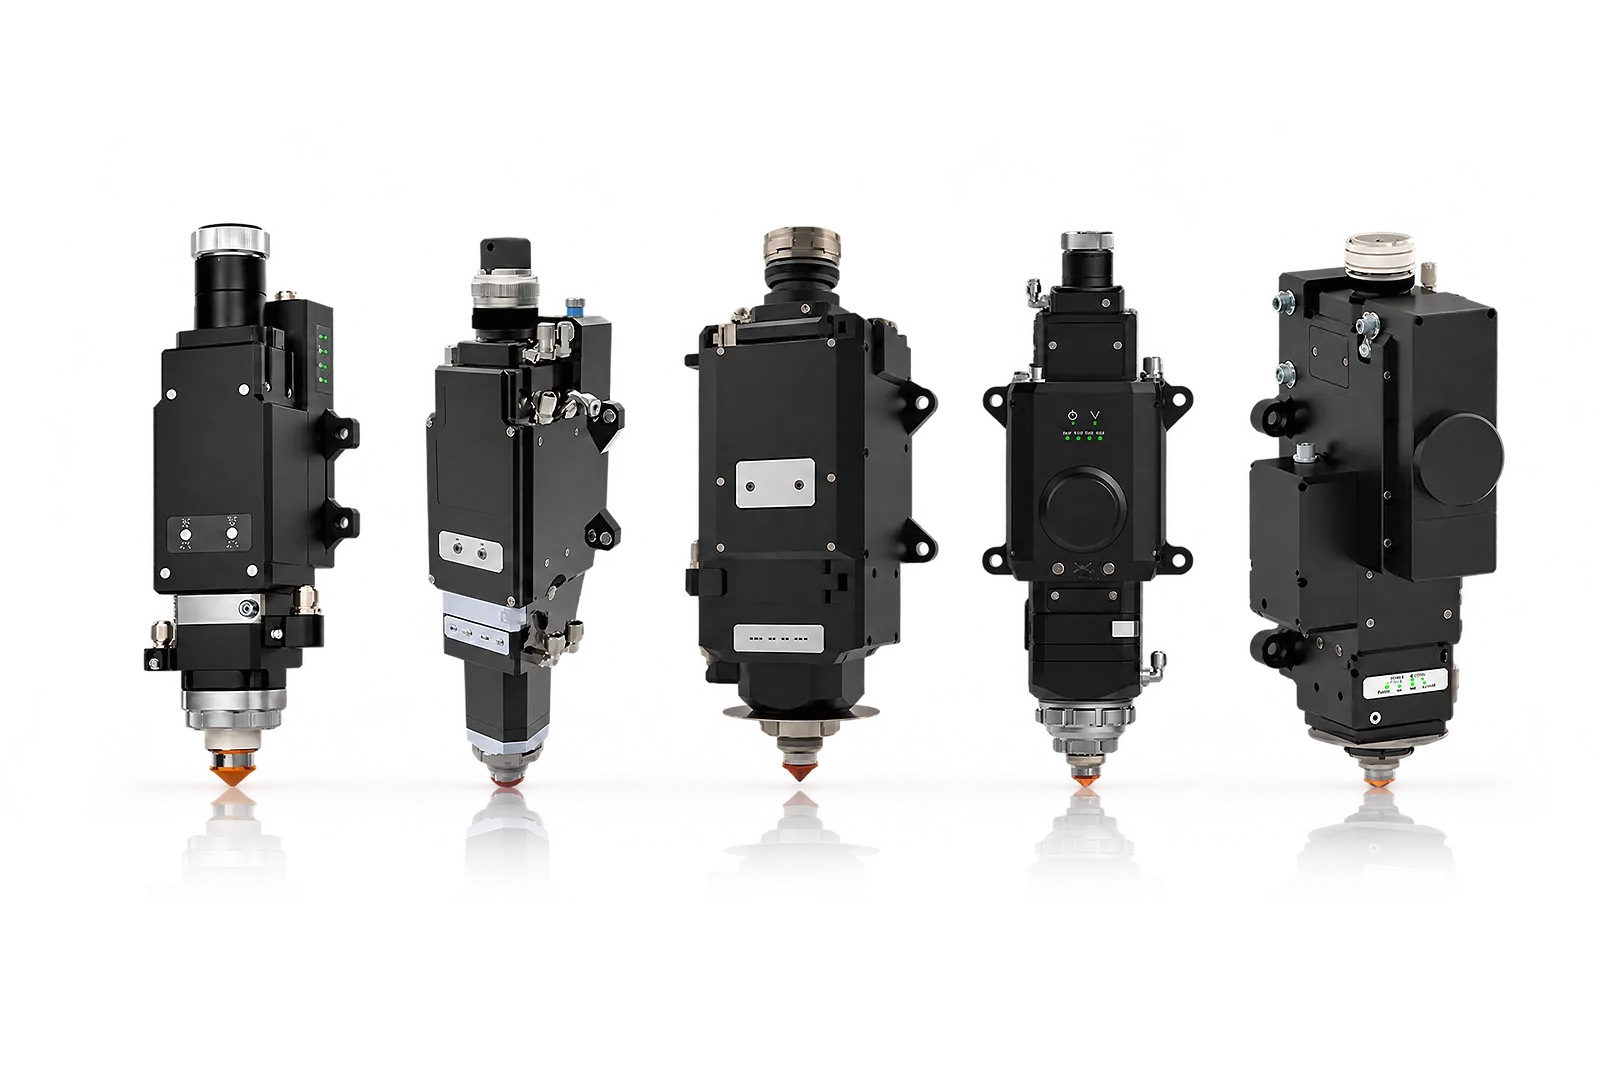
Режущая головка
Функции головки, фокус и вспомогательный газ влияют на процесс обработки заготовки.
Сверьте комплект головки с требуемым качеством кромки и образцами материалов.
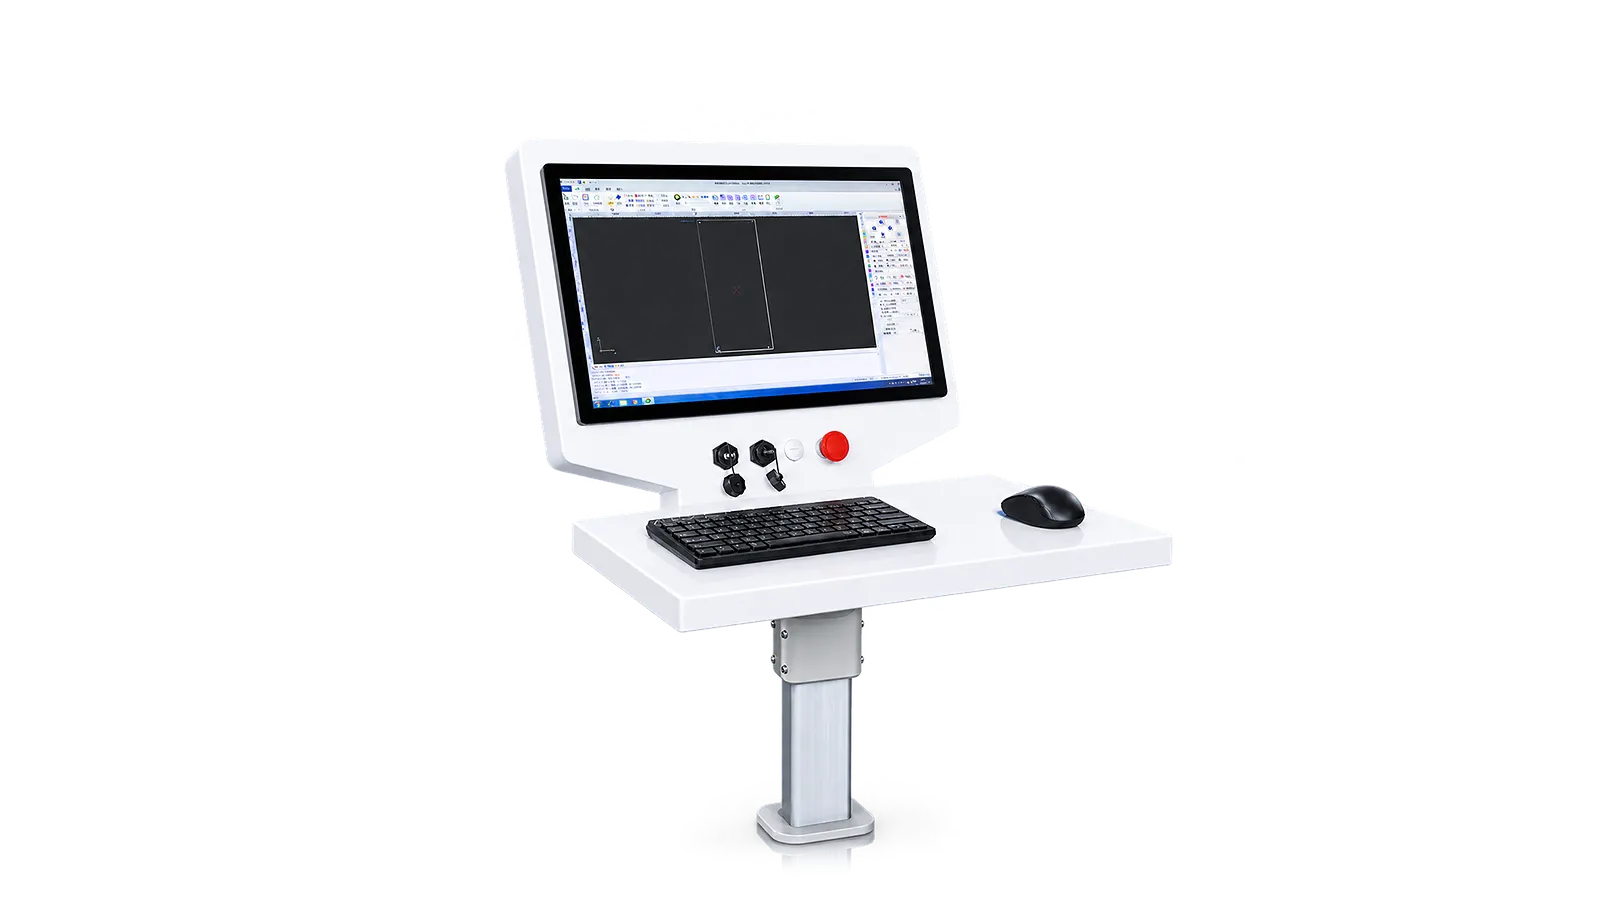
ЧПУ
Выбранный пакет управления координирует последовательность резки на основе чертежа, отслеживание высоты и поиск кромки.
Ознакомьтесь с доступными функциями и интерфейсами производственных данных в поставляемом программном обеспечении.
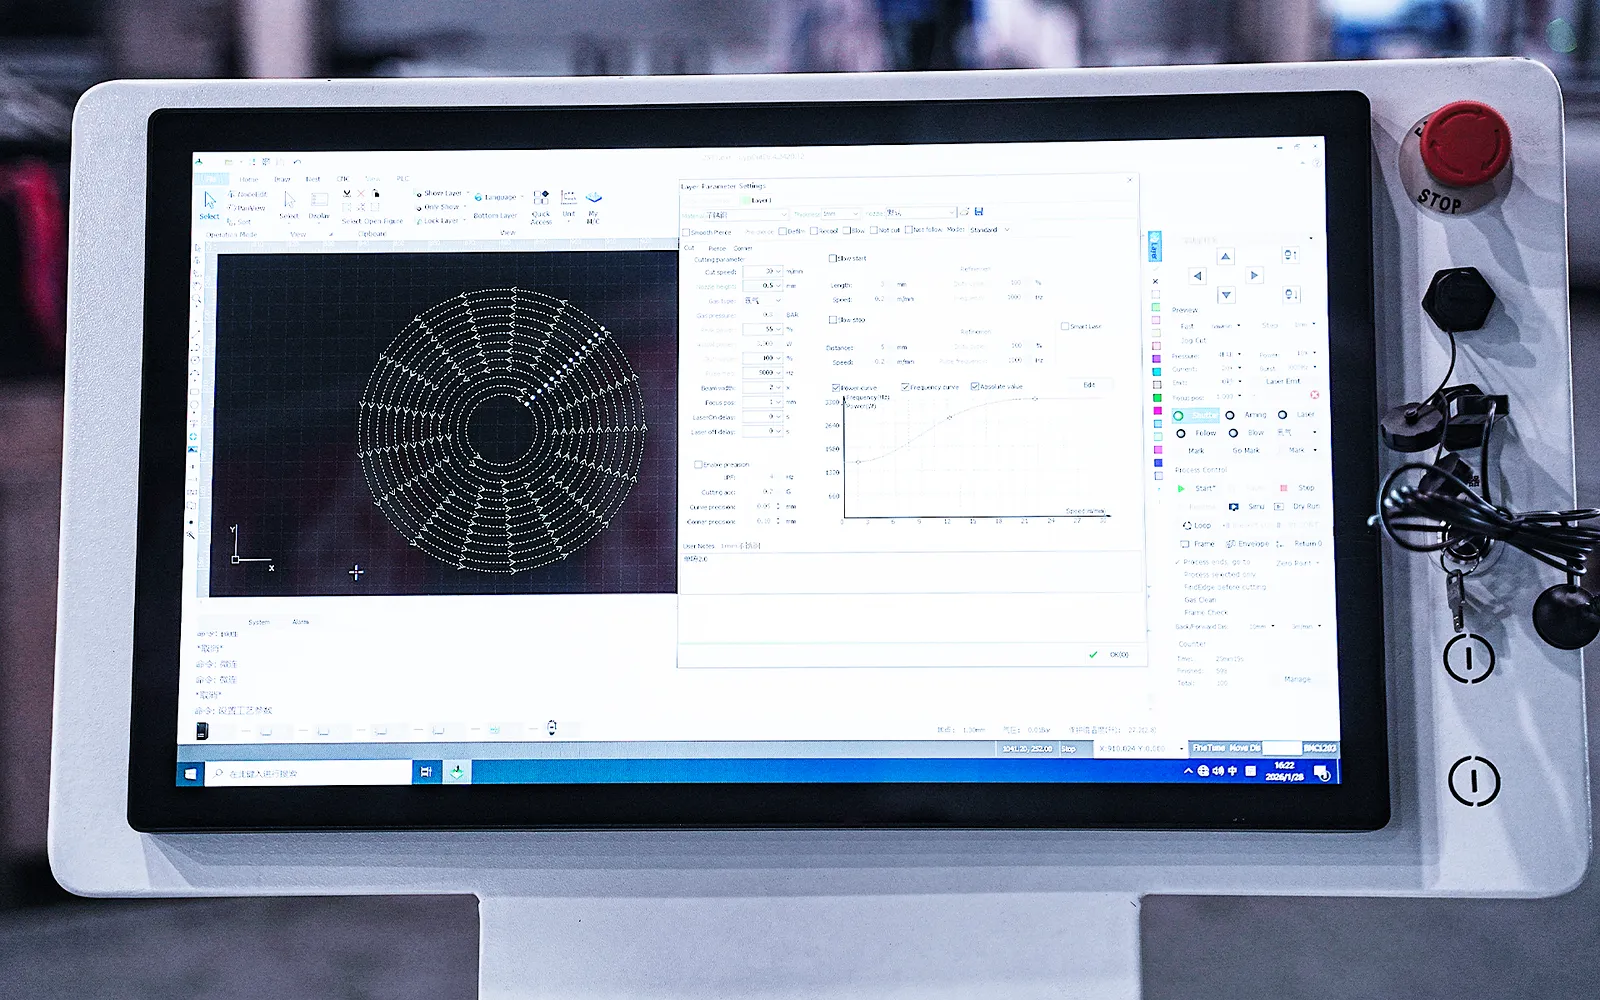
Раскрой
Раскладка определяет, как детали организуются в задания на резку.
Проверьте резку по общей линии, обработку остатков и отчетность для требуемой рабочей нагрузки.
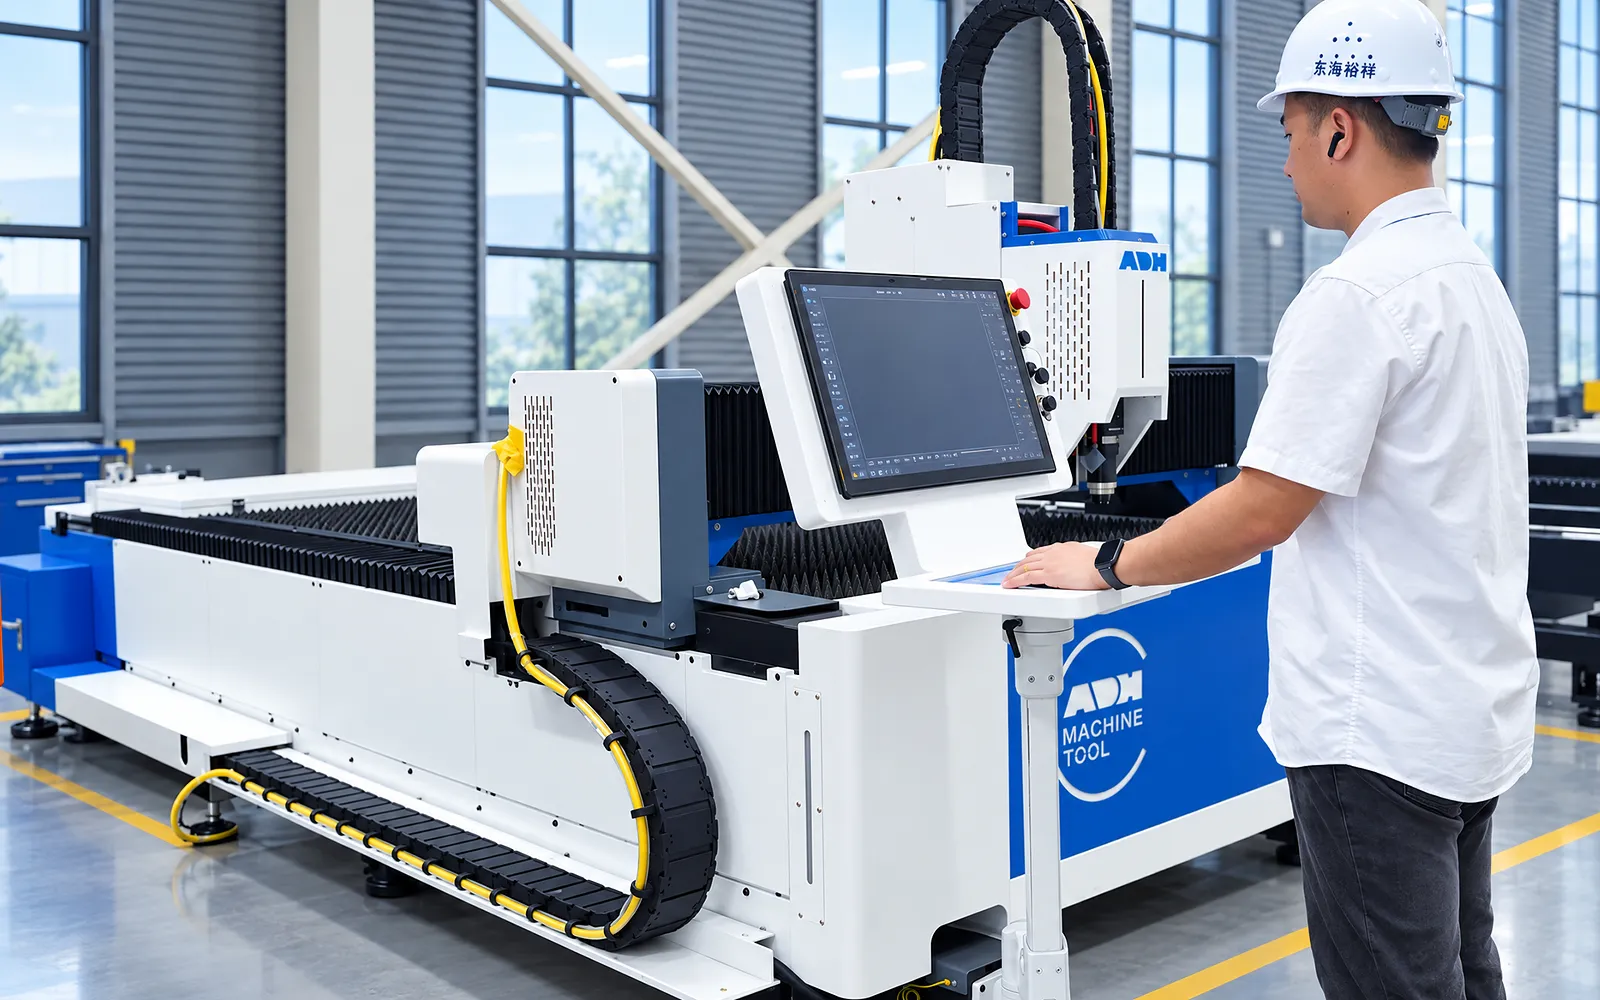
Восстановление
Восстановление задания является частью выбранного пакета управления.
Продемонстрируйте, как остановленные задания просматриваются и возобновляются с помощью предоставленных программных функций.
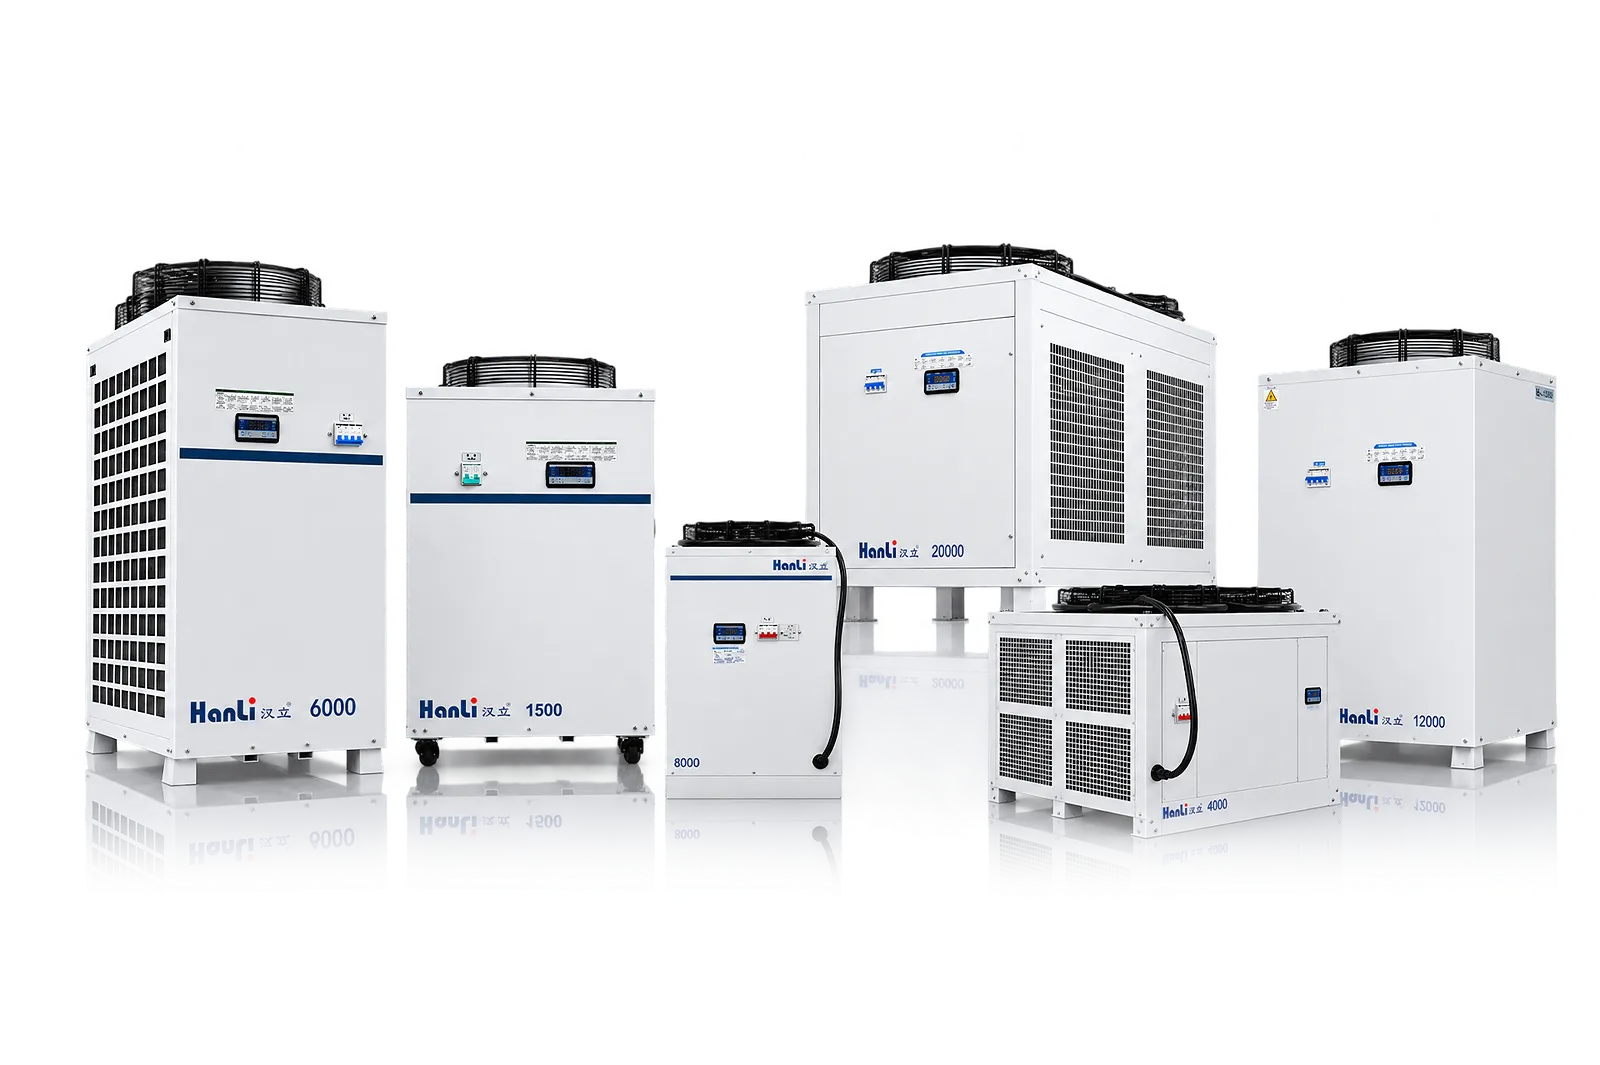
Охлаждение
Охлаждение должно соответствовать выбранному источнику, мощности лазера и рабочему циклу.
Определите поставляемые периферийные устройства охлаждения, инженерные коммуникации и доступ для обслуживания перед установкой.
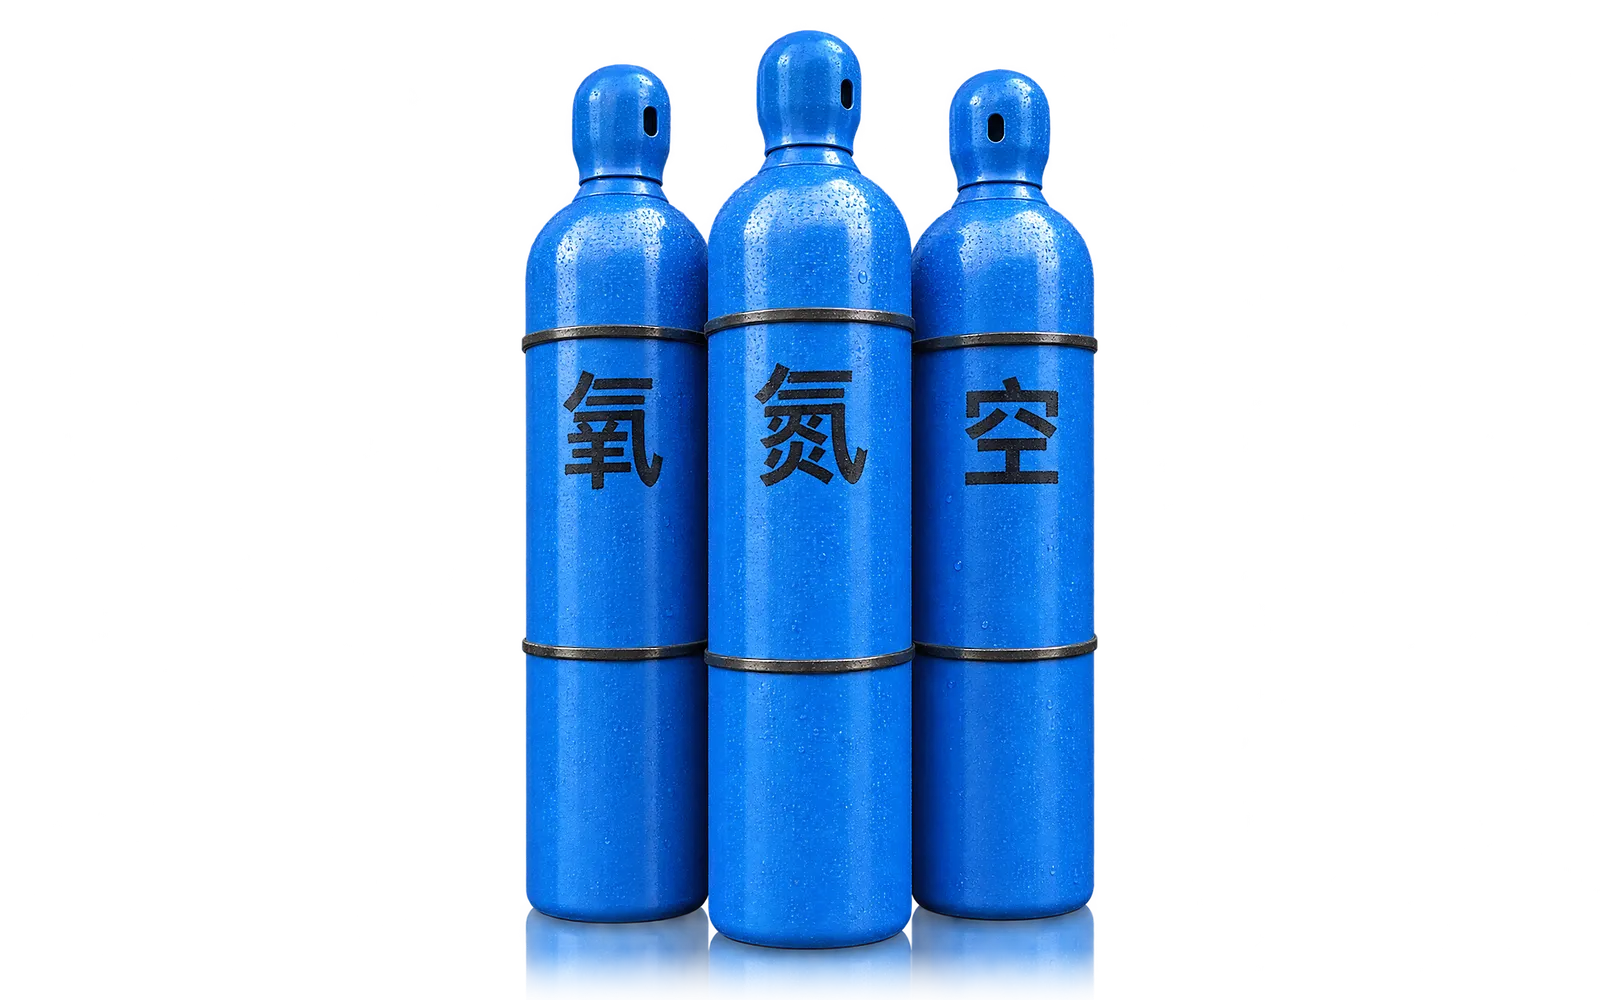
Подача газа
Подача газа поддерживает выбранный материал и процесс резки.
Подтвердите наличие поставляемого оборудования и подключений газа на объекте для предполагаемого рабочего цикла.
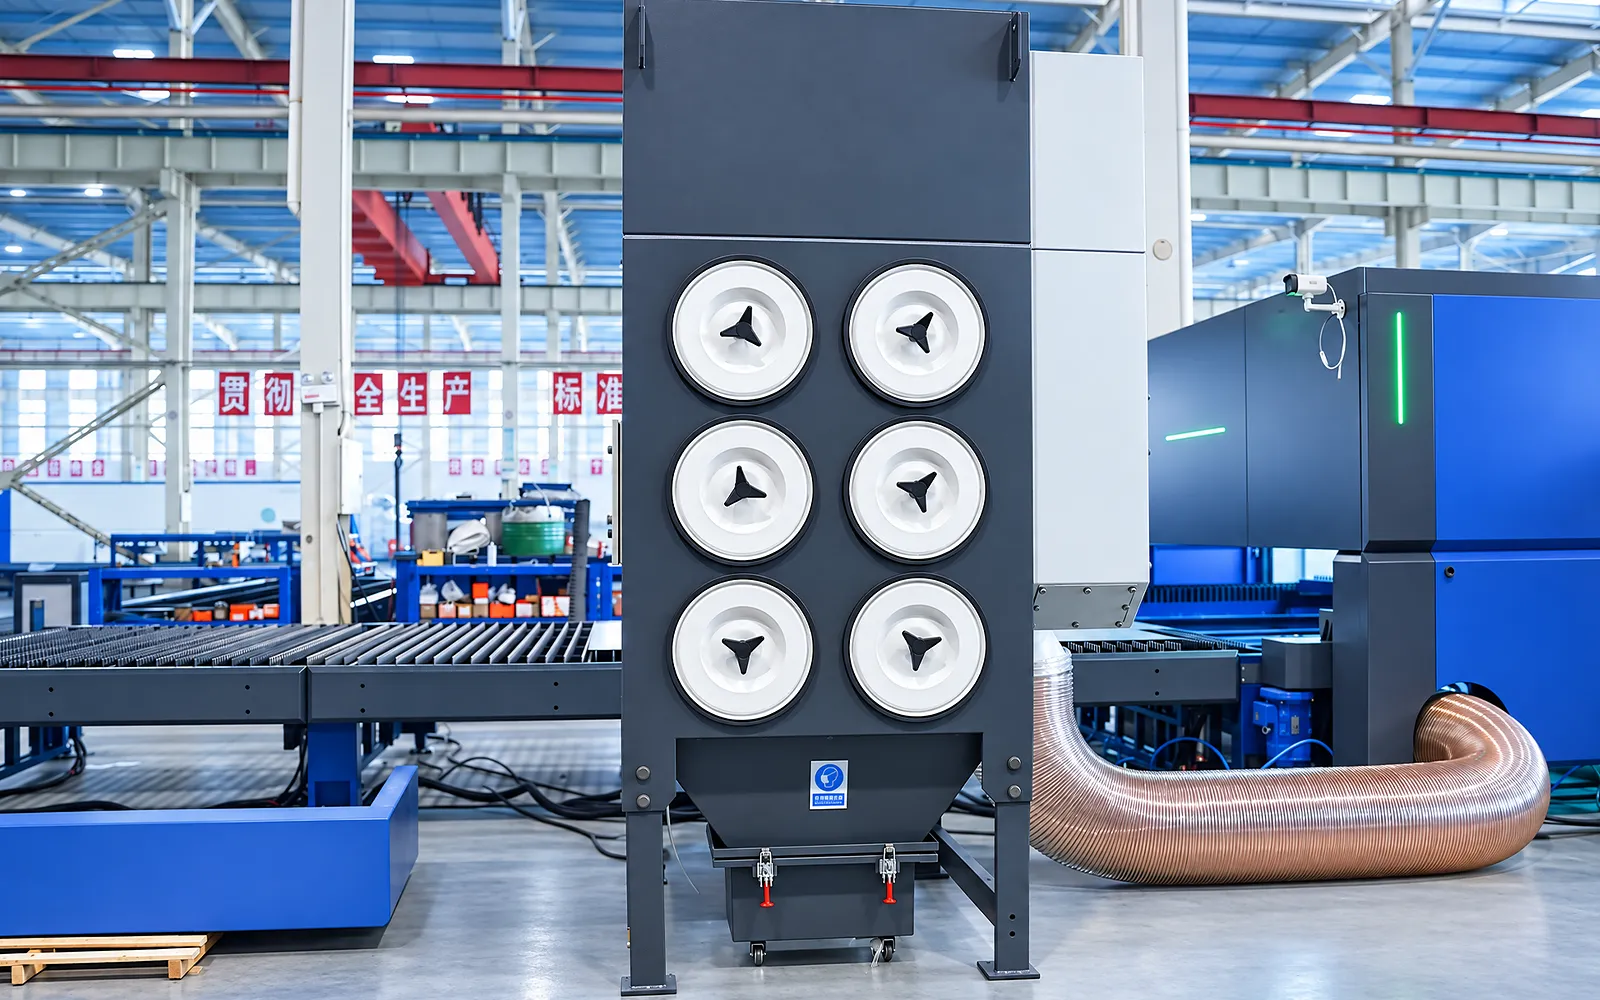
Вытяжка
Вытяжка обслуживает активный процесс резки и должна соответствовать материалу и рабочей нагрузке.
Определите подключения на объекте и обеспечьте доступ для обслуживания и удаления технологических отходов.
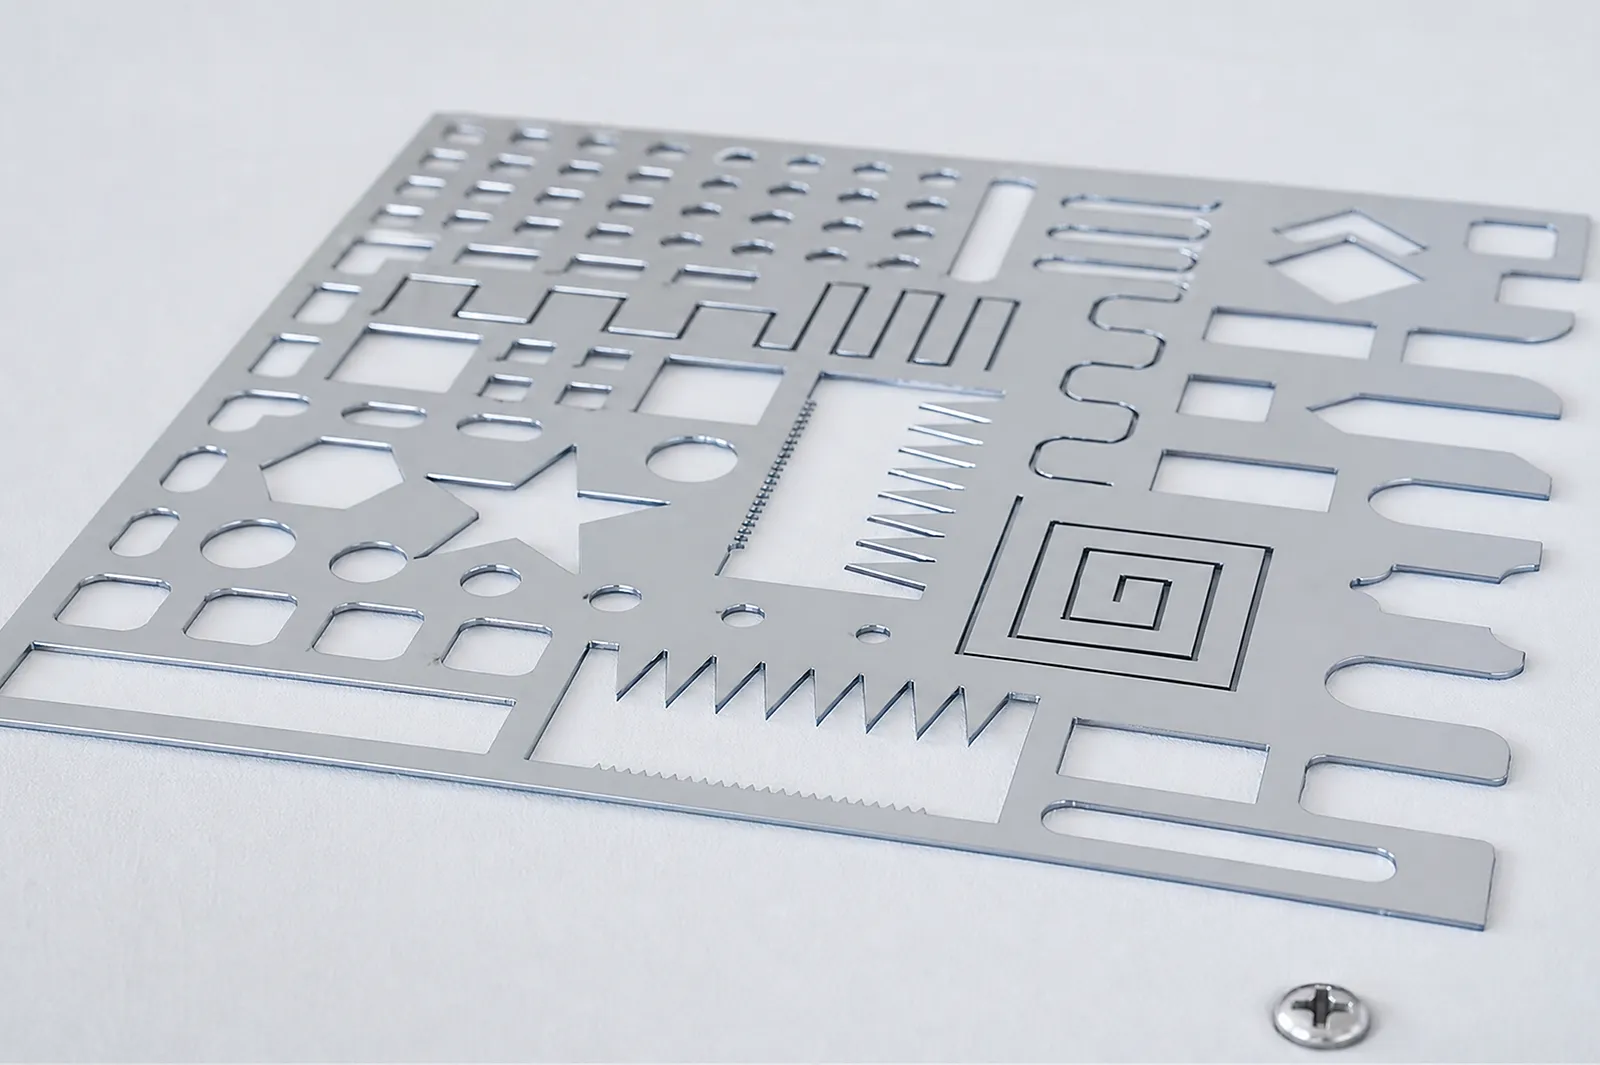
06
Пробное резание связывает формат листа, материал, толщину, газ и программирование с требуемым результатом. Осмотрите готовые размеры и состояние кромки.
Используйте согласованный чертеж и метод контроля. Включите загрузку и извлечение деталей при рассмотрении практического производственного цикла.
Выбор модели
Используйте подробные данные модели для листового металла; поля, относящиеся к трубам, не применимы к ULF.
Используйте точный столбец G или E для формата, совместимости по мощности, хода, точности, скорости, ускорения, полезной нагрузки, размеров и массы.
Система вытяжки, компрессор, управление газом, раскрой, MES и вспомогательное оборудование зависят от конфигурации.
Подтвердите материал, толщину, инженерные коммуникации, загрузку, образец и метод приемки.
Связанные станки и выбор
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.