
Перфоровані панелі
Для повторюваних круглих або подовжених отворів можна використовувати одну позицію протягом усього візерунка. Крок отворів, ширина перемички та рівність листа визначають послідовність пробивання.
Пробивання листового металу · ES30P та M30P
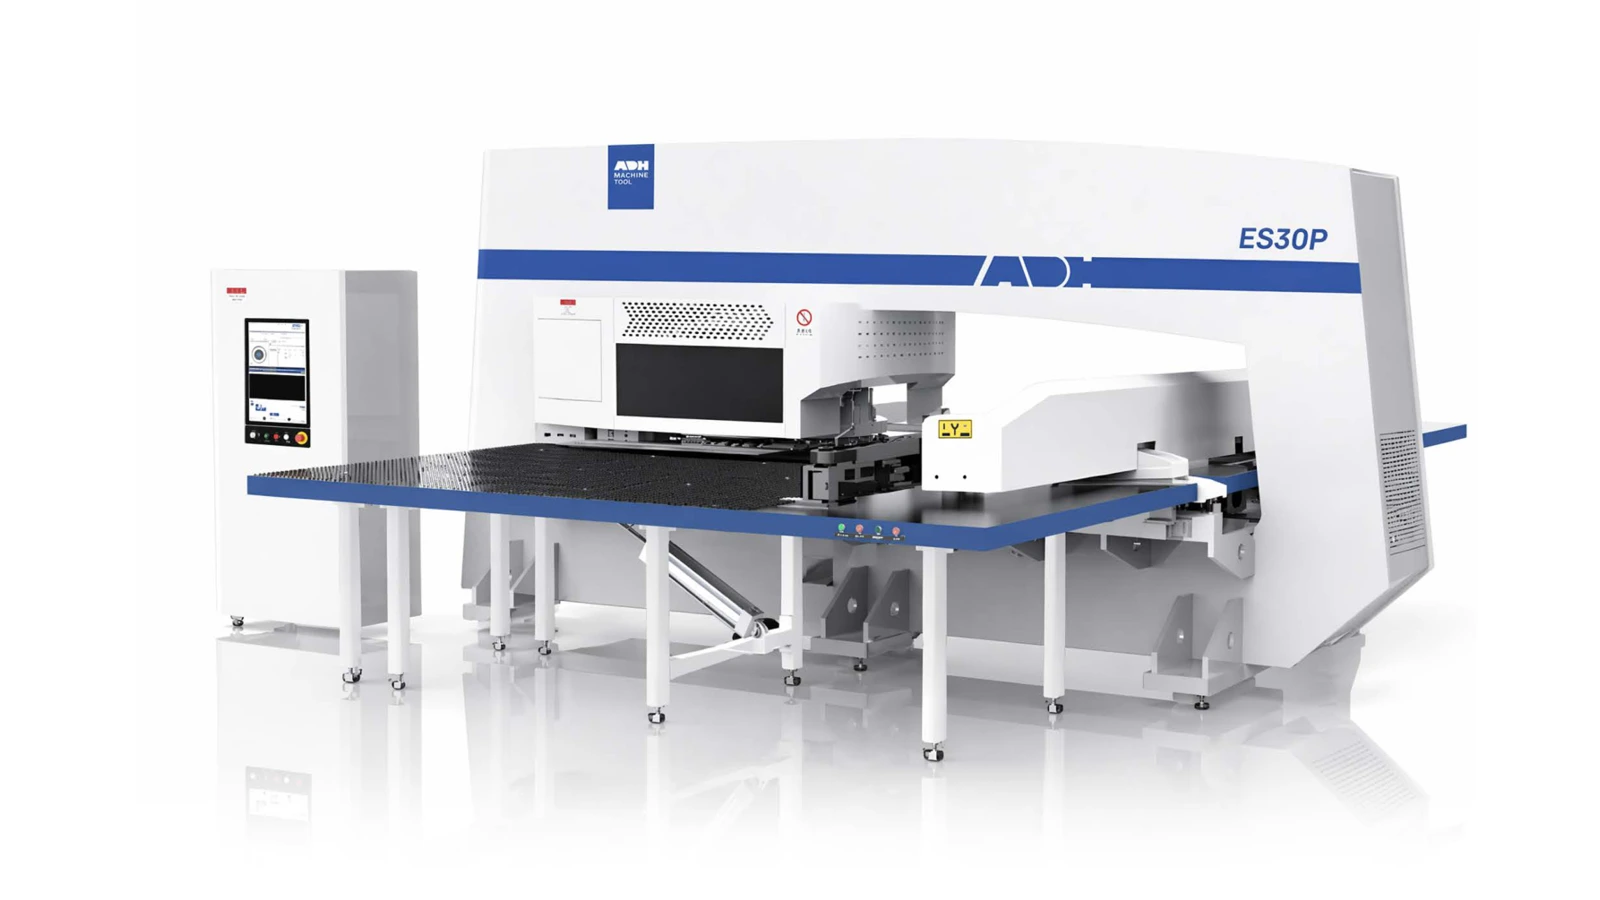
Пробивайте перфорацію, жалюзі та формовані елементи в листовому металі. Порівняйте моделі ES30P та M30P зусиллям 300 кН за товщиною листового металу, компонуванням інструментів та осями керування.
Технічні характеристики
У цих конфігураціях із зусиллям 300 кН використовується 32-позиційна револьверна головка. Максимальна довжина по осі X включає одне перепозиціонування листа. Діаметр інструменту та товщину листа необхідно перевіряти разом залежно від матеріалу та доступного зусилля.
| Модель | Зусилля преса | Максимальна товщина листа | Максимальна довжина по осі X з одним перепозиціонуванням | Максимальний діаметр інструменту | Точність пробивання | Інструментальні позиції в цій конфігурації | Осі керування | Тиск повітря |
|---|---|---|---|---|---|---|---|---|
| Одиниця | кН | мм | мм | мм | мм | МПа | ||
| ES30P | 300 | 6.35 | 5000 | 88.9 | ±0,10 | 32 | 5 | 0.60 |
| M30P | 300 | 4 | 5000 | 88.9 | ±0,10 | 32 | 3 або 4 | 0.65 |
Застосування
Револьверний прес для пробивання є найбільш корисним, коли той самий профіль інструменту або формований елемент багаторазово з'являється в розкладці.
Для повторюваних круглих або подовжених отворів можна використовувати одну позицію протягом усього візерунка. Крок отворів, ширина перемички та рівність листа визначають послідовність пробивання.
Формувальна станція може створити жалюзі або тиснення за одне налаштування. Забезпечте зазор для виступного елемента під час наступних проходів інструменту та під час розвантаження.
Групуйте повторювані отвори за інструментом та резервуйте індесковані позиції для елементів під різними кутами. Порівнюйте нерегулярні зовнішні контури з лазерним різанням, коли вирішуєте, як спрямувати розкладку.
Перевірте найбільшу розкладку на відповідність глибині зіву та переміщенню для перехоплення. Тримайте вразливі вирізи подалі від затискачів протягом усього перехоплення.
Системи продукції
Вибір інструменту, рух пуансона та положення листа зустрічаються на тій самій станції. Кожне з них впливає на готовий елемент.
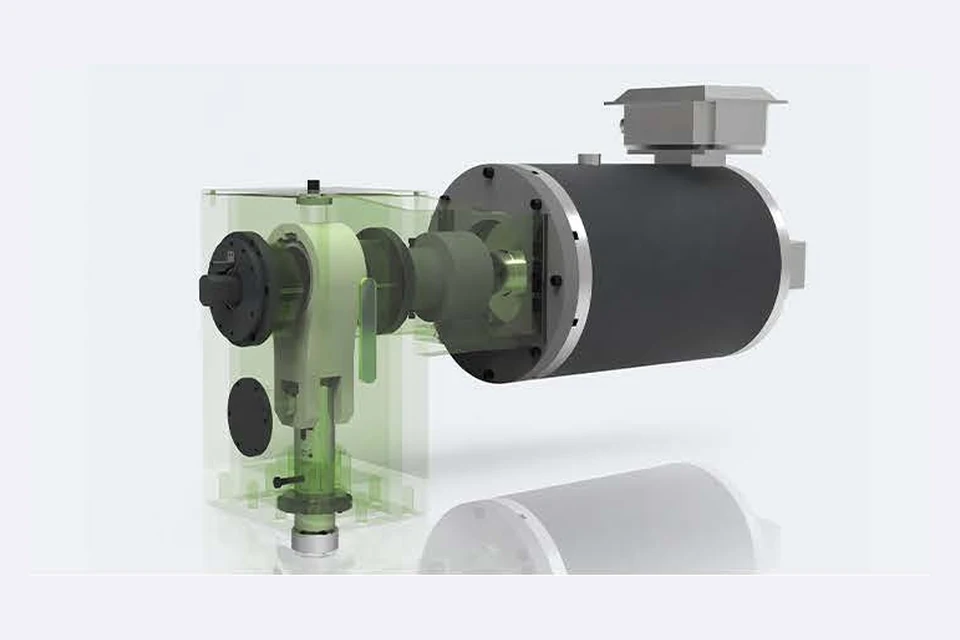
У моделі ES30P серводвигун приводить у дію кривошип і шатун всередині О-подібної рами. Периметр інструменту, міцність матеріалу та товщина листа визначають навантаження на кожному ході.
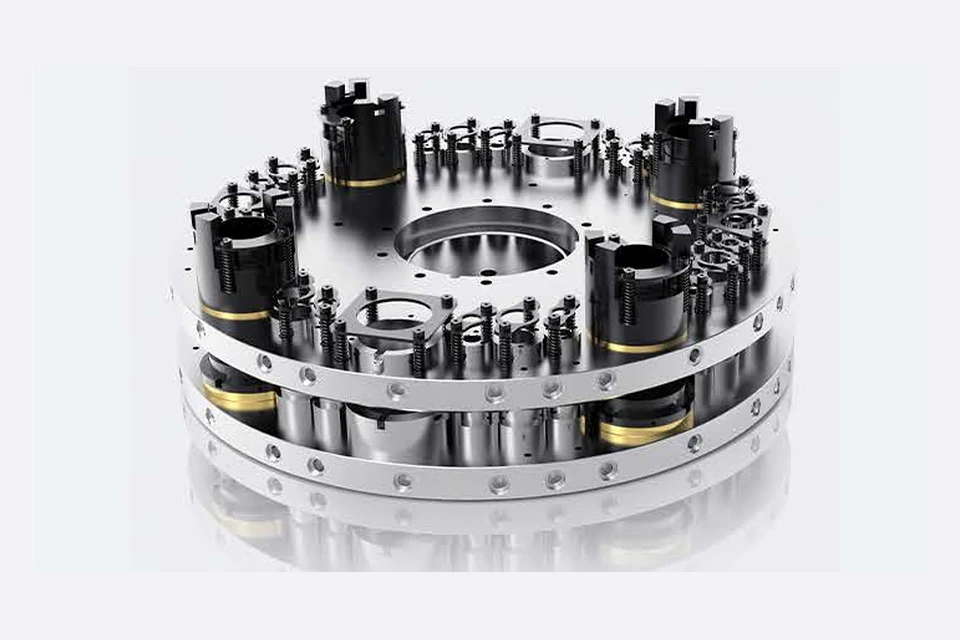
Револьверна головка містить спарені пуансони та матриці. Призначайте станції за розміром інструменту та використовуйте позицію індексації, коли ту саму форму потрібно пробити під різними кутами. Спеціальні компонування револьверної головки залежать від обраної машини.
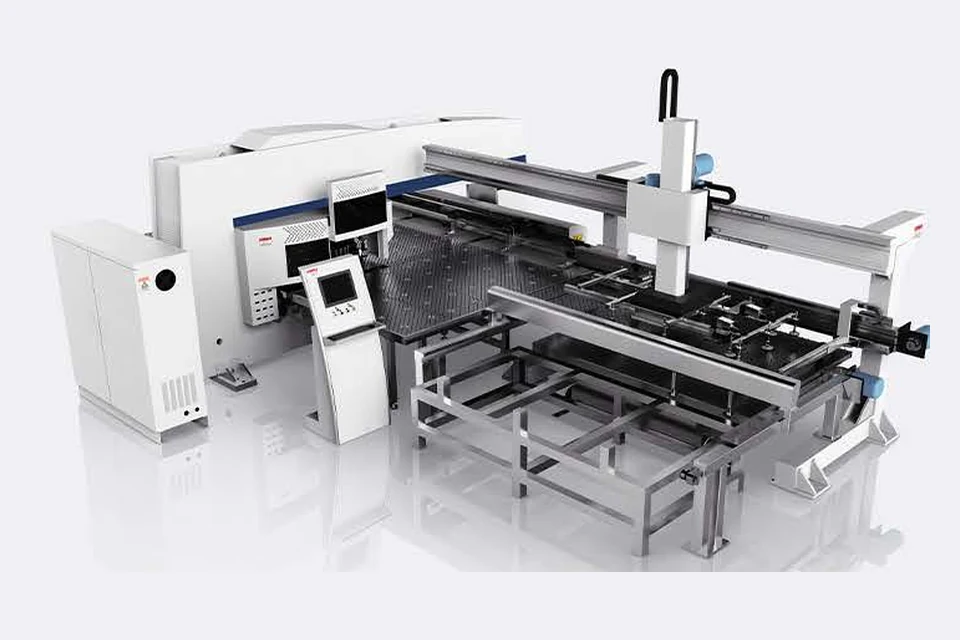
Осі подачі переміщують затиснутий лист по опорному столу. Зміна позиції збільшує корисну довжину. Плануйте розташування затискачів навколо розкладки, особливо там, де останній удар може вивільнити деталь.
Зразки деталей
Ці приклади показують різницю між видаленням матеріалу та формуванням елемента з листа.
Ширина перемички між отворами та послідовність вирубування впливають на те, наскільки рівною залишається решітка.
Формувальний інструмент витягує комірець навколо отвору. Залиште зазор для його висоти під час наступного проходу інструмента.
Інструмент для жалюзі пробиває та формує випуклий отвір. Перевірте його напрямок відносно орієнтації готової панелі.
Різні отвори розташовані на одному листі. Послідовність затискача та перехоплення повинна підтримувати кожну заготовку до моменту звільнення.
Конфігурація
Створіть список станцій на основі креслень деталей. Серія включає спеціальні компонування на 32 або 46 станцій. Підтвердьте доступне компонування для вибраної моделі.
Виберіть розміри пуансона та матриці для матеріалу й напрямку задирок. Включіть у карту раскрою висоту формування, потреби індексації та позиції перехоплення.
Для автоматизованого виробництва вкажіть, як листи подаються, які деталі залишаються в каркасі (скелеті) та як готова продукція й відходи залишають осередку.
Протягом життєвого циклу верстата
Знайдіть навчання, інструкції з технічного обслуговування та підтримку запчастинами, необхідні вашій команді. Послуги та їх наявність підтверджуються для вашого верстата та місцезнаходження.
Перед запуском
Підготуйте комунікації, підйомне обладнання та зону встановлення, а потім скоординуйте запуск і передачу в експлуатацію.
Ознайомтеся з підтримкою при встановленніПеред початком виробництва
Розвивайте навички роботи, програмування та технічного обслуговування, необхідні для вашого верстата.
Ознайомтеся з навчаннямПід час експлуатації
Отримайте підтримку, вказавши модель верстата, серійний номер та чіткий опис проблеми.
Запит на технічну підтримкуПланові запчастини
Ідентифікуйте свій верстат і компонент, щоб наша команда могла перевірити сумісність і наявність.
Запит на обслуговування або запчастиниСамообслуговування
Знайдіть відеоінструкції з експлуатації та технічного обслуговування вашої машини ADH. Перевірте відповідність вашій моделі та конфігурації.
Переглянути відео з підтримкиОбсяг контракту
Ваша комерційна пропозиція або контракт визначають включені послуги, гарантію, виключення та обов'язки.
Переглянути обсяг обслуговуванняЗапит щодо проєкту
Розкажіть нам, що ви хочете виготовити або вдосконалити. Технічні деталі та креслення можна надати пізніше.
Зв'язатися з ADH
Для початку достатньо вказати ім'я, електронну адресу та короткий опис.