
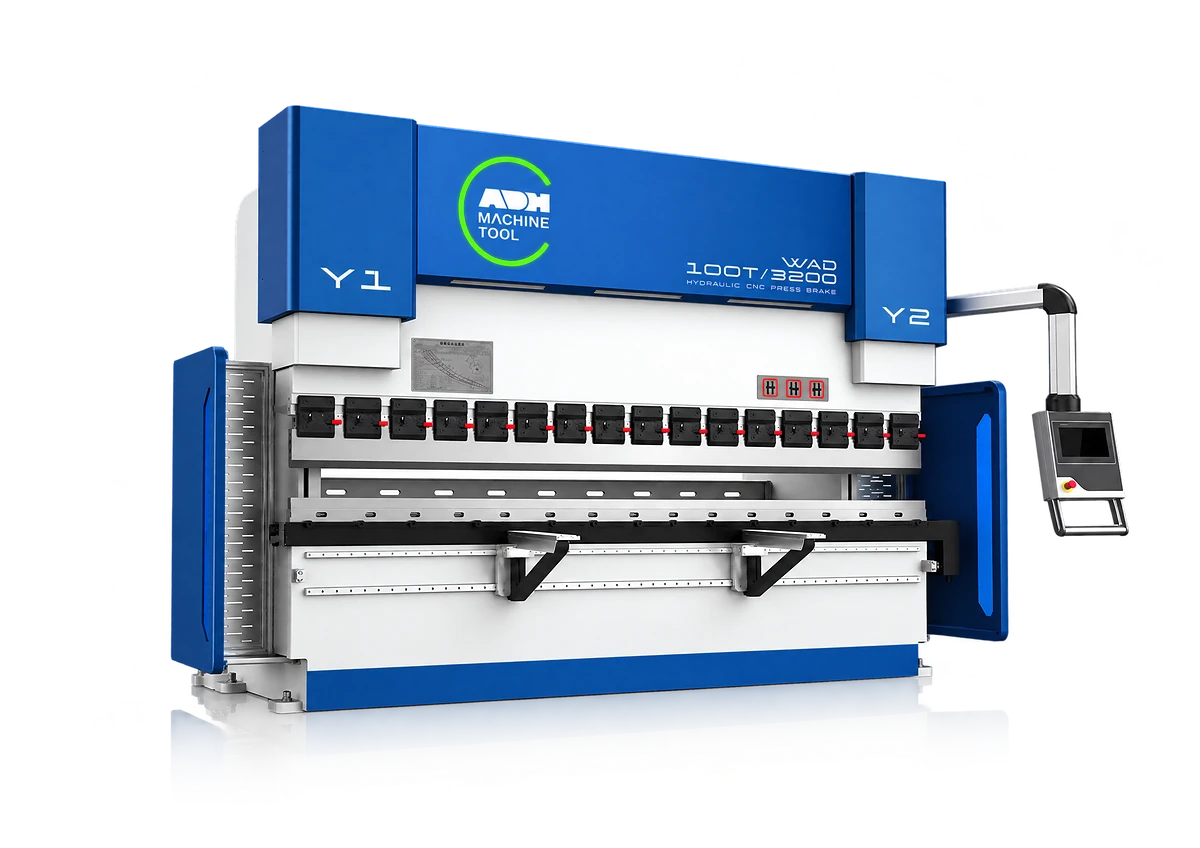
Гнуття різноманітних деталей
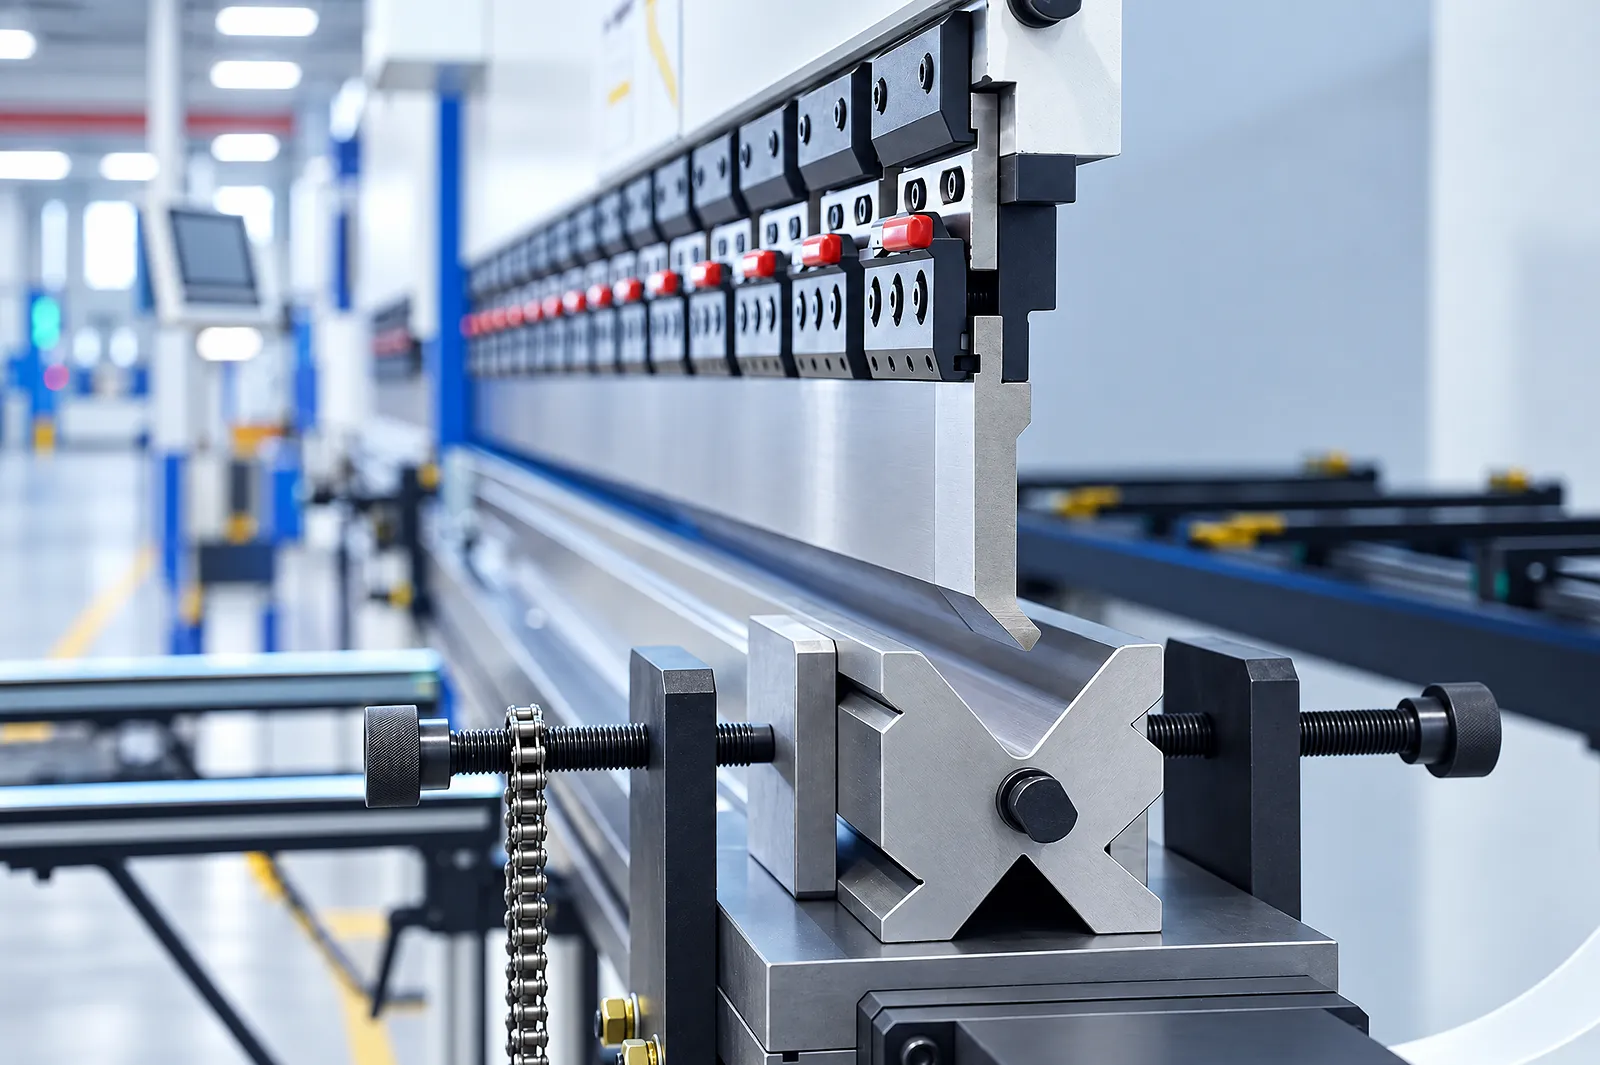
Листозгинальні преси
Для різноманітних кронштейнів, фасонних профілів та глибоких деталей. Почніть з аналізу геометрії згинів та доступу пуансона.
Як вибрати листозгинальний пресПідбір обладнання
Порівняйте моделі верстатів на основі форми деталей, товщини сталі, серійності та планованого бюджету.
01 / Оберіть технологічний процес
Один готовий виріб (шафа, корпус, панель) часто вимагає як лазерного розкрою, так і згинання на пресі чи панелезгині.
Гнуття різноманітних деталей
Для різноманітних кронштейнів, фасонних профілів та глибоких деталей. Почніть з аналізу геометрії згинів та доступу пуансона.
Як вибрати листозгинальний прес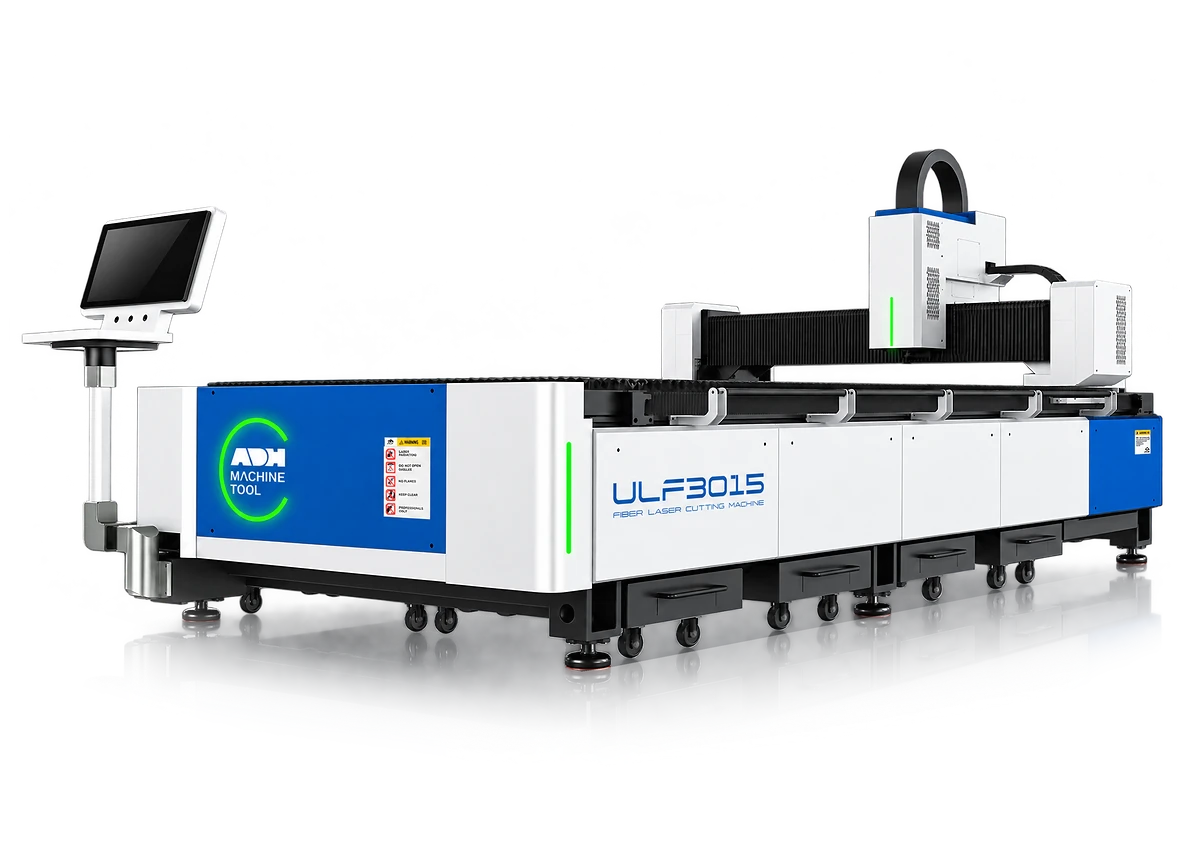
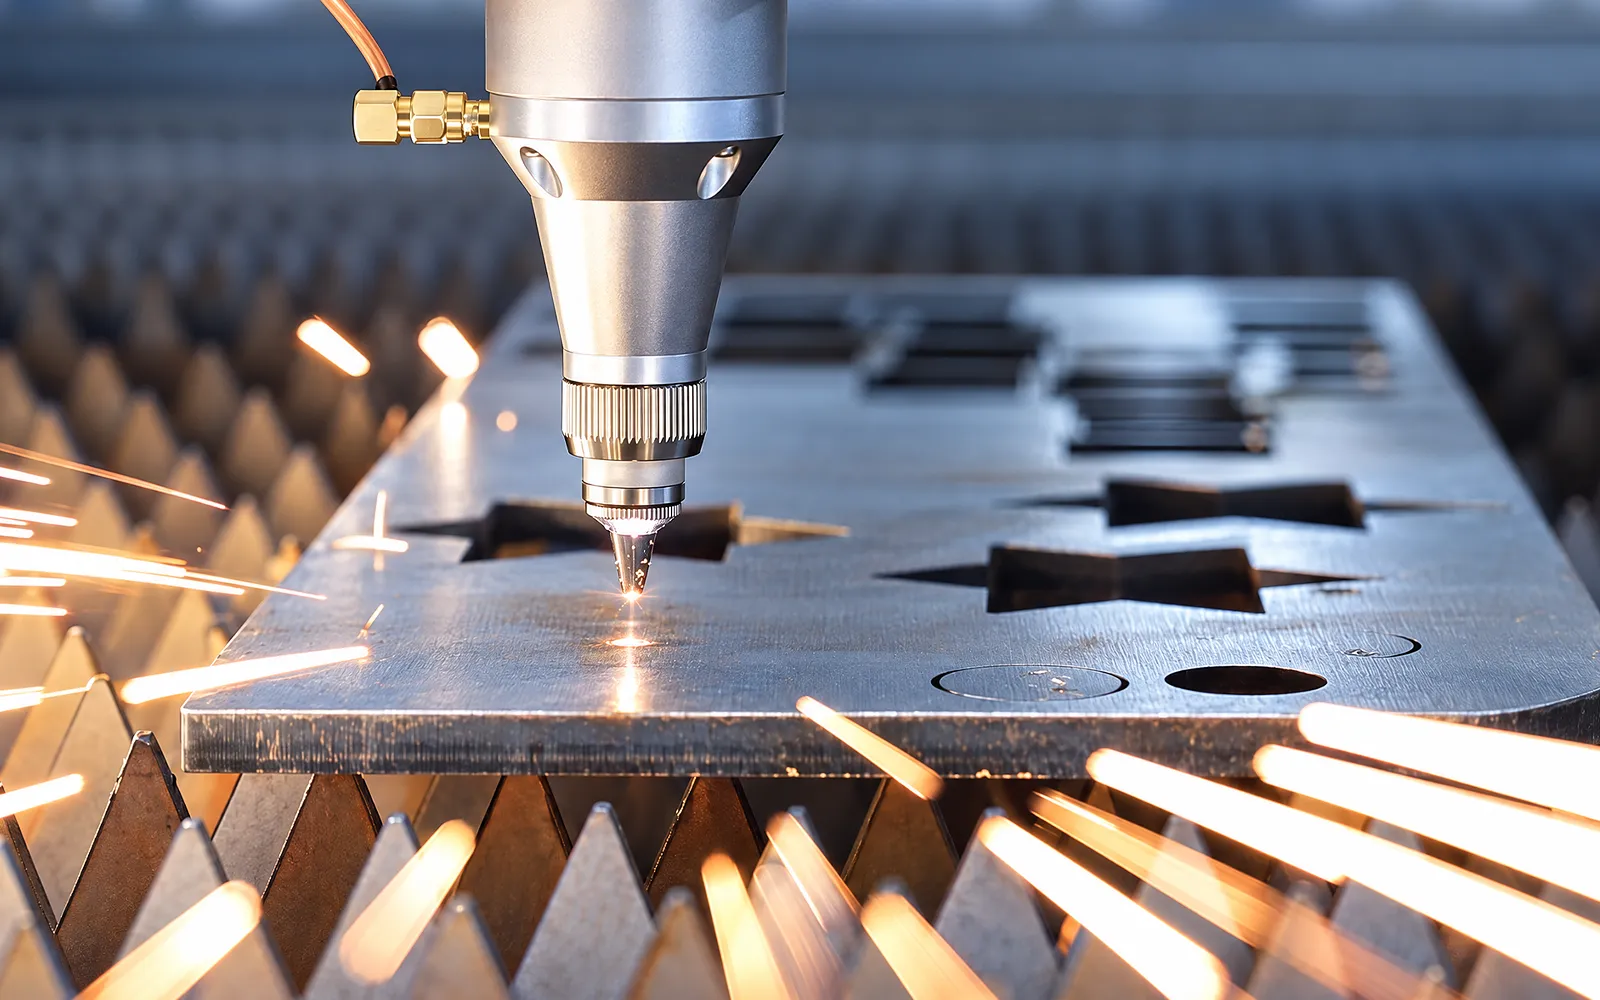
Розкрій контурів та отворів
Для складних фігурних контурів, дрібних отворів та перфорації в листі, трубах і профілях.
Як вибрати волоконний лазер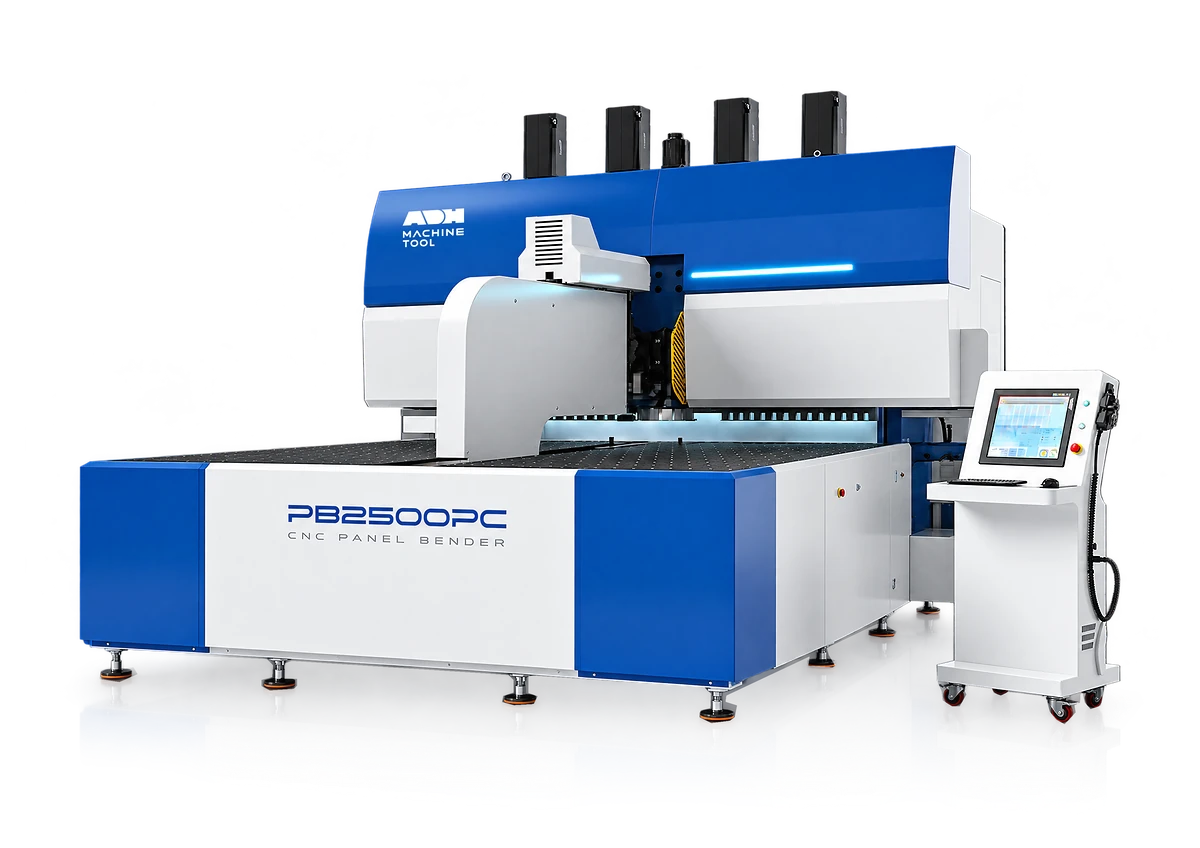
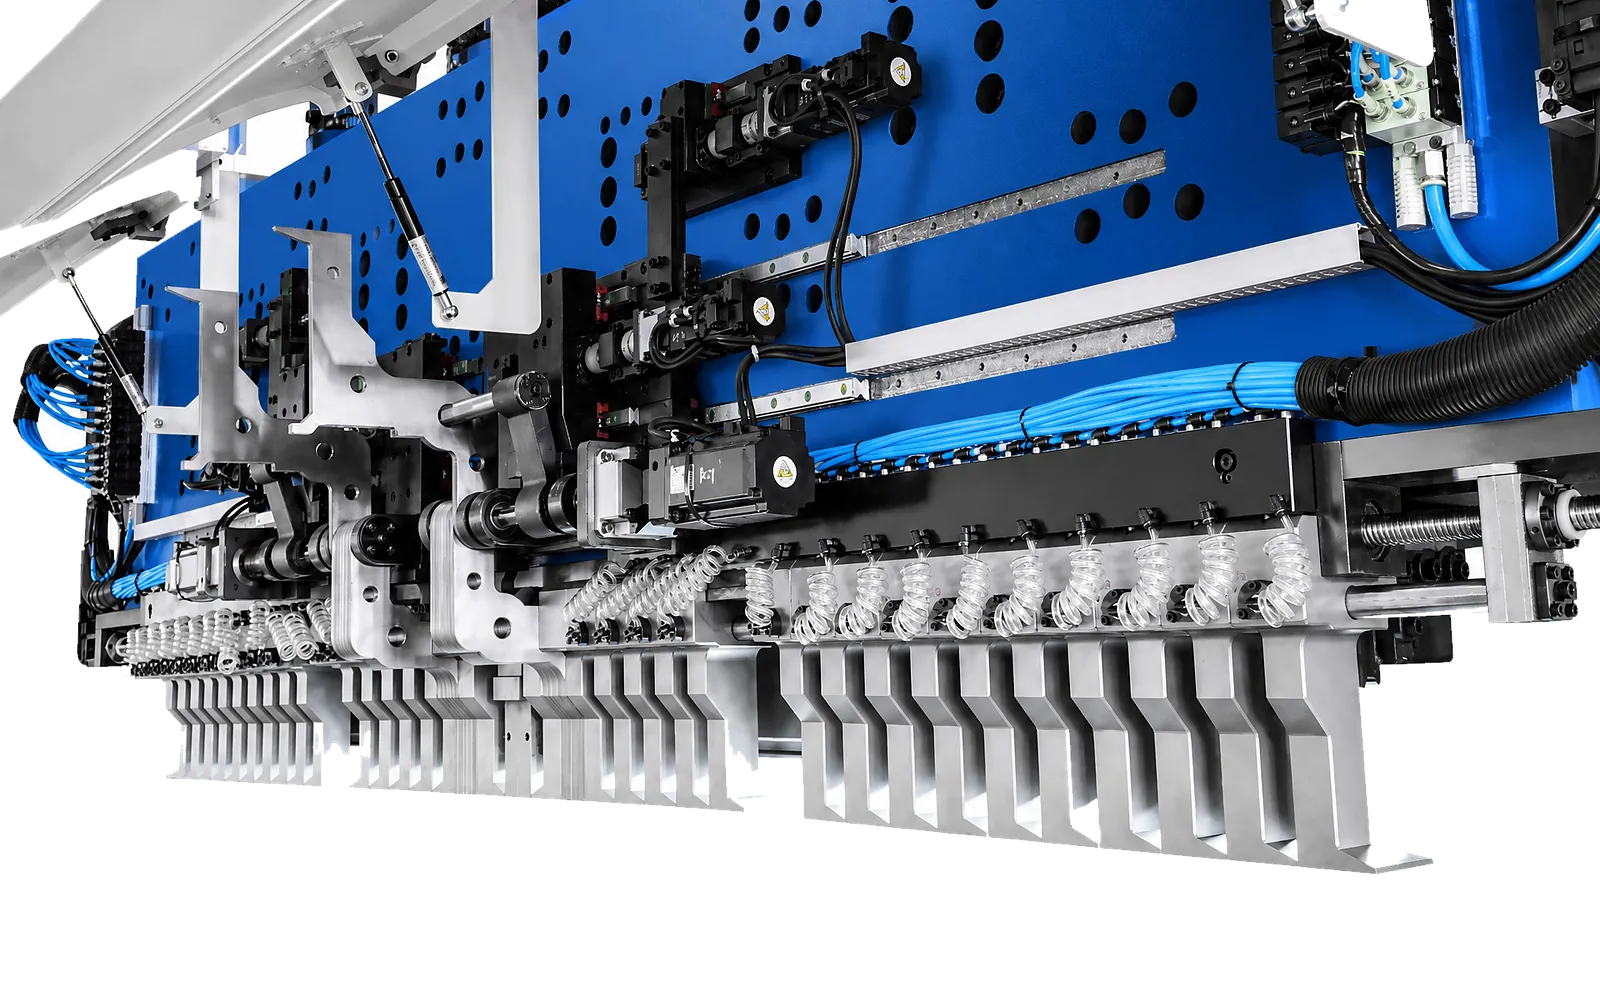
Формування 4-сторонніх панелей
Для 4-сторонніх панелей, коробок, кришок та дверей. Автоматичне згинання за секунди без зміни матриць.
Як вибрати панелезгин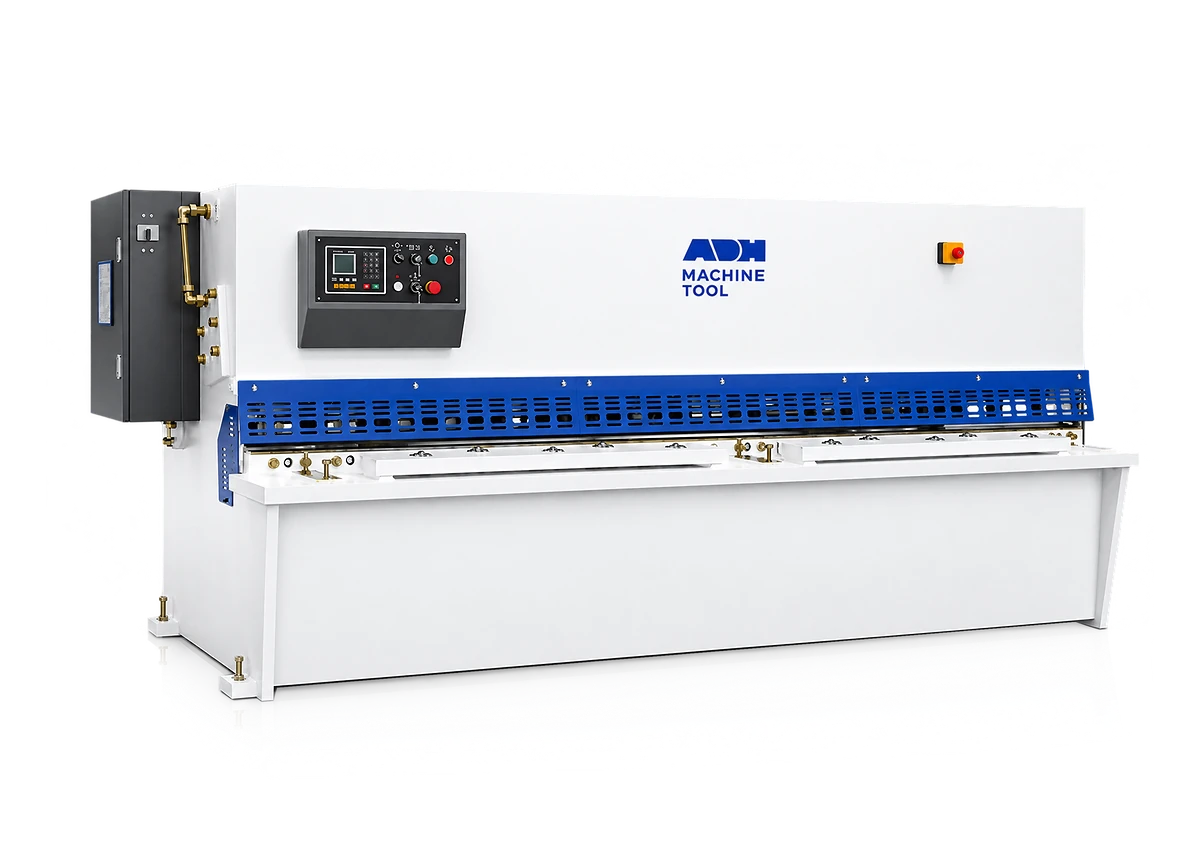
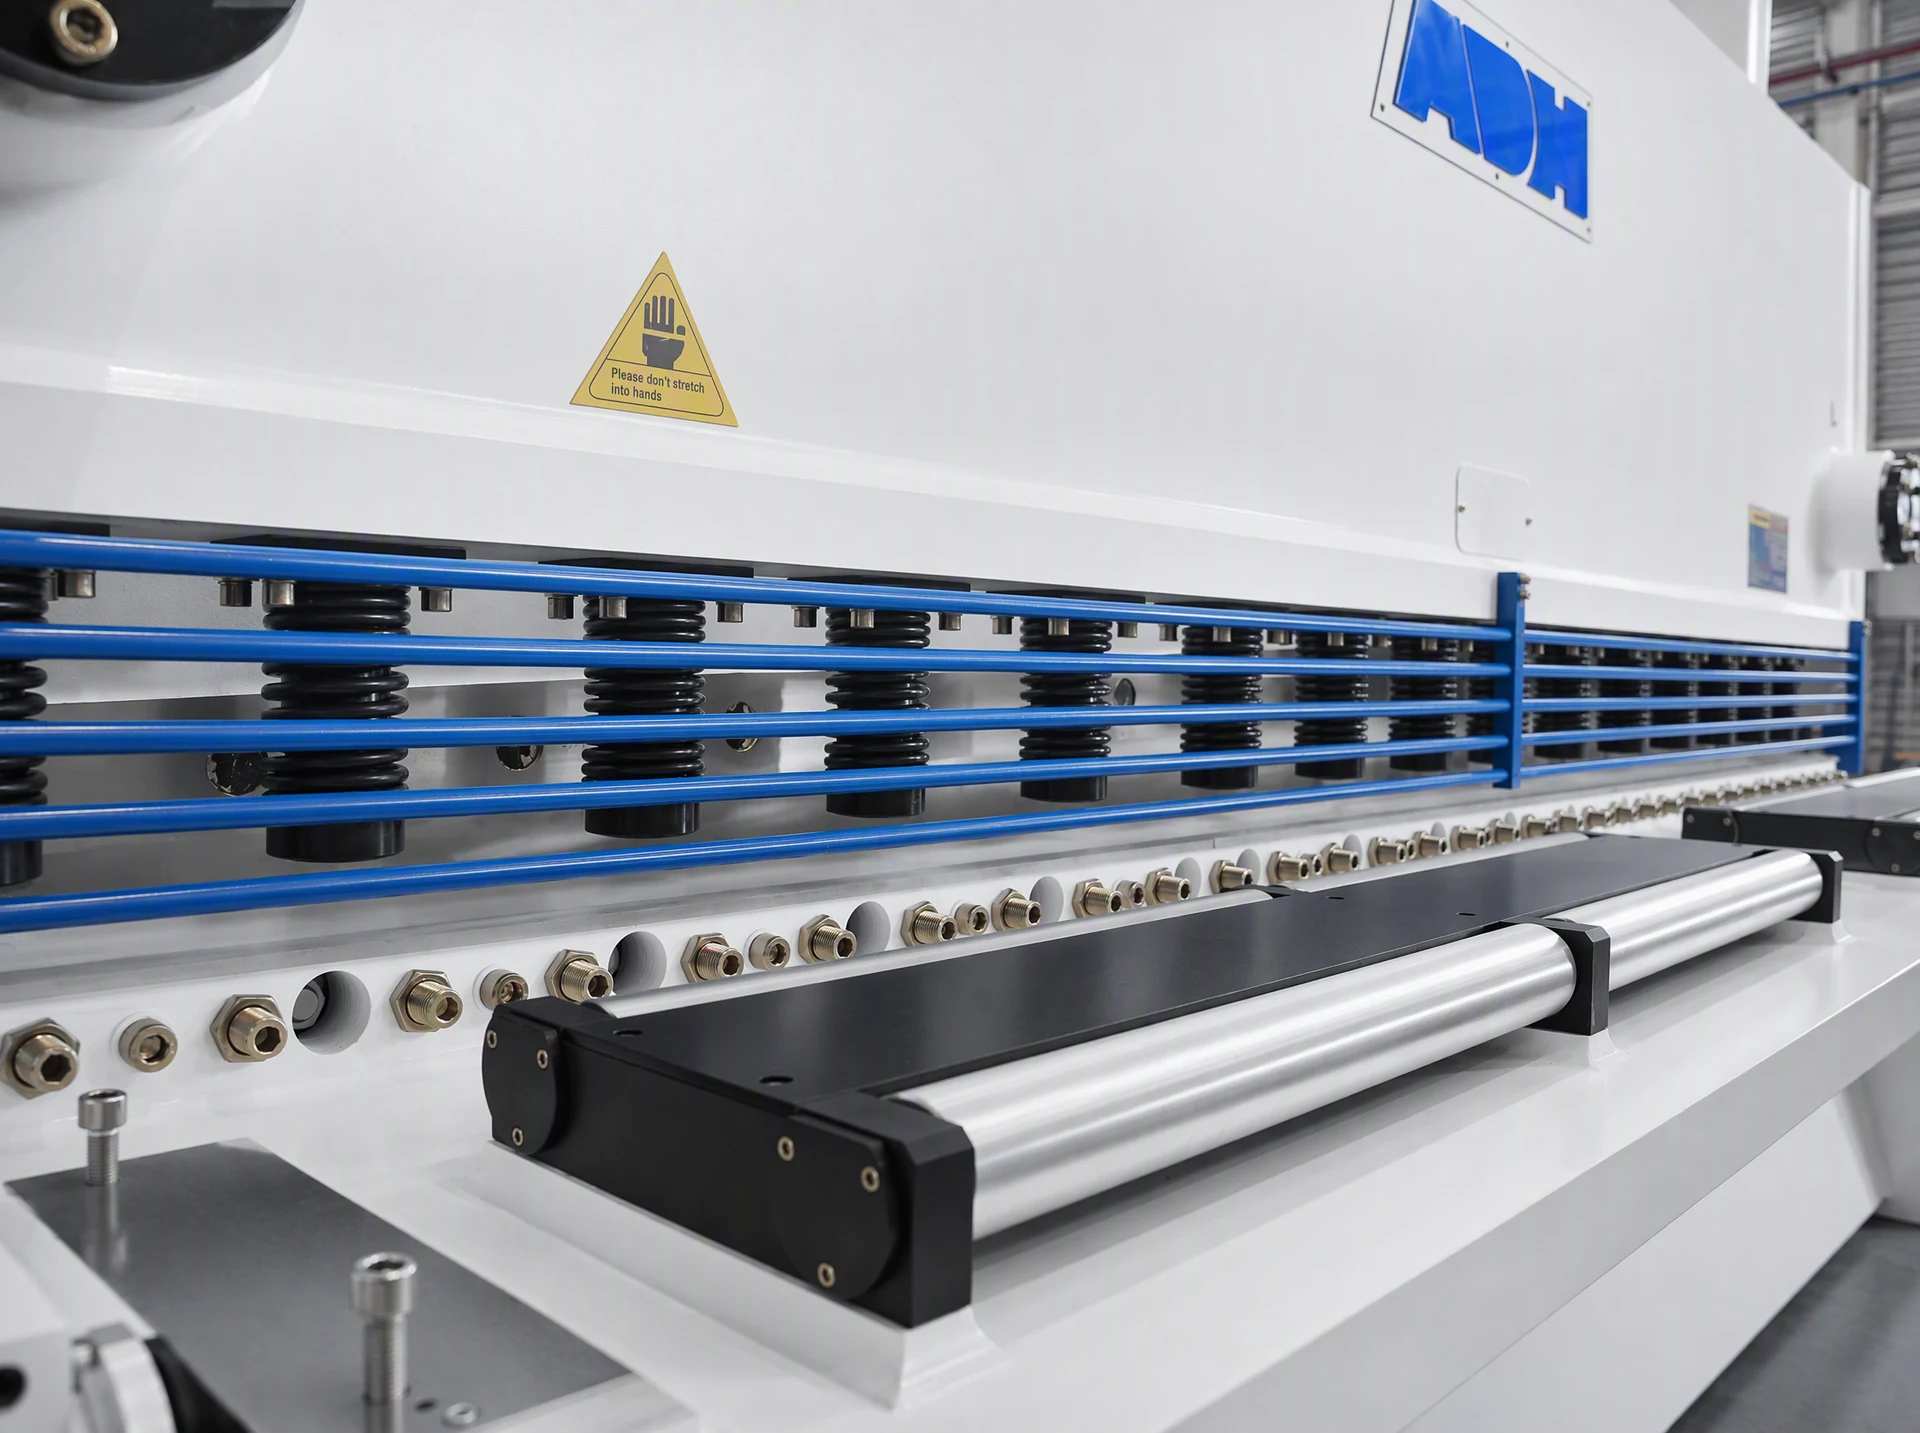
Прямолінійний розкрій заготовок
Для швидкого прямолінійного розкрою стандартного листа на смуги або прямокутні заготовки без отворів.
Як вибрати гільйотинні ножиці02 / Порівняйте технологічні методи
Почніть з ліквідації «вузьких місць»: іноді достатньо модернізувати оснащення одного верстата, а іноді потрібна роботизована комірка.
Порівняти
Листозгинальний прес
Панелезгин
Сфера застосування
Листозгинальний прес
Різноманітні кронштейни, шасі, глибокі профілі та коробки, де пуансон і матриця мають вільний хід до лінії згину.
Панелезгин
Двері шаф, касети, кришки та піддони, де притискна балка та леза можуть обробити всі полиці за один цикл.
Що перевірити насамперед
Листозгинальний прес
Розрахункове зусилля (тоннаж), довжина балки, висота відкриття, глибина зіва та позиціонування по задніх упорах.
Панелезгин
Товщина металу (зазвичай до 2.5–3.2 мм), максимальні габарити листа, висота зворотних полиць та зняття деталі.
Порівняння процесу
Листозгинальний прес
Враховуйте час налаштування упорів, зміну сегментів інструменту, фізичні зусилля оператора при перевертанні деталей.
Панелезгин
Універсальні згинальні леза не потребують заміни для більшості панелей; модель PB-A змінює довжину інструменту автоматично.
Обидва верстати часто працюють паралельно в одному цеху, доповнюючи один одного.
Порівняти
Волоконний лазер
Гідравлічна гільйотина
Вимоги до деталей
Волоконний лазер
Будь-які складні фігурні контури, отвори, монтажні пази та перфорація в листовому металі або трубах.
Гідравлічна гільйотина
Прямолінійний розкрій на прямокутні карти, смуги та заготовки без внутрішніх отворів.
Критерії якості
Волоконний лазер
Точність різу (±0.03 мм), чиста кромка без задирок та оксидів при різанні азотом, мінімальна зона термічного впливу.
Гідравлічна гільйотина
Прямокутність кутів, відсутність скручування вузьких смуг, надійний притиск та стан лез ножів.
Порівняння процесу
Волоконний лазер
Оптимальний розкрій (Nesting) для економії металу, швидкісний лазерний різ та зручне сортування деталей.
Гідравлічна гільйотина
Швидкий різ одним рухом ножа за лічені секунди; для отворів потрібна додаткова операція координатної пробивки або свердління.
Оцінюйте загальну собівартість отримання готової заготовки з урахуванням усіх подальших операцій.
03 / Звузьте вибір моделей
Сформуйте технічні вимоги та порівняйте моделі та характеристики на сторінках каталогу обладнання.
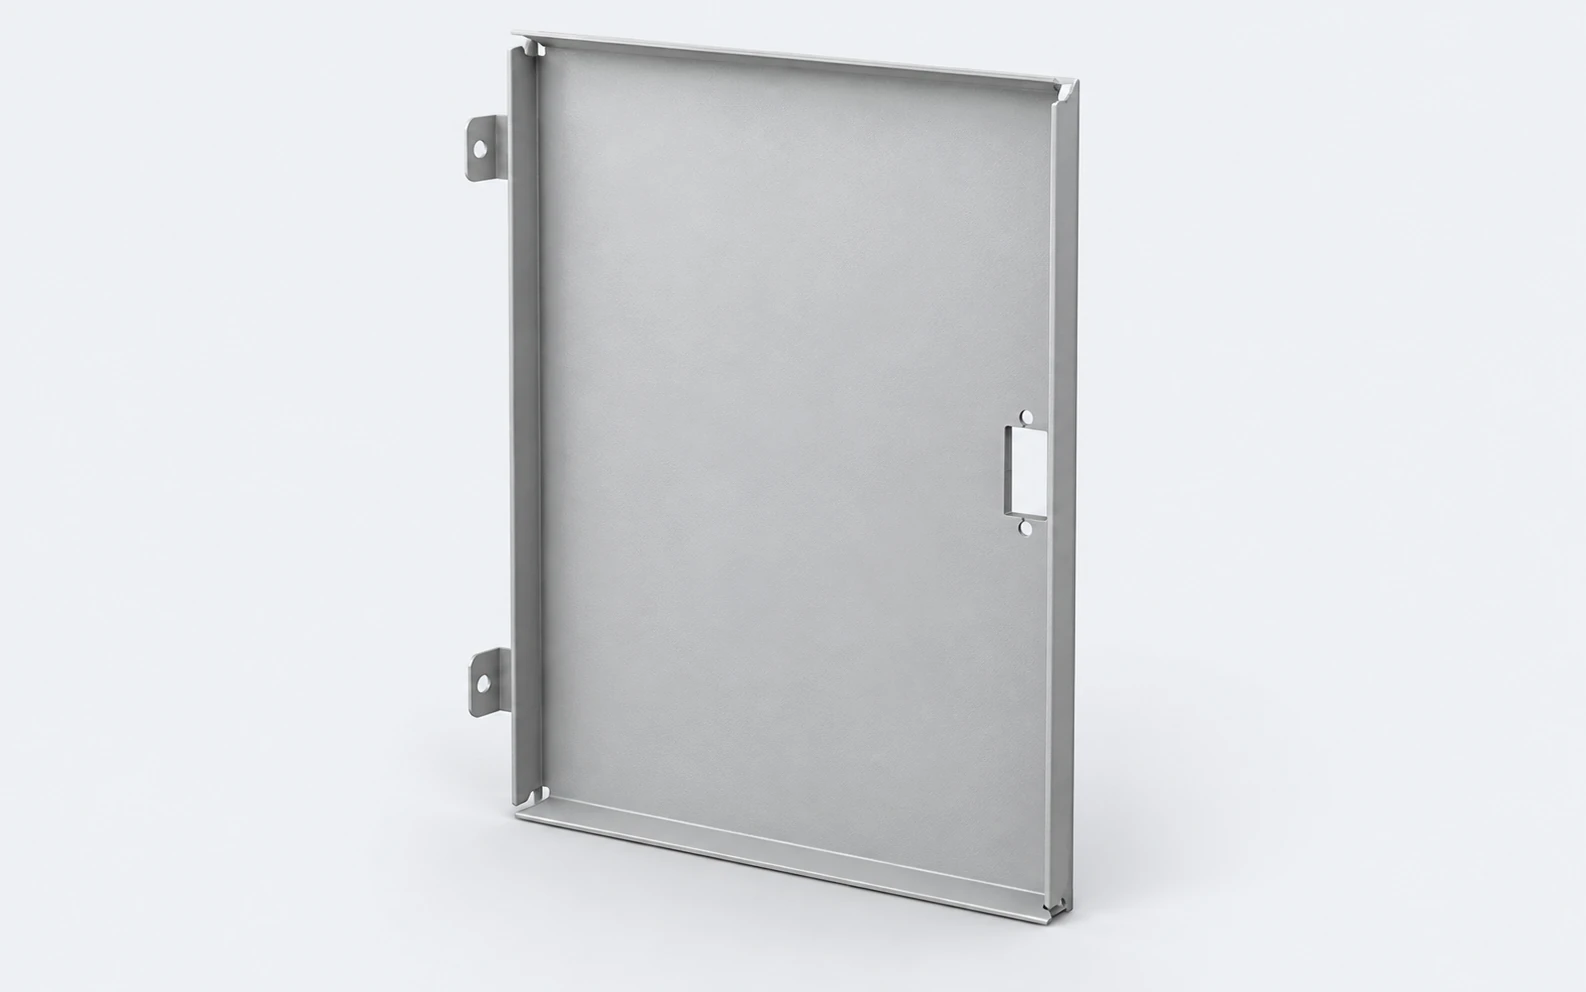
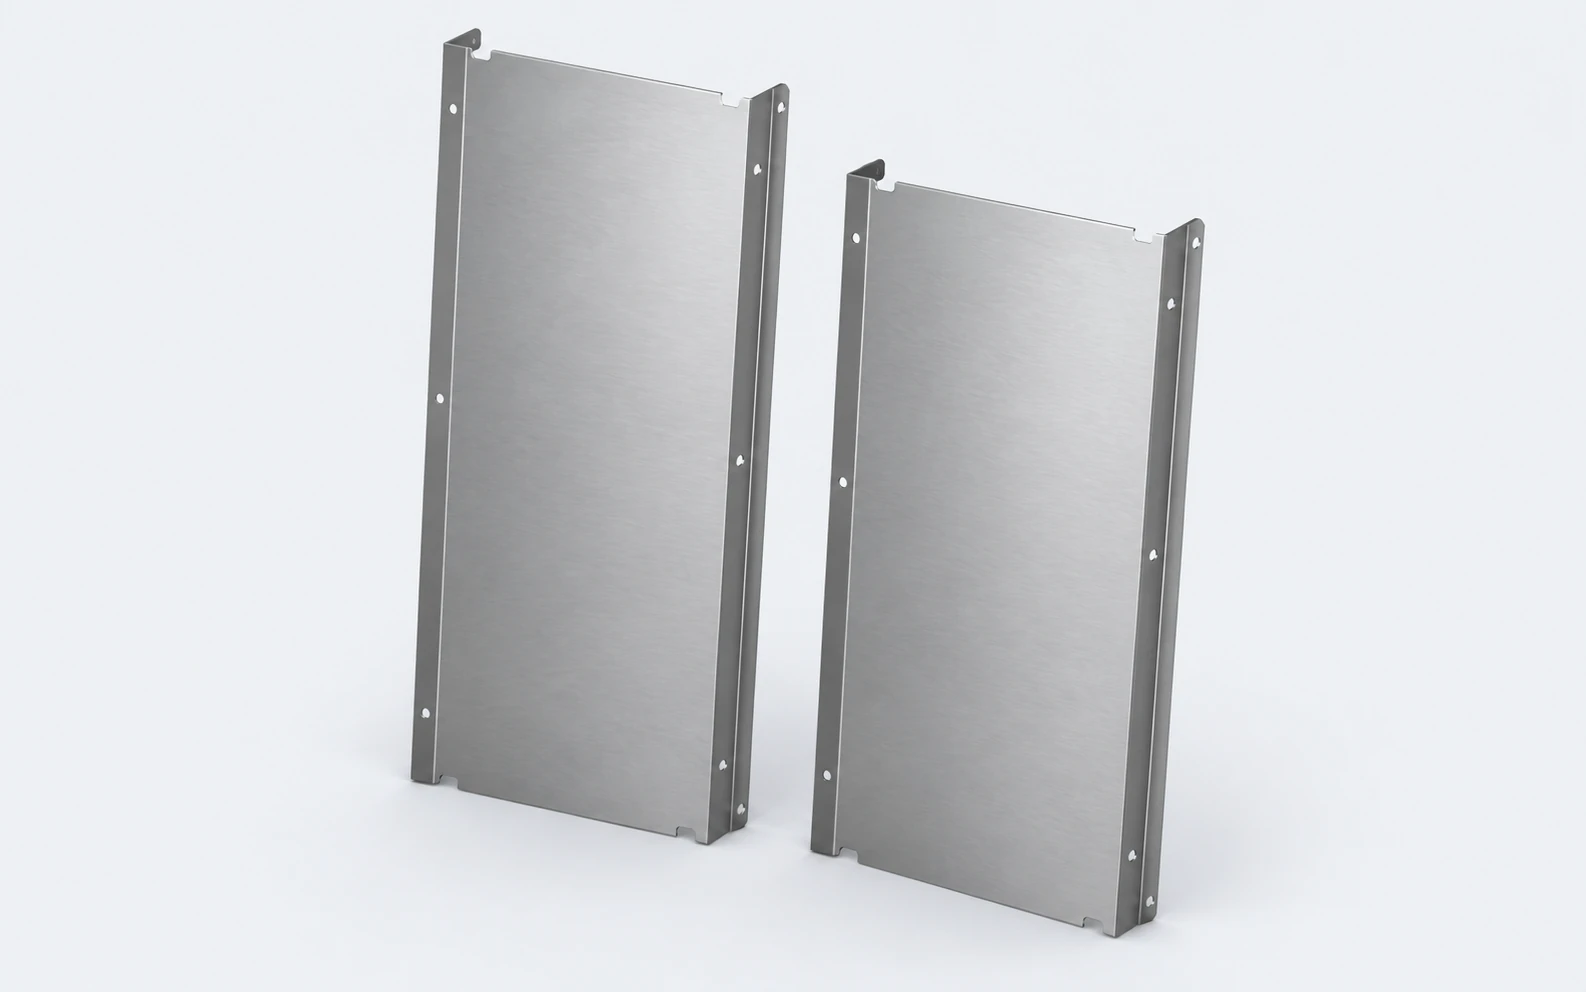
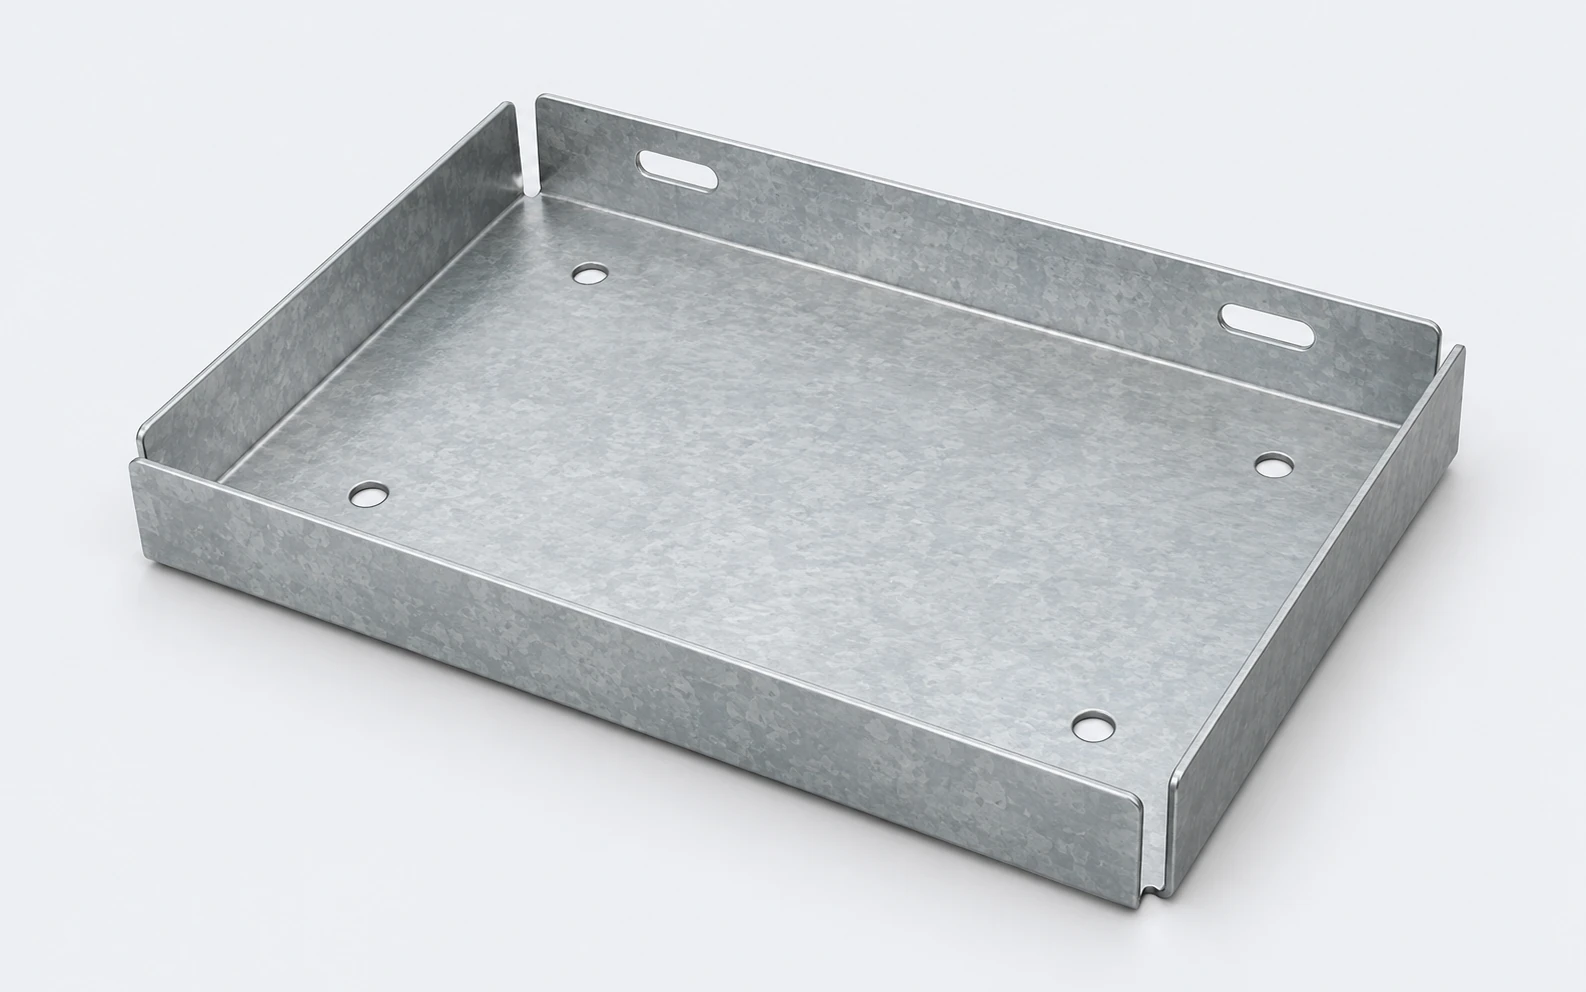
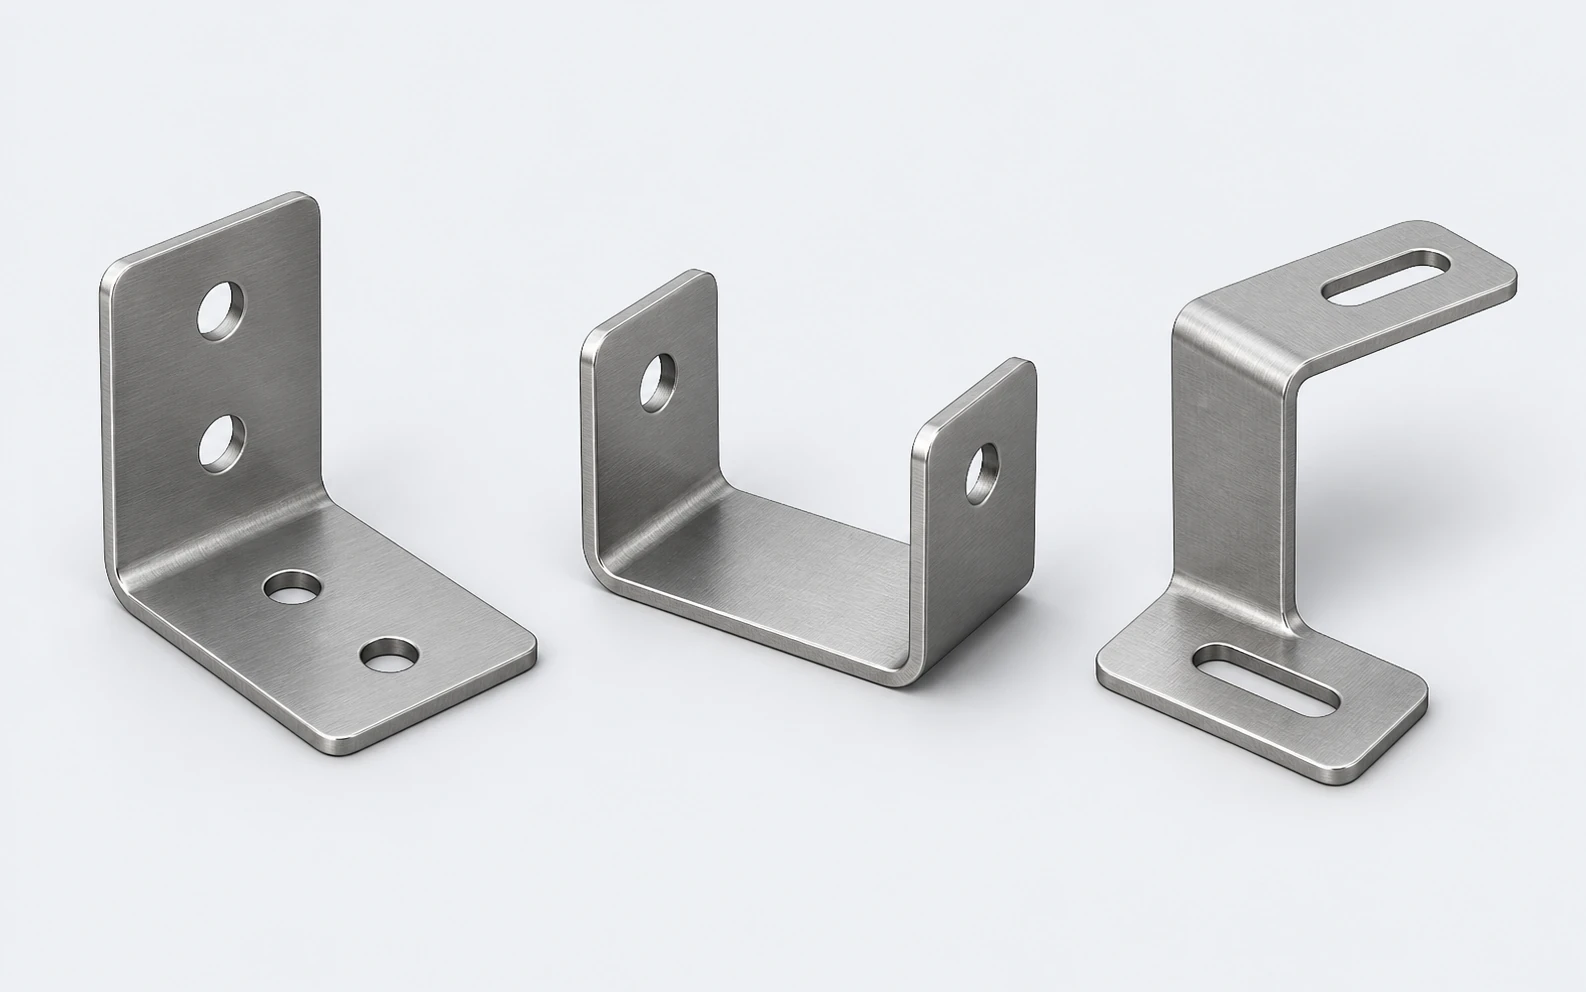
Приклад вибору верстата / Електротехнічна шафа
Використовуйте двері, піддон та монтажний кронштейн однієї збірки для складання переліку обладнання. Цей приклад ілюструє методологію підбору верстатів.
04 / Використовуйте точні розрахунки
Використовуйте кожен калькулятор за прямим призначенням, фіксуючи вихідні параметри разом з розрахунковим результатом.
Розрахуйте орієнтовне зусилля вільного згинання за маркою металу, товщиною, довжиною згину та розкриттям матриці. Розрахунок потребує додаткової перевірки ходу пуансона.
Калькулятор зусилля згинання листозгинуРозрахуйте погодинні витрати на електроенергію, технологічні гази та витратні матеріали (сопла, захисне скло). Витрати на метал та оплату праці додаються окремо.
Калькулятор вартості години лазерного розкроюРозрахуйте вагу деталі за питомою густиною металу та розмірами для вибору засобів підйому. Перевірте паспортні ліміти навантаження столів та маніпуляторів.
Калькулятор ваги листа05 / Порівняйте комерційні пропозиції
Використовуйте однаковий комплект креслень, обсяги серій та вимоги до точності для порівняння пропозицій різних виробників.
Сумісність
Узгодьте тестову деталь та перевірте повну послідовність: розкрій або гнуття, маніпуляції та зняття. Зафіксуйте вимоги до розмірів, кутів, кромок та поверхонь.
Виробничий потік
Враховуйте програмування, налаштування, зміну інструменту, завантаження, обробку та вивантаження. Порівняйте продуктивність на вашій реальній номенклатурі та змінах.
Вартість володіння
Враховуйте повну вартість володіння: верстат, початковий комплект оснащення, ліцензії ПЗ, підведення комунікацій, пусконалагодження, навчання персоналу та ТО.
06 / Підготуйте технічне завдання
01
Надішліть креслення або ескіз з розмірами та вкажіть найскладніший елемент у поточній обробці. За наявності додайте файл розгортки (DXF).
02
Вкажіть марку сталі, робочий діапазон товщин та максимальну товщину. Зазначте лицьові поверхні та вимоги до збереження полірування.
03
Опишіть кількість деталей у партії, кількість змін програм на зміну та головну причину затримок на ділянці листообробки.
04
Вкажіть регіон підприємства та запланований термін запуску. Додайте площу цеху, висоту стель та наявні електричні потужності.
Вкажіть ваше ім'я, email та стислий опис виробничих потреб. Креслення та деталі можна узгодити під час консультації з інженером ADH.